

Найлон (PA): жилав филамент за подвижни и натоварени детайли и кога да го изберете
Найлонът е полиамид, полукристален инженерен термопласт, който се принтира като нишка на FDM принтер със затворена камера. Подхожда за подвижни, огъващи се и натоварени функционални детайли, където Ви трябва жилавост и износоустойчивост, но трябва да се вземат предвид влагата и свиването.
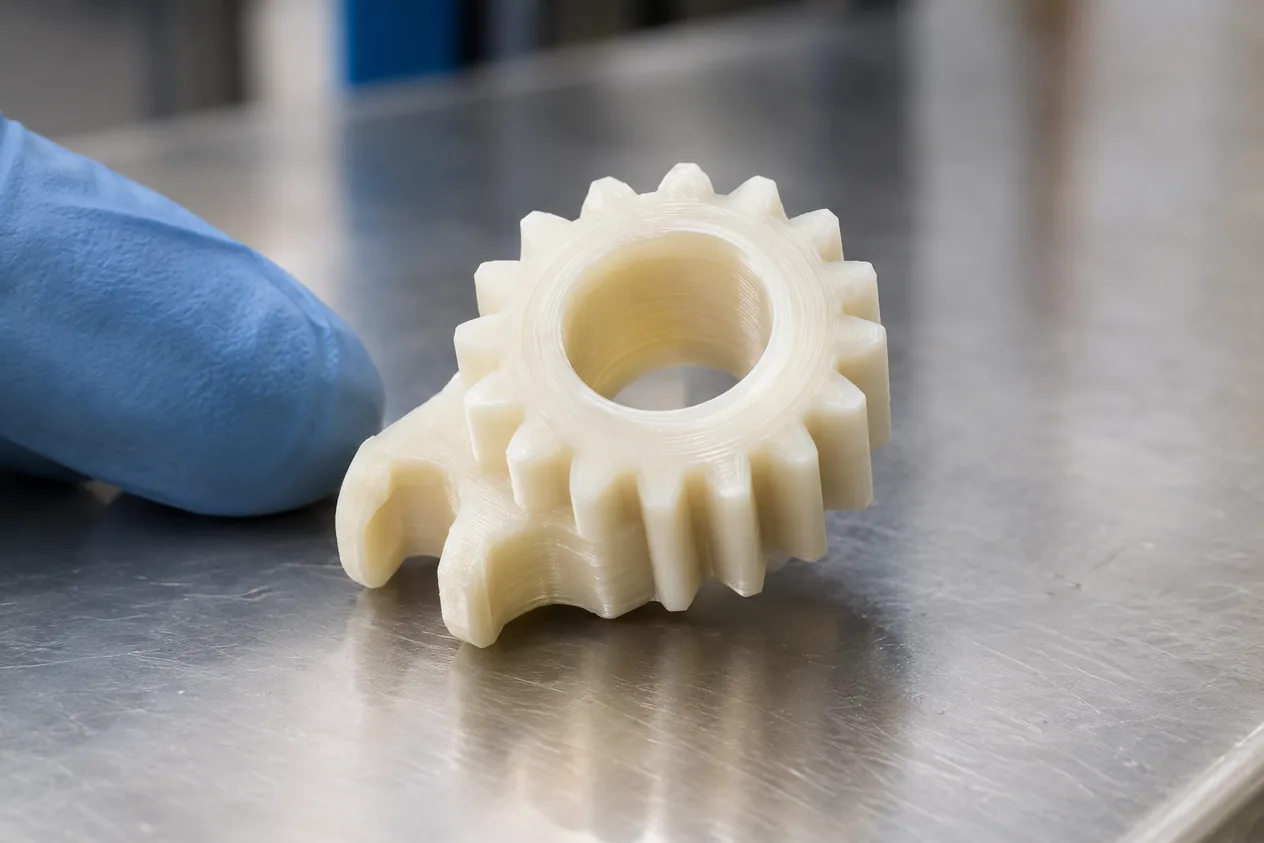
Накратко
- Якост
- Здрав и жилав: якост на опън при провлачване 51 MPa, удължение 150 % (пример от лист на производител)
- Максимална работна температура (общо правило за найлон)
- До 80 °C
- Технология
- FDM, дюза от 240 до 280 °C, затворена камера
- Свиване
- Силно, от 1,5 до 2,5 %: иска компенсация в слайсъра
- За какво
- Функционални инженерни детайли и snap-fit куки
Как работи
- Нишката се топи при висока температураДюзата е на от 240 до 280 °C, много по-горещо от при PLA. Нужна е затворена камера, за да не се охлажда детайлът рязко.
- Леглото и свиванетоЛеглото е на от 70 до 90 °C. Найлонът се свива силно при кристализация, от 1,5 до 2,5 %, затова размерът се компенсира в слайсъра, иначе ъглите се повдигат.
- Влагата кипи в дюзатаПолиамидите са изключително хигроскопични. Погълнатата вода кипи мигновено в горещата дюза и дава паяжини, шупли и лошо слепване на слоевете.
- Сушене преди и по време на работаЧистият найлон се суши при от 70 до 80 °C за от 4 до 6 часа. Нишката се пази в затворена кутия, иначе отново поема влага от въздуха.
- Ретракция и топлинен капанПри изцяло метална глава ретракцията се държи къса, за да не се издърпа омекнал найлон в студената зона на гърлото, където той спира подаването.
- Здравина по посокаСлоестият детайл е по-слаб по вертикалната ос, отколкото в равнината на слоя. Затова детайлът се ориентира така, че натоварването да върви по слоевете.
Как поръчвате
- Качвате моделаПодавате STL, STEP или чертеж и описвате как ще се натоварва детайлът: огъване, триене, удар.
- Избирате найлонВ приложението за 3D принтиране избирате найлон. Ако ще нарязвате сами, готовите настройки за слайсъра са на /nastroyki-slicer/nylon/.
- Получавате цена и срокВиждате цена и срок преди да потвърдите поръчката.
- Получавате детайлаПринтираме, проверяваме и изпращаме готовия детайл.
Кога да изберете и кога не
Кога да изберете
- Детайлът ще се огъва, търка или натоварва: подвижни и функционални части.
- Нужна Ви е по-голяма допустима деформация на snap-fit куки, отколкото при PLA, PETG или ABS.
- Детайлът ще работи на топло, до около 80 °C.
Кога не
- Нужен Ви е точен размер без настройка: найлонът се свива от 1,5 до 2,5 %. PETG
- Детайлът ще е във влага или вода: найлонът поема вода и променя размери и механика. PP (полипропилен)
- Детайлът ще работи над 80 °C: нужен е по-топлоустойчив материал. PC (поликарбонат)
| Параметър | Найлон (полиамид, PA) | ABS | PC (поликарбонат) |
|---|---|---|---|
| Температура на дюзата, °C | от 240 до 280 | от 230 до 260 | от 245 до 290 |
| Температура на леглото, °C | от 70 до 90 | от 90 до 110 | от 100 до 135 |
| Сушене на нишката, °C | от 70 до 80 | от 70 до 80 | от 80 до 100 |
| Максимална температура на употреба, °C | 80 | 85 | 110 |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Плътност (пример от лист на производител) | 1,1 g/cm3 | Правило: Плътност (пример от лист на производител) |
| Температура на дюзата | от 240 до 280 °C | Wiki: materials/nylon-pa.md |
| Температура на леглото | от 70 до 90 °C | Wiki: materials/nylon-pa.md |
| Якост на опън при провлачване | 51 MPa | Правило: Якост на опън при провлачване |
| Удължение при скъсване | 150 % | Правило: Удължение при скъсване |
| Топлинна деформация (HDT) | 41 °C | Правило: Топлинна деформация (HDT) |
| Максимална работна температура (общо правило за найлон) | 80 °C | Правило: Максимална работна температура (общо правило за найлон) |
| Линейно свиване (общо правило за найлон) | от 1,5 до 2,5 % | Правило: Линейно свиване (общо правило за найлон) |
| Температура на сушене | от 70 до 80 °C | Правило: Температура на сушене |
| Време за сушене | от 4 до 6 ч | Правило: Време за сушене |
Чести грешки и как ги избягваме
Въпроси и отговори
До каква температура може да работи найлонът?
80 °C е максималната работна температура за найлон (общо правило). Топлинната деформация при натоварване започва по-рано, около 41 °C за стандартен найлон за FDM, затова за гореща среда изберете друг материал.
PA6 същото като найлон ли е?
Да. PA6 е един от полиамидите, тоест вид найлон. PA11 и PA12 са други полиамиди, познати най-вече като прахове за SLS и MJF.
Подходящ ли е найлонът за подвижни и натоварени детайли?
Да. Допустимата деформация на snap-fit куки от найлон е по-голяма, отколкото при PLA, PETG и ABS, а материалът е жилав: удължението при скъсване е 150 %.
На каква температура на дюзата се принтира найлон?
От 240 до 280 °C, а легло от 70 до 90 °C и затворена камера. Найлонът се свива от 1,5 до 2,5 %, затова размерът се компенсира в слайсъра.
Трябва ли найлонът да се суши?
Да. Чистият найлон се суши при от 70 до 80 °C за от 4 до 6 часа, защото погълнатата влага кипи в дюзата и дава паяжини и шупли.
Еднакво здрав ли е принтираният найлон във всички посоки?
Не. По вертикалната ос детайлът е по-слаб, отколкото в равнината на слоя, затова ориентирайте детайла така, че натоварването да върви по слоевете.
Сродни страници
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Правило: dfam.polyamide.tensile_stress_yield_mpa.fiber_layup_unidirectional.fiber_orientation_deg_0.geometry_solid_plate_no_walls
- Правило: dfam.nylon.max_service_temperature_polymer
- Wiki: materials/nylon-pa.md
- Правило: thermal.shrinkage_nylon
- Правило: assembly.snapfit.cantilever_max_strain
- Правило: moisture.fdm.bubble-criterion
- Правило: drying.nylon-pa12.precondition
- Правило: material.abs.hotend_temp
- Правило: material.pc.hotend_temperature
- Правило: material.abs.bed_temp
- Правило: material.pc.bed_temp.wave2
- Правило: drying.abs.precondition
- Правило: drying.pc.precondition
- Правило: dfam.abs.max_service_temperature_polymer
- Правило: dfam.pc.max_service_temperature_polymer
- Правило: dfam.polyamide.material_density_g_cm3.fiber_layup_unidirectional.fiber_orientation_deg_0.geometry_solid_plate_no_walls
- Правило: dfam.polyamide.elongation_at_break_percent.fiber_layup_unidirectional.fiber_orientation_deg_0.geometry_solid_plate_no_walls
- Правило: dfam.polyamide.heat_deflection_temp_c.fiber_layup_unidirectional.fiber_orientation_deg_0.geometry_solid_plate_no_walls