

PA12 на прах: здрави и точни детайли за SLS и MJF и кога да го изберете
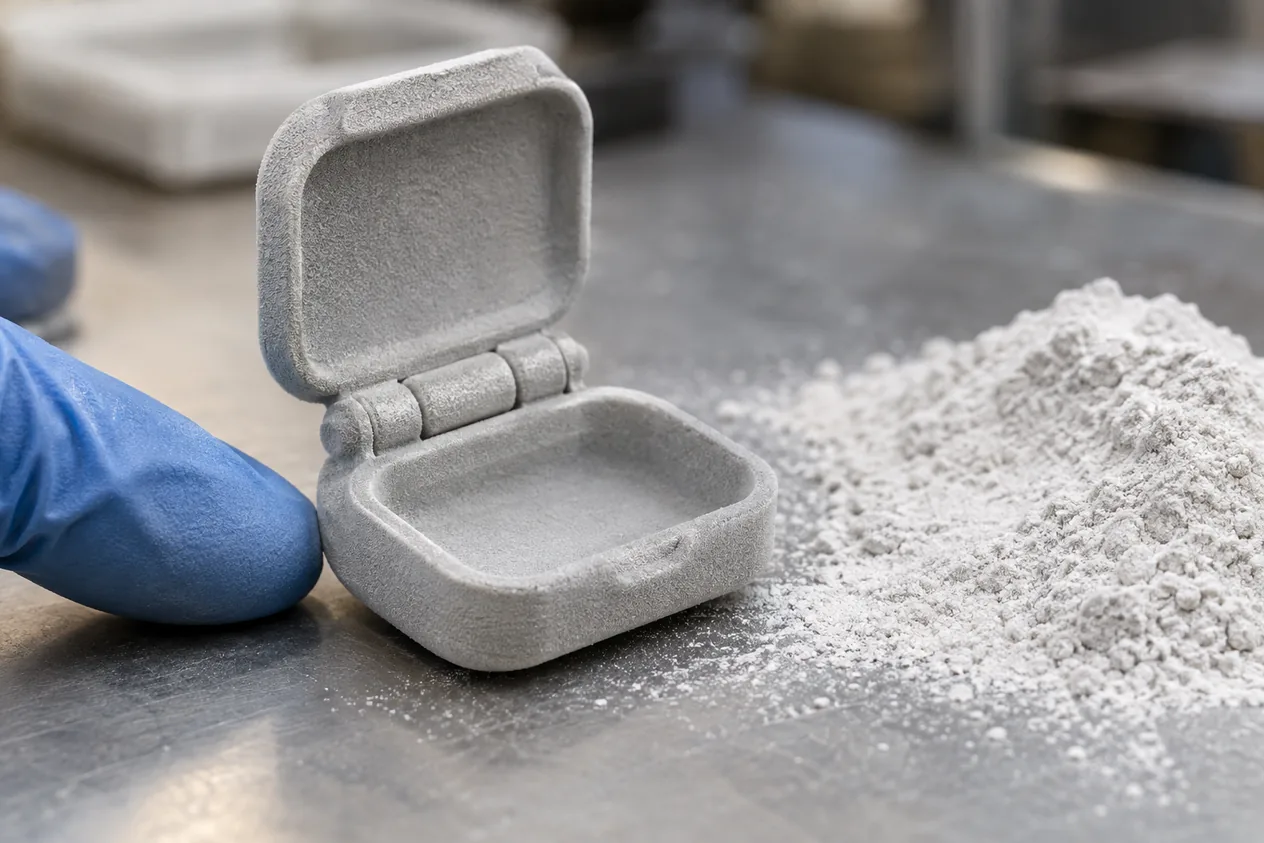
PA12 е полиамид 12 на фин прах, основният материал за прахово 3D принтиране със SLS и MJF. От него излизат здрави, леко гъвкави детайли с равномерна повърхност и без подпори: корпуси, функционални прототипи, шарнири и малки серии, където Ви трябва здравина и сложна форма наведнъж.
Накратко
- Якост на опън (MJF, по X и Y)
- 50 MPa
- Максимална работна температура за найлон (общо правило)
- 80 °C
- Технология
- MJF, прах със средно зърно 60 µm
- Повторна употреба на праха
- До 80 % от остатъчния прах се връща в следващата партида (MJF)
- За какво
- Сложни сглобки, корпуси, функционални прототипи и детайли за крайна употреба
Как работи
- Прахът се разстила на тънък слойВаляк или острие разстила върху платформата слой от фин прах със средно зърно 60 µm. Всеки нов слой лежи върху вече разстланата и неизползвана маса прах.
- Топлината слива зърнатаПрахът се държи малко под точката си на топене, която при PA12 е 187 °C. При SLS лазер синтерова контура на сечението, при MJF мастило и инфрачервена лампа сливат само нужните зони. Леглото трябва да остане в синтеровия прозорец между началото на топене и началото на кристализация, иначе детайлът се завива.
- Несливеният прах държи детайлаОколният прах е самата подпора, затова няма колонки и надвеси, а много детайли се подреждат на няколко нива в един обем. Кухините и каналите получават отвори, през които праха се изсипва.
- Прахът се освежаваОт топлината прахът старее и повърхността получава ефект на портокалова кора. Затова към използвания прах се добавя свеж: поне 20 % при MJF, а при SLS от 30 до 50 %.
- Изчистване и довършванеДетайлът се вади от блока, чисти се със сгъстен въздух и се обдухва със стъклени перли. Получава се матова, леко зърнеста повърхност, която може да се боядисва или шлайфа във вибрационен барабан.
- Химия и влагаPA12 устоява на масла, горива и основи и поема малко вода, но силни киселини го нападат. Затова не е за контакт с концентрирани киселини.
Как поръчвате
- Качвате моделаПодавате STL, STEP или чертеж и описвате за какво ще служи детайлът, какво натоварване поема и колко броя Ви трябват.
- Избирате материалаВ приложението за 3D принтиране избирате този найлонов прах и технологията с лазерно синтероване или струен синтез. Ако детайлът трябва да се разтяга повече, преценете другия найлон, а ако трябва да е гумен, термопластичен полиуретан на прах.
- Получавате цена и срокВиждате цена и срок преди да потвърдите поръчката. Цената е по оферта и зависи от обема на детайла и от броя.
- Получавате детайлаПринтираме, изчистваме от праха, проверяваме и изпращаме готовия детайл.
Кога да изберете и кога не
Кога да изберете
- Нужни са Ви здрави функционални детайли: корпуси, скоби, шарнири или сглобки, които ще се натоварват.
- Формата е сложна: вътрешни канали, решетки или няколко подвижни части, които трябва да излязат наведнъж без подпори.
- Искате малка серия от много еднакви детайли без инструментална форма.
Кога не
- Нужен е по-разтеглив материал за щракащи закопчалки и шарнири: PA11 се разтяга до 40 % при скъсване срещу 17 % при PA12. PA11 (прах от рициново масло)
- Нужна е гумена гъвкавост и омекване при натиск. TPU на прах (SLS и MJF)
- Нужен е цветен визуален макет, не носещ детайл. Гипсов прах за пълноцветно принтиране
| Параметър | PA12 (прах за SLS и MJF) | PA11 (прах от рициново масло) | TPU на прах (SLS и MJF) |
|---|---|---|---|
| Якост на опън по X и Y, MPa | 50 | 54 | 8,7 |
| Удължение при скъсване по X и Y, % | 17 | 40 | 310 |
| Минимален дял свеж прах, % (PA12 и PA11: MJF; TPU: SLS) | 20 | 30 | 20 |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Якост на опън по X и Y (MJF, режим Balanced) | 50 MPa | Първичен източник: S7/DATA/izvori/hp_mjf_pa12_5200.str2.txt#Mechanical_properties;Tensile_Strength |
| Модул на опън (MJF, Balanced) | 1900 MPa | Първичен източник: S7/DATA/izvori/hp_mjf_pa12_5200.str2.txt#Mechanical_properties;Tensile_Modulus |
| Удължение при скъсване по X и Y | 17 % | Първичен източник: S7/DATA/izvori/hp_mjf_pa12_5200.str2.txt#Mechanical_properties;Elongation_at_Break |
| Плътност на детайла (SLS, EOS PA 2200) | 0,93 g/cm3 | Правило: Плътност на детайла (SLS, EOS PA 2200) |
| Плътност на детайла (MJF) | 1,01 g/cm3 | Първичен източник: S7/DATA/izvori/hp_mjf_pa12_5200.str2.txt#Mechanical_properties;Density |
| Точка на топене на праха (DSC) | 187 °C | Първичен източник: S7/DATA/izvori/hp_mjf_pa12_5200.str2.txt#General_properties;Powder_melting_point |
| Топлинна деформация (HDT) при 1,8 MPa | 87 °C | Първичен източник: S7/DATA/izvori/s7_formlabs_nylon12_powder.txt#Material_Properties;Heat_Deflection_1.8_MPa |
| Максимална работна температура за найлон (общо правило) | 80 °C | Правило: Максимална работна температура за найлон (общо правило) |
| Средно зърно на праха | 60 µm | Първичен източник: S7/DATA/izvori/hp_mjf_pa12_5200.str2.txt#General_properties;Particle_size |
| Свеж прах при SLS на партида (общо правило за SLS) | от 30 до 50 % | Правило: Свеж прах при SLS на партида (общо правило за SLS) |
Чести грешки и как ги избягваме
Въпроси и отговори
Какви са механичните свойства на PA12 при MJF?
50 MPa е якостта на опън при MJF в режим Balanced, модулът на опън е 1900 MPa, а удължението при скъсване по X и Y е 17 %.
Каква е плътността на PA12 при MJF?
1,01 g/cm3 при MJF. При SLS детайл от прах EOS PA 2200 плътността е 0,93 g/cm3 по метода на производителя.
При каква температура се топи PA12?
187 °C е точката на топене на праха по DSC. Детайлът обаче омеква по-рано: топлинната деформация (HDT) е 87 °C, а най-високата температура на употреба е 80 °C.
Има ли разлика между PA12 за SLS и за MJF?
Да. При SLS лазер синтерова праха, а при MJF мастило и инфрачервена лампа го сливат. Свежият прах е най-малко 20 % при MJF, а при SLS от 30 до 50 %.
Може ли прахът PA12 да се използва повторно?
Да. При MJF до 80 % от остатъчния прах се връща в следващата партида, но към него се добавя свеж прах, защото от топлината старее.
Сродни страници
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Wiki: materials/nylon-pa.md
- Правило: dfam.nylon.max_service_temperature_polymer
- Правило: material.pa12.density.sls
- Правило: thermal.sls.powder-refresh
- Правило: thermal.sls.sintering-window
- Правило: solvent.nylon.resistance
- Първичен източник: S7/DATA/izvori/hp_mjf_pa12_5200.str2.txt#Mechanical_properties
- Първичен източник: S7/DATA/izvori/hp_mjf_pa12_5200.ocr.txt#str1
- Първичен източник: S7/DATA/izvori/hp_mjf_pa11_5200.str2.txt#Mechanical_properties
- Първичен източник: S7/DATA/izvori/s7_formlabs_nylon12_powder.txt#Material_Properties
- Първичен източник: S7/DATA/izvori/s7_formlabs_tpu-90a-powder.txt#Material_Properties