

PA11 на прах: жилав и разтеглив материал за SLS и MJF и кога да го изберете
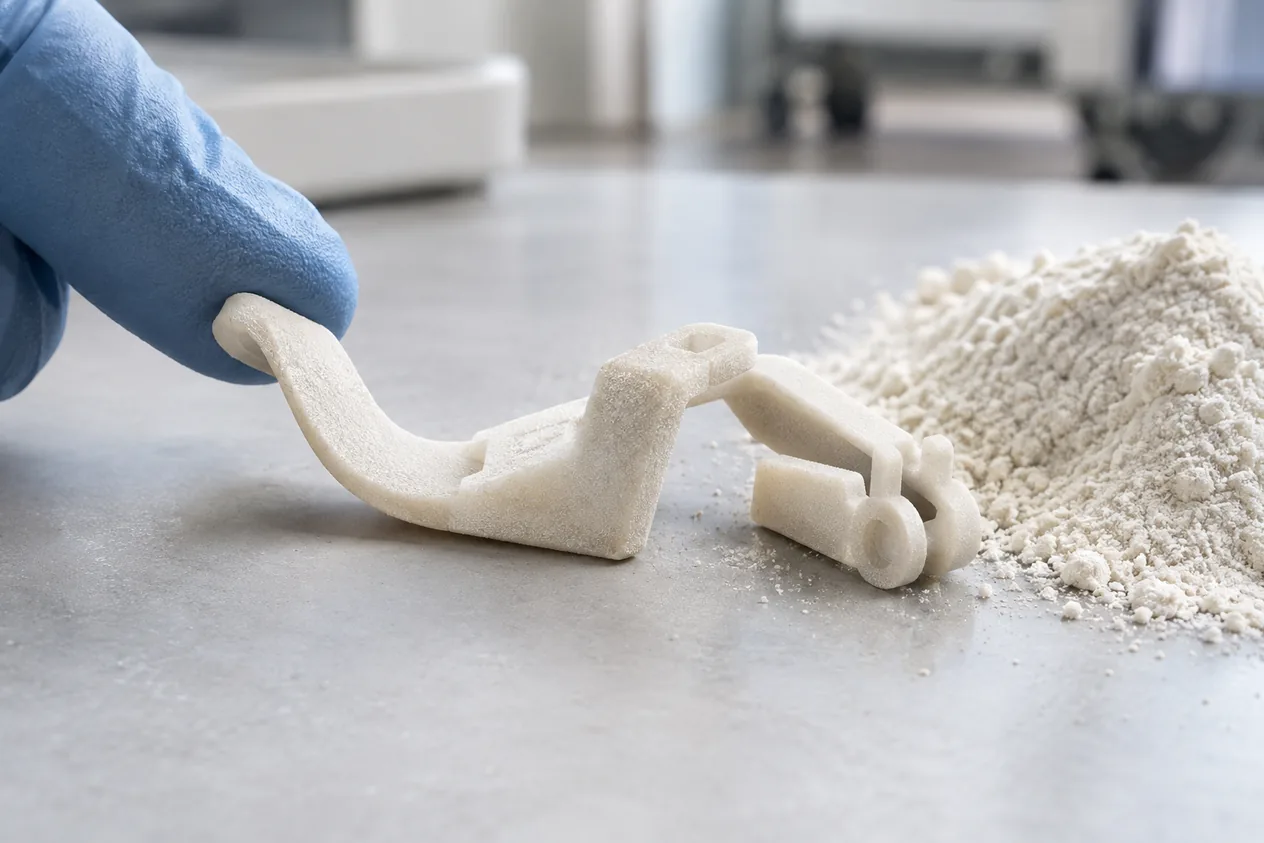
PA11 е полиамид 11, получен от рициново масло, във вид на фин прах за SLS и MJF. Той е по-разтеглив и по-жилав от PA12, затова подхожда за щракащи закопчалки, шарнири, ортопедични стелки и детайли, които се огъват и понасят удар, без да се счупят.
Накратко
- Якост на опън
- 54 MPa по X и Y (MJF)
- Максимална работна температура за найлон (общо правило)
- 80 °C
- Технология
- MJF, до 70 % повторна употреба на излишния прах
- Суровина
- Растителна: рициново масло
- За какво
- Щракащи закопчалки, шарнири, стелки и протези, детайли с удар и повтарящо се огъване
Как работи
- Суровината е растителнаПолимерът се прави от рициново масло, а не от нефт. За 3D принтирането той се мели на фин прах със средно зърно 54 µm.
- Топи се по-високо от PA12Прахът на PA11 се топи при 202 °C, а този на PA12 при 187 °C. Затова режимът на нагряване е друг и не може просто да се пусне прахът на PA12 с настройките за PA11.
- Слой по слой в легло от прахВалякът разстила слой прах, а лазерът (SLS) или мастилото с инфрачервена лампа (MJF) сливат само сечението на детайла. Несливеният прах го държи и затова няма подпори.
- Слоевете са по-слаби по ZПо Z удължението при скъсване е 25 %, докато по X и Y е 40 %. Щракащите елементи и шарнирите се ориентират така, че огъването да върви в равнината на слоя.
- Прахът се освежаваОт топлината прахът старее. Към използвания се добавя най-малко 30 % свеж, а до 70 % от остатъка може да се върне в следващата партида.
- Изчистване и цвятДетайлът се изчиства от праха и се обдухва със стъклени перли. При преработка PA11 е по-податлив на пожълтяване от PA12, затова светъл цвят се обещава внимателно.
Как поръчвате
- Качвате моделаПодавате STL, STEP или чертеж и описвате как ще се използва детайлът: дали се огъва, щраква или понася удар.
- Избирате материалаВ приложението за 3D принтиране избирате този найлонов прах и технологията с лазерно синтероване или струен синтез. Ако най-важни са точността и гладката повърхност, преценете другия найлон.
- Получавате цена и срокВиждате цена и срок преди да потвърдите поръчката. Цената е по оферта.
- Получавате детайлаПринтираме, изчистваме от праха, проверяваме и изпращаме готовия детайл.
Кога да изберете и кога не
Кога да изберете
- Детайлът ще се огъва или щраква: закопчалки, клипсове, шарнири.
- Нужна е жилавост при удар и при многократно огъване, а не най-висока коравина.
- Предпочитате полимер от растителна суровина вместо нефтен.
Кога не
- Най-важни са точните размери и най-гладката повърхност: за общо ползване производителите препоръчват PA12. PA12 (прах за SLS и MJF)
- Нужна е гумена мекота и еластично връщане. TPU на прах (SLS и MJF)
- Нужна е максимална коравина на детайла. Найлон със стъклени влакна (PA-GF)
| Параметър | PA11 (прах от рициново масло) | PA12 (прах за SLS и MJF) | PEBA на прах |
|---|---|---|---|
| Якост на опън по X и Y, MPa | 54 | 50 | 8 |
| Удължение при скъсване по X и Y, % | 40 | 17 | 200 |
| Точка на топене на праха, °C | 202 | 187 | 150 |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Якост на опън (MJF, режим Balanced) | 54 MPa | Първичен източник: S7/DATA/izvori/hp_mjf_pa11_5200.str2.txt#Mechanical_properties;Tensile_Strength |
| Модул на опън по X и Y | 1700 MPa | Първичен източник: S7/DATA/izvori/hp_mjf_pa11_5200.str2.txt#Mechanical_properties;Tensile_Modulus |
| Удължение при скъсване по X и Y | 40 % | Първичен източник: S7/DATA/izvori/hp_mjf_pa11_5200.str2.txt#Mechanical_properties;Elongation_at_Break |
| Удължение при скъсване по Z | 25 % | Първичен източник: S7/DATA/izvori/hp_mjf_pa11_5200.str2.txt#Mechanical_properties;Elongation_at_Break |
| Плътност на детайла (MJF) | 1,05 g/cm3 | Първичен източник: S7/DATA/izvori/hp_mjf_pa11_5200.str2.txt#Mechanical_properties;Density |
| Точка на топене на праха (DSC) | 202 °C | Първичен източник: S7/DATA/izvori/hp_mjf_pa11_5200.str2.txt#General_properties;Powder_melting_point |
| Температура на омекване по Vicat (SLS, Formlabs) | 189 °C | Първичен източник: S7/DATA/izvori/s7_formlabs_nylon-11-powder.txt#Material_Properties;Vicat |
| Максимална работна температура за найлон (общо правило) | 80 °C | Правило: Максимална работна температура за найлон (общо правило) |
| Средно зърно на праха | 54 µm | Първичен източник: S7/DATA/izvori/hp_mjf_pa11_5200.str2.txt#General_properties;Particle_size |
| Най-малък дял свеж прах | 30 % | Първичен източник: S7/DATA/izvori/hp_mjf_pa11_5200.ocr400.txt#str2;refresh_ratio |
Чести грешки и как ги избягваме
Въпроси и отговори
Каква е разликата между PA11 и PA12 при SLS?
Да, има разлика. PA11 е по-разтеглив: 40 % удължение при скъсване срещу 17 % при PA12, и малко по-висока якост на опън: 54 MPa срещу 50 MPa при HP. Топи се по-високо: 202 °C срещу 187 °C. PA12 остава изборът за най-точни размери и гладка повърхност.
Какви са свойствата на материала PA11?
54 MPa е якостта на опън при MJF, модулът на опън е 1700 MPa, а удължението при скъсване е 40 % по X и Y и 25 % по Z. Плътността на детайла е 1,05 g/cm3.
Може ли прахът PA11 да се използва повторно?
Да. До 70 % от остатъчния прах може да се върне в следващата партида, но към него се добавя най-малко 30 % свеж прах, защото от топлината старее.
Подходящ ли е PA11 за SLS и MJF?
Да. Съществува както прах за MJF, така и за SLS. Нужни са други настройки от тези на PA12, защото PA11 се топи при 202 °C, а не при 187 °C.
Сродни страници
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Wiki: materials/nylon-pa.md
- Правило: dfam.nylon.max_service_temperature_polymer
- Правило: thermal.sls.sintering-window
- Първичен източник: S7/DATA/izvori/hp_mjf_pa11_5200.str2.txt#Mechanical_properties
- Първичен източник: S7/DATA/izvori/hp_mjf_pa11_5200.ocr400.txt#str1
- Първичен източник: S7/DATA/izvori/hp_mjf_pa12_5200.str2.txt#Mechanical_properties
- Първичен източник: S7/DATA/izvori/s7_formlabs_nylon-11-powder.txt#Material_Properties
- Първичен източник: S7/DATA/izvori/s7_eos_primepart_st_ds.pdf.txt#Mechanical_properties