

SLS: 3D принтиране с найлонов прах за здрави детайли без подпори
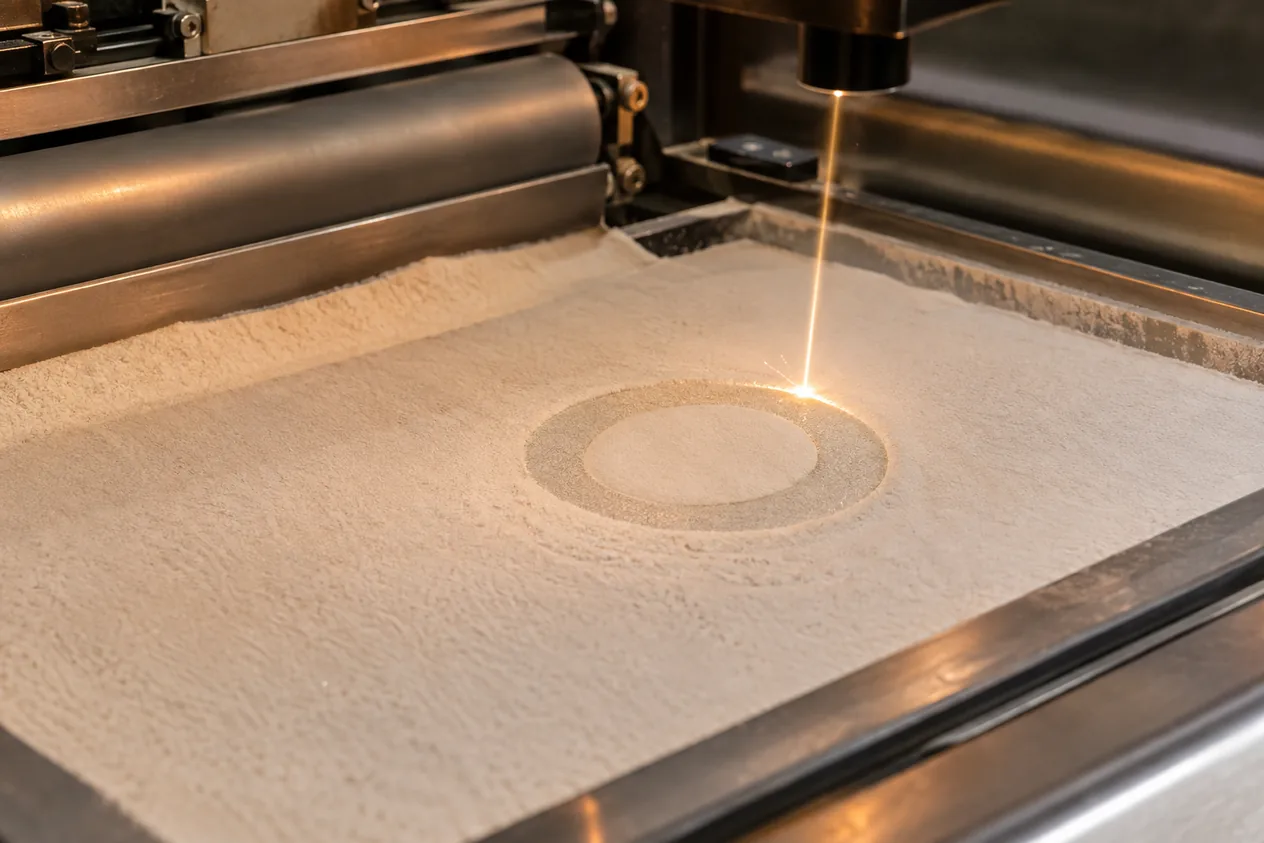
SLS е технология за 3D принтиране, при която лазер слепва частици от полимерен прах, най-често найлон, слой по слой в затворена камера. Неслепеният прах държи детайла, затова подпори не трябват и се получават здрави детайли със сложна форма.
Накратко
- Дебелина на праховия слой
- От 80 до 120 µm
- Тънки стени
- Абсолютен минимум 0,7 mm, препоръчително 1,0 mm
- Подпори
- Не са нужни: прахът около детайла го държи
- Материали
- Найлон PA12 като стандарт, още PA11, TPU и PA6
- Точност
- Размерно отклонение около 0,3 %
Как работи
- Слой прах в топла камераВаляк или острие разстила тънък слой полимерен прах върху платформата. Камерата е с азот и е затоплена до точно под точката на топене на полимера.
- Лазерът слепва сечениетоЛазер, управляван от компютър, преминава по сечението на детайла и слепва частичките само вътре в контура му.
- Нов слой, прахът държи детайлаПлатформата слиза и идва нов слой прах. Неслепеният прах остава около детайла като естествена подпора.
- Изстиване и почистванеБлокът изстива бавно в камерата, за да не се изкриви детайлът. След това детайлите се вадят от праха и се почистват от остатъчния прах.
Как поръчвате
- Качвате моделаПодавате STL, STEP или чертеж и описвате за какво ще служи детайлът.
- Избирате материалИзбирате найлон или друг прах според натоварването, гъвкавостта и температурата.
- Получавате офертаПроверяваме модела за тънки стени, отвори за прах и хлабини, след което получавате цена и срок по оферта.
- Получавате детайлаДетайлът се изработва, почиства се от праха, проверяваме го и го изпращаме.
Кога да изберете и кога не
Кога да изберете
- Нужни са Ви здрави функционални детайли или малка серия без форма.
- Детайлът има сложни вътрешни форми, които при друга технология биха се нуждаели от подпори.
- Искате почти еднаква якост във всички посоки, а не само по слоевете.
Кога не
- Нужна Ви е по-гладка повърхност от същия вид прах и серия от много детайли в една камера. Многоструйно сливане (Multi Jet Fusion, MJF)
- Нужен Ви е метален детайл, а не полимерен. Директно метално лазерно синтероване (DMLS)
| Параметър | Селективно лазерно синтероване (SLS) | Многоструйно сливане (Multi Jet Fusion, MJF) |
|---|---|---|
| Височина на слоя | от 80 до 120 µm | 80 µm |
| Грапавост Ra | от 10 до 15 µm | от 6 до 10 µm |
| Минимална стена | 0,7 mm | 0,5 mm |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Дебелина на праховия слой | от 80 до 120 µm | Wiki: tech/sls.md |
| Минимална дебелина на стената | 0,7 mm | Правило: Минимална дебелина на стената |
| Препоръчителна дебелина на стената | 1 mm | Wiki: tech/sls.md |
| Минимален диаметър на отвор | 1,5 mm | Wiki: tech/sls.md |
| Отвор за изход на прах от кухини | 5 mm | Wiki: tech/sls.md |
| Размерно отклонение | 0,3 % | Wiki: tech/sls.md |
| Нов прах към рециклирания при всеки цикъл | от 30 до 50 % | Правило: Нов прах към рециклирания при всеки цикъл |
| Грапавост на повърхността Ra | от 10 до 15 µm | Wiki: tech/sls.md |
Чести грешки и как ги избягваме
- Слабо синтероване: по-голяма енергийна плътност
- Прекомерно синтероване: оптимизиране на разстоянието между сканиранията
- Неравномерен прах: проверка на разстилането
- Термично изкривяване: поддържане на температурата на камерата
- Порьозност: оптимизиране на плътността на сканиране
- Стареене на праха: следене на дела на рециклирания прах
Въпроси и отговори
Технология ли е SLS за 3D принтиране с прах и лазер?
Да, лазер слепва частици от полимерен прах слой по слой, а неслепеният прах държи детайла вместо подпори.
Има ли фиксирана цена за SLS 3D принтиране?
Не, цената е по оферта и зависи от обема на детайла, материала и броя детайли, които се побират в една камера.
Може ли SLS да работи с метал?
Не, SLS работи основно с полимерен прах като найлон. За метални детайли се ползват технологии като DMLS и SLM.
Може ли да поръчам SLS 3D принтиране от Пловдив?
Да, поръчката е онлайн: качвате модела от всяко място в страната, а готовият детайл се изпраща.
Нужни ли са подпори при SLS?
Не, несинтерованият прах около детайла е естествена подпора, затова се получават и вътрешни форми, стига да остане отвор за изход на прах.
Сродни страници
- Многоструйно сливане (Multi Jet Fusion, MJF)
- Директно метално лазерно синтероване (DMLS)
- PA12 (прах за SLS и MJF)
- PA11 (прах от рициново масло)
- TPU на прах (SLS и MJF)
Всички страници в раздела: Технологии за 3D принтиранеИсторията на технологията в книгата
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Wiki: tech/sls.md
- Правило: dfam.sls.wall_thickness
- Първичен източник: S6/DATA/izvori/kniga/sls.json#kak_raboti