

PA-GF: найлон със стъклени влакна за корави и топлоустойчиви детайли и кога да го изберете
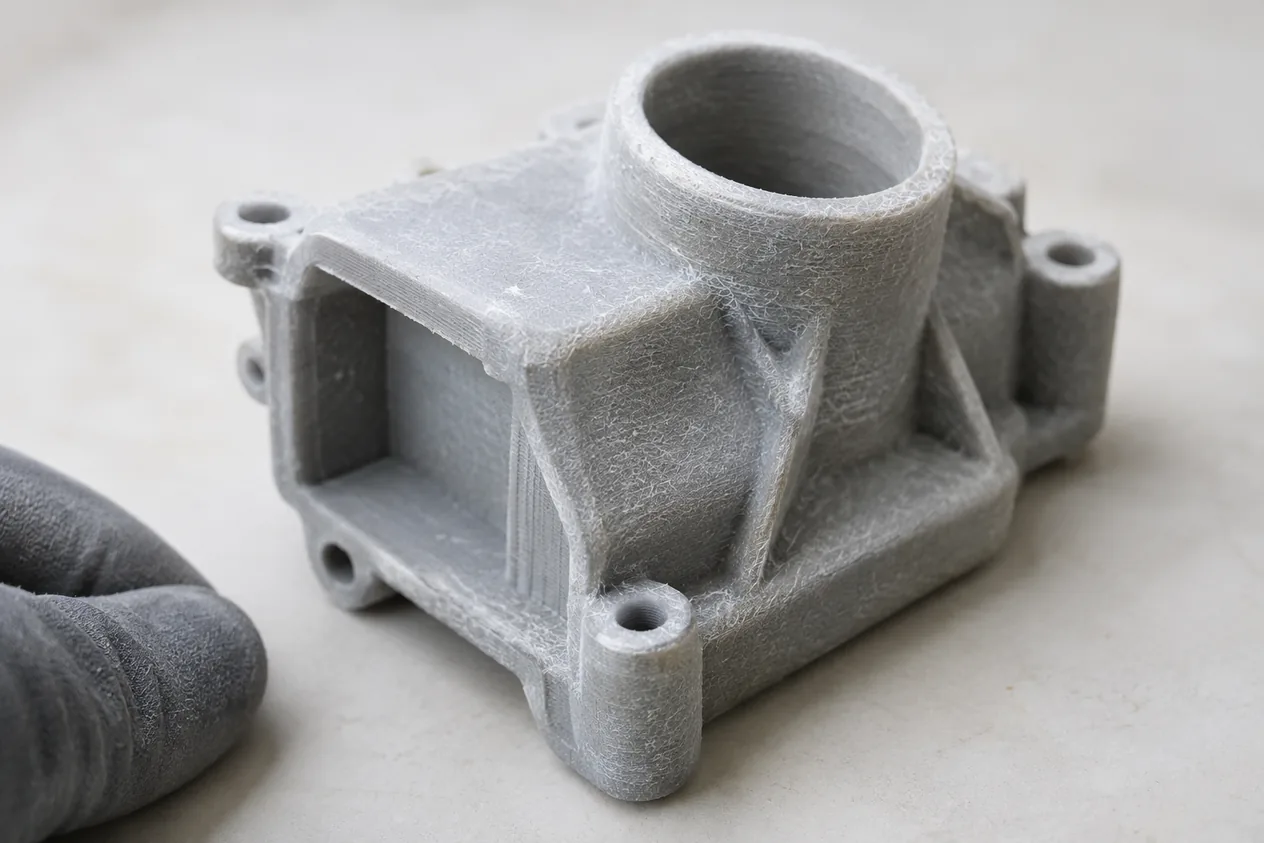
PA-GF е найлон (полиамид), подсилен със стъклени влакна, за FDM 3D принтиране, а в прахов вид, със стъклени микросфери, и за SLS и MJF. Разменя част от пластичността за коравина и топлоустойчивост и подхожда за корави детайли, инструменти и корпуси, които стоят на топло и се износват.
Накратко
- Якост на опън
- Суха проба PA6-GF25 в равнината XY: 80,1 MPa; след овлажняване 40,2 MPa
- Температура на омекване
- Омекване на нишката по профили на производители: от 150 до 191 °C
- Технология
- FDM, дюза от 265 до 300 °C
- Влага
- Сушене на нишката при 65 °C
- За какво
- Инструменти и джигове, автомобилни компоненти в двигателния отсек, електронни корпуси
Как работи
- Стъклото износва дюзатаСтъклените влакна са абразивни и бързо износват месингова дюза, затова се ползват закалена дюза и пълнометален екструдер. Стъкленият прах износва и вътрешните части на прахов принтер и се рециклира по-трудно от чист найлон.
- Нишката се топи в дюзатаДюзата работи при от 265 до 300 °C, а леглото при от 40 до 110 °C. Влакното намалява свиването на найлона, но слоят все пак трябва да е топъл, за да се слепи със следващия.
- Влагата се изсушаваНайлонът е хигроскопичен, а в дюзата влагата кипи и дава паяжини и мехурчета. Влагата е и причина за загуба на якост: на сухо опънът е 80,1 MPa, а след овлажняване само 40,2 MPa. Нишката се суши при 65 °C и се пази в затворена кутия.
- Отгряване на детайлаПроизводителите препоръчват отгряване на готовия детайл в пещ, за да се получат пълните механични и топлинни свойства на материала.
- Прахов вариант със микросфериПри SLS и MJF прахът със стъклени микросфери (PA12-GB) дава топлинна деформация от 171 °C и якост на опън 51 MPa, но удължението е малко и детайлът е по-крехък от този от чист PA12.
Как поръчвате
- Качвате моделаВ приложението за 3D принтиране подавате STL, STEP или чертеж и описвате натоварването, температурата и средата, в която ще стои детайлът.
- Заявявате PA-GFПосочвате PA-GF в заявката. Преценяваме дали детайлът трябва да е от стъклено подсилен найлон, от PA-CF или от чист найлон, и в каква ориентация да се принтира.
- Получавате цена и срокЦената за PA-GF е по оферта. Виждате я заедно със срока преди да потвърдите поръчката.
- Получавате детайлаПринтираме, проверяваме и изпращаме готовия детайл.
Кога да изберете и кога не
Кога да изберете
- Нужен Ви е корав детайл, който не се огъва под натоварване и издържа на топлина.
- Детайлът се износва: джиг, приспособление или част в двигателния отсек.
- Искате корпус, който запазва размерите си.
Кога не
- Детайлът трябва да поема удар и огъване без да се чупи: изберете чист найлон. Найлон (полиамид, PA)
- Нужна е най-голяма коравина при малко тегло: изберете найлон с въглеродни влакна. Найлон с въглеродни влакна (PA-CF)
- Детайлът е неносещ и стои в обикновена, влажна среда: изберете PETG. PETG
| Параметър | Найлон със стъклени влакна (PA-GF) | Найлон с въглеродни влакна (PA-CF) | Найлон (полиамид, PA) |
|---|---|---|---|
| Температура на дюзата, °C | от 265 до 300 | от 270 до 300 | от 230 до 290 |
| Температура на леглото, °C | от 40 до 110 | от 75 до 110 | от 40 до 120 |
| Сушене на нишката, °C | 65 | от 80 до 90 | от 70 до 80 |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Плътност на нишката | от 1,14 до 1,2 g/cm3 | Правило: Плътност на нишката |
| Температура на дюзата | от 265 до 300 °C | Правило: Температура на дюзата |
| Температура на леглото | от 40 до 110 °C | Правило: Температура на леглото |
| Температура на сушене | 65 °C | Правило: Температура на сушене |
| Температура на омекване на нишката | от 150 до 191 °C | Правило: Температура на омекване на нишката |
| Якост на опън в равнината XY, суха проба PA6-GF25 | 80,1 MPa | Първичен източник: S7/DATA/izvori/polymaker_fiberon_PA6-GF25_TDS.pdf#str1;Tensile_strength_XY |
| Якост на опън в равнината XY, овлажнена проба PA6-GF25 | 40,2 MPa | Първичен източник: S7/DATA/izvori/polymaker_fiberon_PA6-GF25_TDS.pdf#str1;Tensile_strength_XY_wet |
| Удължение при скъсване в равнината XY, суха проба PA6-GF25 | 2,4 % | Първичен източник: S7/DATA/izvori/polymaker_fiberon_PA6-GF25_TDS.pdf#str1;Elongation_at_break_XY |
| Топлинна деформация на прах със стъклени микросфери (SLS) | 171 °C | Wiki: materials/glass-filled-nylon.md |
| Якост на опън на прах със стъклени микросфери (SLS) | 51 MPa | Wiki: materials/glass-filled-nylon.md |
Чести грешки и как ги избягваме
Въпроси и отговори
Какво е PA-GF?
Да, това е найлон (полиамид), подсилен със стъклени влакна. Става по-корав и топлоустойчив от чистия найлон, но е по-малко пластичен и по-абразивен.
PA-GF и PA-CF едно и също ли са?
Не. PA-CF е подсилен с въглеродни влакна, а PA-GF със стъклени. И двата са абразивни, изискват закалена дюза и добре изсушена нишка.
На каква температура се принтира PA-GF?
С дюза от 265 до 300 °C и легло от 40 до 110 °C. Нужна е закалена дюза, защото стъклото износва месинга.
Подходящ ли е PA-GF за детайли в двигателния отсек?
Да, ако нишката е суха. Стъклено подсиленият найлон се ползва за автомобилни компоненти там, където има топлина и износване, но мокър губи половината от якостта си: от 80,1 на 40,2 MPa.
Различава ли се PA-GF за FDM от този за SLS?
Да. При FDM се ползва нишка със стъклени влакна, а при SLS и MJF прах със стъклени микросфери, който дава топлинна деформация от 171 °C и якост на опън 51 MPa, но по-крехък детайл.
Сродни страници
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Wiki: materials/glass-filled-nylon.md
- Първичен източник: S7/DATA/izvori/polymaker_fiberon_PA6-GF25_TDS.pdf#str1;Tensile_strength_XY
- Първичен източник: S7/DATA/izvori/polymaker_fiberon_PA6-GF25_TDS.pdf#str1;Tensile_strength_XY_wet
- Първичен източник: S7/DATA/izvori/polymaker_fiberon_PA6-GF25_TDS.pdf#str1;Elongation_at_break_XY
- Първичен източник: S7/DATA/izvori/polymaker_fiberon_PA6-GF25_TDS.pdf#str1;Annealing
- Правило: material.pa_gf.hotend_temperature
- Правило: material.pa_gf.bed_temp
- Правило: material.pa_gf.drying_temperature_c
- Правило: material.pa_gf.filament_density_g_per_cm3
- Правило: material.pa_gf.filament_softening_temperature_c
- Правило: material.pa6_cf.hotend_temperature
- Правило: material.pa_cf.bed_temp
- Правило: material.polyamide.hotend_temperature
- Правило: material.polyamide.bed_temp
- Правило: drying.nylon-cf.precondition
- Правило: drying.nylon-pa12.precondition