

PA-CF: корав найлон с въглеродни влакна за приспособления и инженерни детайли и кога да го изберете
PA-CF е найлон, подсилен с нарязани въглеродни влакна, за FDM 3D принтиране на корави детайли с малко свиване и огъване. Подхожда за приспособления, джигове и инженерни детайли, които трябва да запазят формата си под товар, и изисква закалена дюза и добре изсушена нишка.
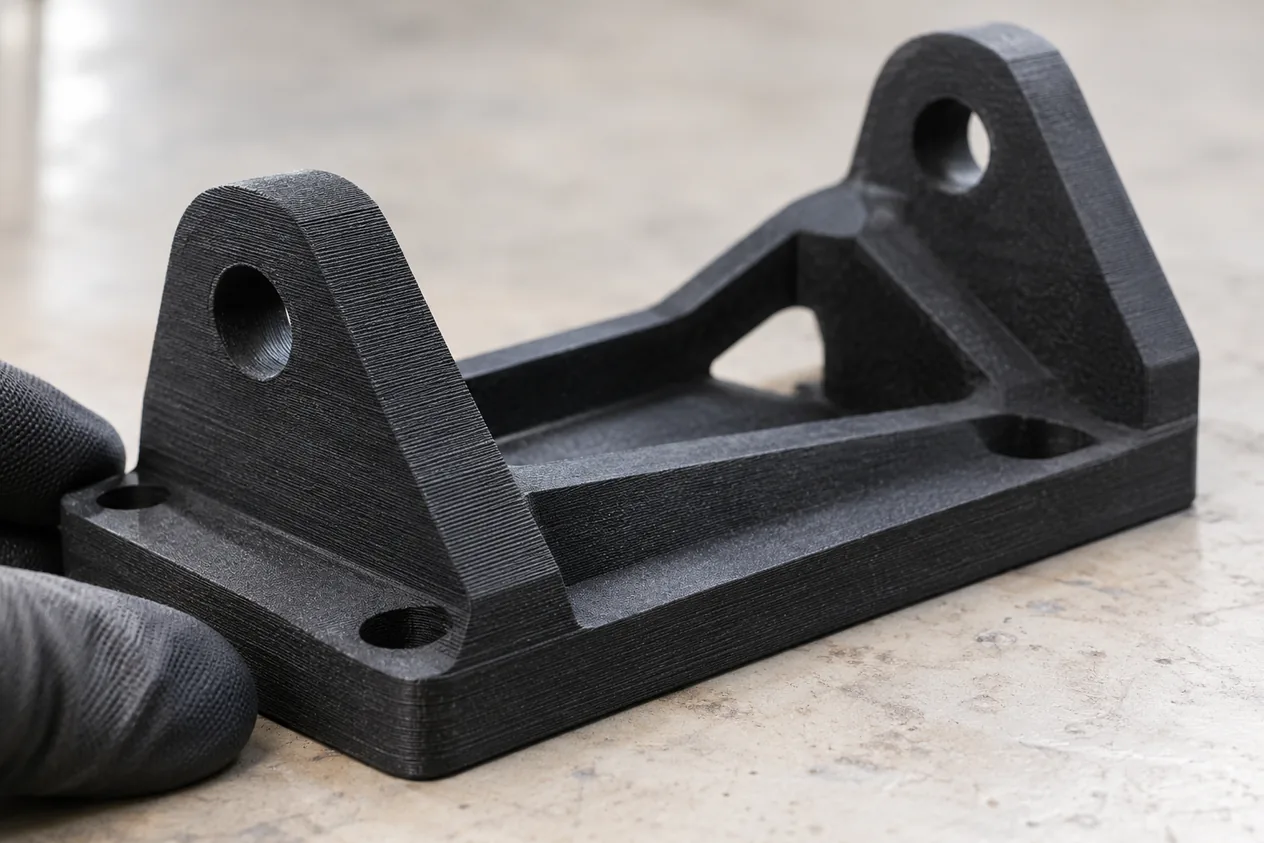
Накратко
- Твърдост и якост
- Много корав; якост на огъване на суха проба PA6-CF 151 MPa, на влажна 95 MPa
- Температура на употреба
- Максимална работна температура за найлон (общо правило): 80 °C; за найлон с влакна точната стойност е в листа на марката
- Технология
- FDM, дюза от 270 до 300 °C
- Влага
- Сушене при от 80 до 90 °C, от 8 до 12 ч
- За какво
- Корави детайли и приспособления, при които свиването и огъването трябва да са малки
Как работи
- Влакното износва дюзатаНарязаните въглеродни влакна са много абразивни и бързо разширяват отвора на месингова дюза. Затова се ползват закалена стоманена дюза и пълнометален екструдер.
- Нишката се топи в дюзатаДюзата работи при от 270 до 300 °C, а леглото при от 75 до 110 °C. Влакната ограничават свиването, затова детайлът се огъва по ъглите много по-малко, отколкото от чист найлон със свиване от 1,5 до 2,5 %.
- Влагата се изсушаваНайлонът поема влага от въздуха, а в дюзата тя кипи и дава паяжини и мехурчета. Овлажнен PA6-CF губи значителна част от якостта на огъване: от 151 MPa на сухо до 95 MPa. Нишката се суши при от 80 до 90 °C, от 8 до 12 ч.
- Отгряване на детайлаГотовият детайл се отгрява в пещ при 90 °C за около два часа. Така се използват пълните механични и топлинни свойства на материала.
- Свойства по посокитеВлакната се подреждат по посоката на екструзия. Най-силен е детайлът в равнината XY, а между слоевете по оста Z якостта зависи само от слепването на найлона. Натоварването се насочва по XY.
Как поръчвате
- Качвате моделаВ приложението за 3D принтиране подавате STL, STEP или чертеж и описвате натоварването: посока на силата, температура и среда.
- Избирате PA-CFИзбирате PA-CF и преценяваме ориентацията на детайла, за да лежат влакната по посоката на натоварване. Готовите настройки за слайсъра, ако принтирате сами, са на /nastroyki-slicer/pa-cf/.
- Получавате цена и срокВиждате цена и срок преди да потвърдите поръчката. Цената е по оферта.
- Получавате детайлаПринтираме, проверяваме и изпращаме готовия детайл.
Кога да изберете и кога не
Кога да изберете
- Нужен Ви е корав детайл, който почти не се огъва под товар.
- Детайлът трябва да запази размерите си: влакната намаляват свиването и огъването по ъглите.
- Заменяте обработван метален детайл с лек пластмасов за приспособление или джиг.
Кога не
- Детайлът ще стои във влажна среда и няма как да се суши и отгрява: изберете карбонов филамент на основа с по-малко влага. Филаменти с въглеродни влакна (CF)
- Детайлът трябва да се огъва или да поема удар без да се чупи: изберете чист найлон. Найлон (полиамид, PA)
- Детайлът е неносещ и се прави евтино: изберете PETG. PETG
| Параметър | Найлон с въглеродни влакна (PA-CF) | Найлон (полиамид, PA) | Найлон със стъклени влакна (PA-GF) |
|---|---|---|---|
| Температура на дюзата, °C | от 270 до 300 | от 230 до 290 | от 265 до 300 |
| Температура на леглото, °C | от 75 до 110 | от 40 до 120 | от 40 до 110 |
| Сушене на нишката, °C | от 80 до 90 | от 70 до 80 | 65 |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Температура на дюзата (PA6-CF) | от 270 до 300 °C | Правило: Температура на дюзата (PA6-CF) |
| Температура на леглото | от 75 до 110 °C | Правило: Температура на леглото |
| Температура на сушене | от 80 до 90 °C | Правило: Температура на сушене |
| Време за сушене | от 8 до 12 ч | Правило: Време за сушене |
| Якост на огъване (не на опън), суха проба PA6-CF | 151 MPa | Wiki: materials/carbon-fiber-composite.md |
| Якост на огъване (не на опън), влажна проба PA6-CF | 95 MPa | Wiki: materials/carbon-fiber-composite.md |
| Якост на опън на найлон с нарязани влакна (общо, не за PA6-CF) | от 100 до 140 MPa | Wiki: materials/nylon-pa.md |
| Съдържание на нарязано въглеродно влакно (пример за PA6-CF) | 20 % по тегло | Първичен източник: S7/DATA/izvori/polymaker_PA6-CF_PIS.pdf#str5;Chopped_carbon_fibers |
| Свиване на ненапълнен найлон, за сравнение (влакната го намаляват) | от 1,5 до 2,5 % | Правило: Свиване на ненапълнен найлон, за сравнение (влакната го намаляват) |
| Температура на отгряване | 90 °C | Първичен източник: S7/DATA/izvori/polymaker_PA6-CF_PIS.pdf#str6;Annealing |
Чести грешки и как ги избягваме
Въпроси и отговори
На колко градуса се суши PA-CF?
На от 80 до 90 °C, за от 8 до 12 ч. Овлажненият PA6-CF губи значителна част от якостта на огъване, а в дюзата влагата кипи и дава паяжини и мехурчета.
Какви са свойствата на PA-CF филамент?
151 MPa е якостта на огъване на суха проба PA6-CF, а след овлажняване пада до 95 MPa. Материалът е корав и се свива малко, но е абразивен и изисква закалена дюза.
На каква температура се принтира PA-CF?
С дюза от 270 до 300 °C и легло от 75 до 110 °C. Нужна е закалена дюза, защото въглеродните влакна износват месинга.
Има ли готови настройки за слайсъра за PA-CF?
Да. Готовите настройки са на /nastroyki-slicer/pa-cf/. Проверете и дали нишката е изсушена, защото влагата развалява резултата повече от настройките.
PA-CF и PPA-CF едно и също ли са?
Не. PPA-CF е високотемпературен полиамид с въглеродни влакна, който се суши много по-горещо от PA-CF и е по-крехък преди разтопяването си.
Сродни страници
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Wiki: materials/carbon-fiber-composite.md
- Wiki: materials/nylon-pa.md
- Първичен източник: S7/DATA/izvori/polymaker_PA6-CF_PIS.pdf#str5;Chopped_carbon_fibers
- Първичен източник: S7/DATA/izvori/polymaker_PA6-CF_PIS.pdf#str6;Annealing
- Правило: material.pa6_cf.hotend_temperature
- Правило: material.pa_cf.bed_temp
- Правило: drying.nylon-cf.precondition
- Правило: drying.nylon-pa12.precondition
- Правило: thermal.shrinkage_nylon
- Правило: dfam.nylon.max_service_temperature_polymer
- Правило: material.polyamide.hotend_temperature
- Правило: material.polyamide.bed_temp
- Правило: material.pa_gf.hotend_temperature
- Правило: material.pa_gf.bed_temp
- Правило: material.pa_gf.drying_temperature_c