

Филаменти с въглеродни влакна (CF): корави и леки детайли с малко свиване и кога да ги изберете
Филаментите с въглеродни влакна (CF) са стандартни полимери, като PLA, PETG, найлон и поликарбонат, смесени с нарязани въглеродни влакна, за FDM 3D принтиране. Подхождат за корави и леки детайли, приспособления и инструментална екипировка, където Ви трябват малко свиване и размерна стабилност, и изискват закалена дюза.
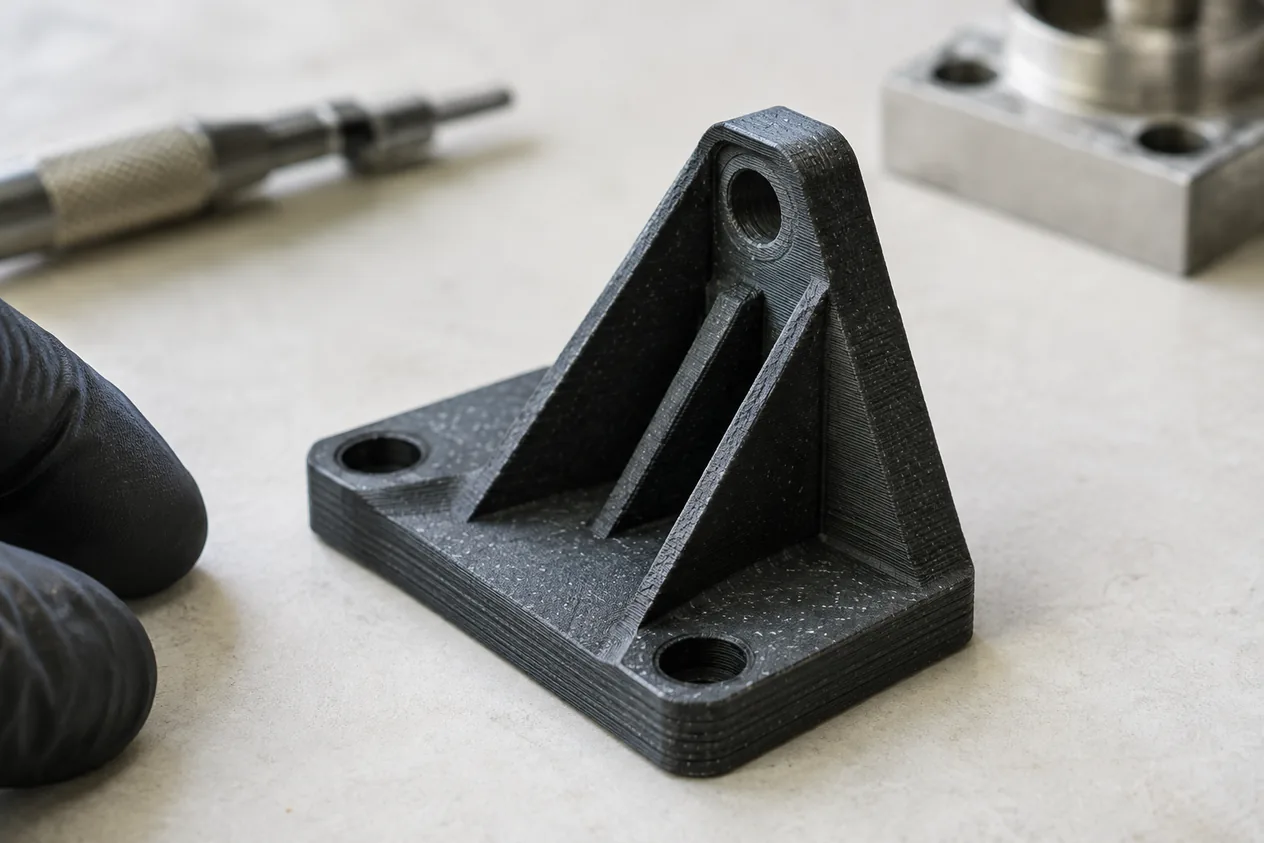
Накратко
- Твърдост и якост
- По-корав и по-здрав от основния полимер в равнината на слоевете
- Температура на употреба
- Пример, найлон с нарязани въглеродни влакна: топлинна деформация 145 °C при 0,45 MPa
- Технология
- FDM; при PLA-CF дюза от 210 до 230 °C
- Свиване
- Малко: влакната намаляват свиването и склонността към огъване
- За какво
- Леки корави детайли вместо метални, приспособления, инструментална екипировка
Как работи
- Нарязани влакна в полимерВ CF филаментите късите въглеродни влакна са смесени с основния полимер. Те се различават от непрекъснатите влакна, които са отделна технология за много по-висока якост.
- Влакното износва дюзатаВъглеродните влакна са много абразивни и бързо разширяват отвора на месингова дюза. Затова се ползват закалена стоманена, рубинена или волфрамово-карбидна дюза.
- Температурите следват основатаДюзата и леглото зависят от основния полимер. При PLA-CF дюзата е от 210 до 230 °C, а леглото от 50 до 65 °C. При PETG-CF дюзата е от 230 до 275 °C, а леглото от 70 до 85 °C.
- Найлоновите основи се сушатПри PA6-CF влагата намалява якостта на огъване от 151 до 95 MPa и дава паяжини и мехурчета. Затова нишката се суши при 80 °C, а след това се пази суха.
- Слабост по оста ZВлакната лежат в равнината XY. Между слоевете по оста Z няма армиране и якостта зависи от слепването на полимера, затова натоварването се насочва по равнината на слоевете.
Как поръчвате
- Качвате моделаВ приложението за 3D принтиране подавате STL, STEP или чертеж и описвате натоварването, посоката на силата и средата.
- Избирате CF материалИзбирате основата с въглеродни влакна, например PA-CF, или оставяте на нас да препоръчаме. Ако детайлът е по-скоро корав, отколкото ударен, CF е добър избор.
- Получавате цена и срокВиждате цена и срок преди да потвърдите поръчката. Цената е по оферта.
- Получавате детайлаПринтираме, проверяваме и изпращаме готовия детайл.
Кога да изберете и кога не
Кога да изберете
- Нужен Ви е корав и лек детайл вместо метален и натоварването е в равнината на слоевете.
- Детайлът трябва да запази размерите си без огъване по ъглите.
- Правите приспособление или инструментална екипировка, която трябва да е здрава и лека.
Кога не
- Натоварването е перпендикулярно на слоевете: по оста Z влакната не помагат и детайлът се разслоява. Моделиране чрез полагане на разтопен материал (FDM)
- Детайлът трябва да е гъвкав или да поема удар без да се чупи: изберете TPU. TPU (гъвкав филамент)
- Нужен е обикновен макет на закрито без закалена дюза и без нужда от коравина: изберете PLA. PLA (полилактид)
| Параметър | Филаменти с въглеродни влакна (CF) | Найлон с въглеродни влакна (PA-CF) | Найлон със стъклени влакна (PA-GF) |
|---|---|---|---|
| Температура на дюзата, °C | от 210 до 230 (PLA-CF) | от 270 до 300 (PA6-CF) | от 265 до 300 |
| Температура на леглото, °C | от 50 до 65 (PLA-CF) | от 75 до 110 | от 40 до 110 |
| Якост на удар по оста Z, kJ/m2 | от 7,8 до 10 (PLA-CF) | от 5,7 до 13,3 | от 4,1 до 10 |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Температура на дюзата, за PLA-CF (по профили на слайсъри) | от 210 до 230 °C | Правило: Температура на дюзата, за PLA-CF (по профили на слайсъри) |
| Температура на леглото, за PLA-CF (по профили на слайсъри) | от 50 до 65 °C | Правило: Температура на леглото, за PLA-CF (по профили на слайсъри) |
| Температура на дюзата, PETG-CF | от 230 до 275 °C | Правило: Температура на дюзата, PETG-CF |
| Температура на леглото, PETG-CF | от 70 до 85 °C | Правило: Температура на леглото, PETG-CF |
| Плътност на PET-CF | от 1,24 до 1,34 g/cm3 | Правило: Плътност на PET-CF |
| Якост на огъване (не на опън) на PA6-CF, в сухо състояние | 151 MPa | Wiki: materials/carbon-fiber-composite.md |
| Якост на огъване (не на опън) на PA6-CF, във влажно състояние | 95 MPa | Wiki: materials/carbon-fiber-composite.md |
| Сушене на PA6-CF | 80 °C | Wiki: materials/carbon-fiber-composite.md |
| Якост на опън (граница на провлачване), пример: найлон с нарязани въглеродни влакна | 40 MPa | Правило: Якост на опън (граница на провлачване), пример: найлон с нарязани въглеродни влакна |
| Топлинна деформация при 0,45 MPa, пример: найлон с нарязани въглеродни влакна | 145 °C | Правило: Топлинна деформация при 0,45 MPa, пример: найлон с нарязани въглеродни влакна |
Чести грешки и как ги избягваме
Въпроси и отговори
На каква температура се принтира PLA-CF?
С дюза от 210 до 230 °C и легло от 50 до 65 °C. Нужна е закалена дюза, защото въглеродните влакна износват месинга.
На каква температура се принтира PETG-CF?
С дюза от 230 до 275 °C и легло от 70 до 85 °C. Температурите следват основата PETG, а влакното добавя абразивност.
PLA-CF по-здрав ли е от обикновения PLA?
Да, в равнината на слоевете: влакната повишават коравината и намаляват свиването. По оста Z обаче няма армиране и якостта зависи от слепването на слоевете.
Нужна ли е закалена дюза за карбонов филамент?
Да. Въглеродните влакна са много абразивни и бързо разширяват отвора на месингова дюза, затова се ползват закалена стоманена, рубинена или волфрамово-карбидна дюза.
PLA-CF и PETG-CF еднакви ли са?
Не. И двата са с въглеродни влакна, но температурите им следват основата: PLA-CF иска дюза от 210 до 230 °C, а PETG-CF от 230 до 275 °C и по-топло легло.
Сродни страници
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Wiki: materials/carbon-fiber-composite.md
- Правило: material.pla_cf.hotend_temperature
- Правило: material.pla_cf.bed_temp
- Правило: material.petg_cf.hotend_temperature
- Правило: material.petg_cf.bed_temp
- Правило: material.pet_cf.filament_density_g_per_cm3
- Правило: material.pla_cf.impact_strength_z_kj_per_m2
- Правило: material.pa_cf.impact_strength_z_kj_per_m2
- Правило: material.pa_gf.impact_strength_z_kj_per_m2
- Правило: material.pa6_cf.hotend_temperature
- Правило: material.pa_cf.bed_temp
- Правило: material.pa_gf.hotend_temperature
- Правило: material.pa_gf.bed_temp
- Правило: dfam.onyx_cf.tensile_stress_yield_mpa.fiber_layup_unidirectional.fiber_orientation_deg_0.geometry_solid_plate_no_walls
- Правило: dfam.onyx_cf.heat_deflection_temp_c.fiber_layup_unidirectional.fiber_orientation_deg_0.geometry_solid_plate_no_walls