

Гипсов прах за пълноцветно принтиране: цветни макети и модели и кога да го изберете
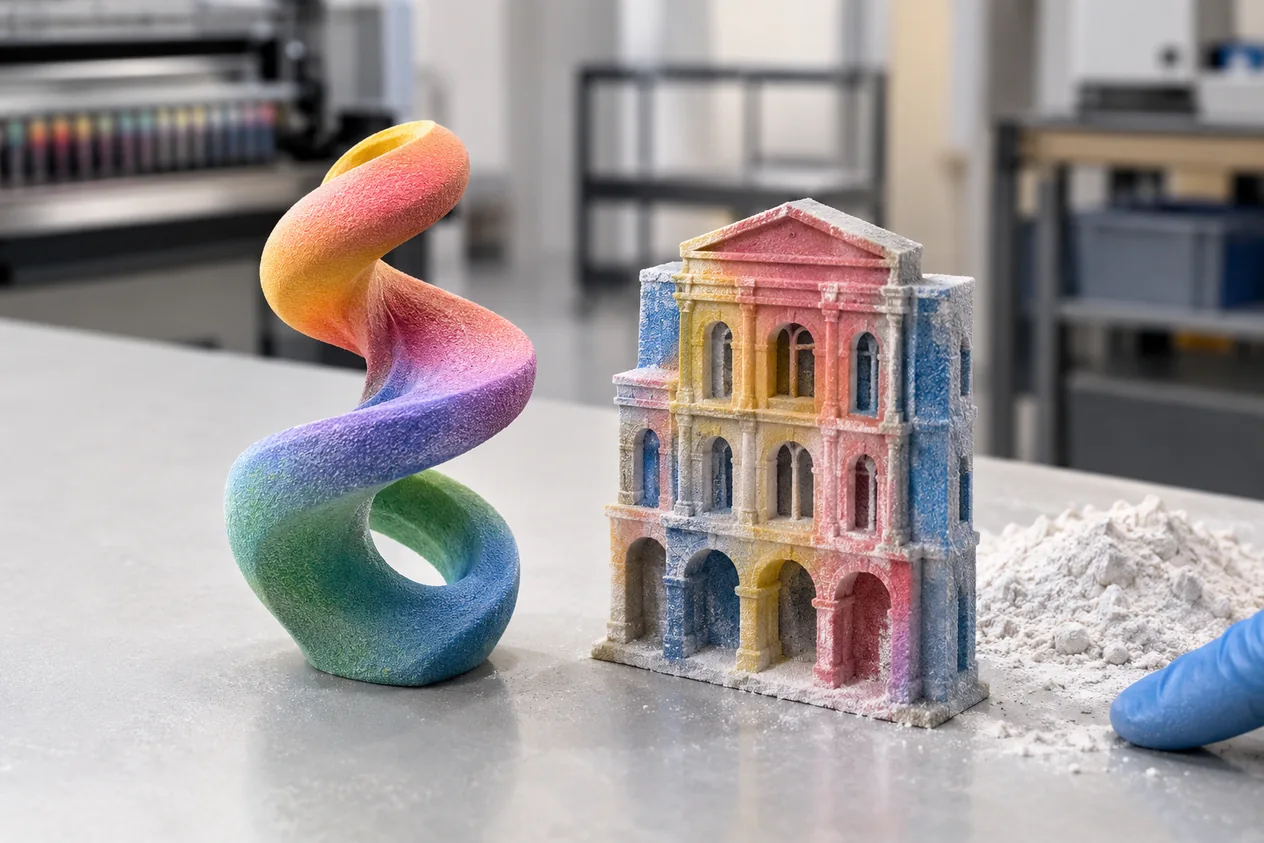
Гипсовият прах за пълноцветно принтиране е основата на binder jetting с цветно свързващо вещество. Процесът слива бял гипсов прах с цветни мастила и дава нагледни макети, фигурки и учебни модели, които са крехки и служат за показване, а не за натоварване.
Накратко
- Якост
- Якост на опън от 2,38 до 26,4 MPa според инфилтранта
- Технология
- Binder jetting с цветни мастила (CMY или CMYK според машината), слой 0,1 mm
- Най-малък елемент (при най-добрата машина)
- 0,5 mm; при другите модели от 0,8 до 1 mm
- Инфилтрация и сушене
- Задължителна инфилтрация; свойствата са след 24 ч сушене при 37,8 °C
- За какво
- Архитектурни макети, медицински учебни модели и 3D фигурки
Как работи
- Бял прах на тънък слойВалякът разстила слой от бял гипсов прах с дебелина 0,1 mm. Основата е гипс и скорбяла, затова детайлът в началото е само слепен прах.
- Цветно свързващо веществоМастиленоструйните глави нанасят свързващо вещество, което е предимно вода и активира гипса, и добавят цветни мастила. Цветът се слага по обвивката на детайла, а не като боя отгоре.
- Прахът е подпораНесвързаният прах държи детайла, затова няма подпори и могат да излязат вплетени и надвиснали форми. Кухите детайли получават отвор за изсипване на праха.
- Детайлът е крехък направо от машинатаГипсовите детайли нямат здравина веднага след изработката и се изчистват с меки четки и лек въздух. Затова се подават в инфилтрация преди да се ползват.
- Инфилтрацията решава якосттаБързодействащо лепило дава 14,2 MPa якост на опън, двукомпонентна епоксидна смола 26,4 MPa, восък 9,2 MPa, а солен разтвор само 2,38 MPa и е за едноцветни модели. Удължението при скъсване е най-много 0,23 %, затова материалът не се огъва, а се чупи.
- Цвят и защитаИнфилтрацията прави цветовете по-наситени. За детайл, който стои на светло, се слага защитен лак срещу избледняване.
Как поръчвате
- Качвате моделаПодавате цветен модел във формат с текстура или STL за едноцветен детайл и описвате за какво ще служи.
- Избирате гипсов прахВ приложението за 3D принтиране избирате пълноцветно принтиране с гипсов прах. Ако детайлът ще се натоварва, преценете найлонов прах.
- Получавате цена и срокВиждате цена и срок преди да потвърдите поръчката. Цената е по оферта.
- Получавате детайлаПринтираме, изчистваме от праха, инфилтрираме, проверяваме и изпращаме готовия детайл.
Кога да изберете и кога не
Кога да изберете
- Нужен е нагледен цветен модел: макет на сграда, фигурка или анатомичен учебен модел.
- Цветът и текстурата трябва да са в самия детайл, с преливания и снимки, без боядисване.
- Моделът е за показване, а не за носене на товар.
Кога не
- Детайлът ще се натоварва, огъва или пада: гипсът е крехък, а удължението при скъсване е най-много 0,23 %. PA12 (прах за SLS и MJF)
- Нужни са фотореалистичен цвят и прозрачност в по-жилав материал. Впръскване на материал (PolyJet)
- Нужна е пясъчна форма или леярско ядро, а не цветен модел. Пясък за леярски форми и ядра
| Параметър | Гипсов прах за пълноцветно принтиране | PA12 (прах за SLS и MJF) | PA11 (прах от рициново масло) |
|---|---|---|---|
| Якост на опън, MPa | от 2,38 до 26,4 (според инфилтранта) | 50 | 54 |
| Удължение при скъсване, % | 0,23 | 17 | 40 |
| Дебелина на слоя, mm | 0,1 | 0,1016 (общо правило за SLS) | най-малко 0,08 (общо правило за MJF) |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Якост на опън с инфилтрант лепило | 14,2 MPa | Първичен източник: S7/DATA/izvori/s7_printform_cjp_visijet_pxl.raw.txt#Material_table;Tensile_Strength |
| Якост на опън с двукомпонентна епоксидна смола | 26,4 MPa | Първичен източник: S7/DATA/izvori/s7_printform_cjp_visijet_pxl.raw.txt#Material_table;Tensile_Strength |
| Якост на опън с восък | 9,2 MPa | Първичен източник: S7/DATA/izvori/s7_printform_cjp_visijet_pxl.raw.txt#Material_table;Tensile_Strength |
| Якост на опън със солен разтвор | 2,38 MPa | Първичен източник: S7/DATA/izvori/s7_printform_cjp_visijet_pxl.raw.txt#Material_table;Tensile_Strength |
| Удължение при скъсване (инфилтрант лепило) | 0,23 % | Първичен източник: S7/DATA/izvori/s7_printform_cjp_visijet_pxl.raw.txt#Material_table;Elongation_at_Break |
| Дебелина на слоя | 0,1 mm | Първичен източник: S7/DATA/izvori/s7_printform_cjp_visijet_pxl.raw.txt#Printer_table;Layer_Thickness |
| Най-малък елемент (при най-добрата машина; другите модели от 0,8 до 1 mm) | 0,5 mm | Първичен източник: S7/DATA/izvori/s7_printform_cjp_visijet_pxl.raw.txt#Printer_table;Minimum_Feature_Size |
| Препоръчителна дебелина на стената | 3 mm | Wiki: tech/full-color-binder-jetting.md |
| Най-малък отвор за изсипване на праха | 1,5 mm | Wiki: tech/full-color-binder-jetting.md |
| Сушене преди измерване на свойствата | 24 ч при 37,8 °C | Първичен източник: S7/DATA/izvori/s7_printform_cjp_visijet_pxl.raw.txt#Material_table;drying |
Чести грешки и как ги избягваме
Въпроси и отговори
Може ли 3D принтираният детайл да е пълноцветен без боядисване?
Да. Цветните мастила се нанасят заедно със свързващото вещество по обвивката на детайла, затова цветът е в самия детайл. След инфилтрация цветовете стават по-наситени.
Има ли фиксирана цена за 3D принтиране с гипс?
Не. Цената е по оферта и зависи от обема на детайла, броя и вида инфилтрация. Виждате я преди да потвърдите поръчката.
Може ли гипсов прах да се ползва в 3D принтер за цветни модели?
Да, но само в принтери с binder jetting, които слепват праха със свързващо вещество и цветни мастила. Прахът не се топи, затова не е за обикновени FDM или SLS машини.
Колко здрав е гипсовият детайл?
14,2 MPa якост на опън при инфилтрация с бързодействащо лепило и 26,4 MPa с двукомпонентна епоксидна смола. Удължението при скъсване е най-много 0,23 %, затова детайлът е крехък и не е за огъване.
Нужна ли е последваща обработка на гипсовия детайл?
Да. Детайлът се изчиства от праха и се инфилтрира с лепило, епоксидна смола или восък, за да стане здрав. За детайл на светло се добавя защитен лак срещу избледняване.
Сродни страници
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Wiki: tech/full-color-binder-jetting.md
- Правило: dfam.sls.layer_height
- Правило: dfam.mjf.layer_height
- Първичен източник: S7/DATA/izvori/s7_printform_cjp_visijet_pxl.raw.txt#Material_table
- Първичен източник: S7/DATA/izvori/s7_wiki_binder_jetting.txt#Binder_jetting
- Първичен източник: S7/DATA/izvori/hp_mjf_pa12_5200.str2.txt#Mechanical_properties
- Първичен източник: S7/DATA/izvori/hp_mjf_pa11_5200.str2.txt#Mechanical_properties