

Пясък за 3D принтирани форми и ядра за леене на метал и кога да го изберете
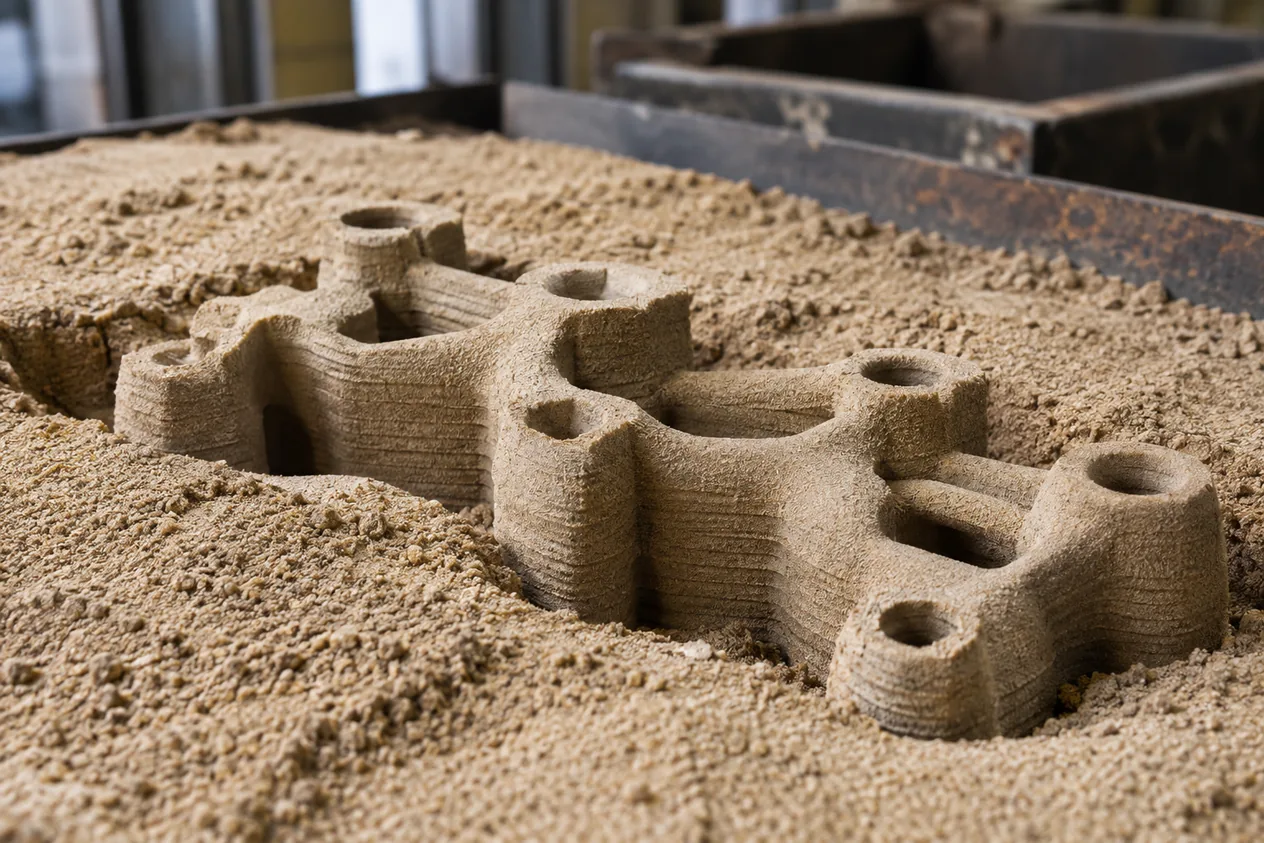
Леярският пясък за 3D принтиране е кварцов или друг формовъчен пясък, чиито зърна се свързват със свързващо вещество, нанасяно слой по слой от струйни глави. От него се правят форми и ядра за леене на метал със сложни вътрешни канали, без да се изработва модел за всяка отливка.
Накратко
- Якост на огъване
- 3,39 MPa за принтиран кварцов пясък без обработка: трошлив и порест
- Температура
- Хромитов пясък до 1700 °C, циркон с точка на топене 2550 °C
- Технология
- Принтиране със свързващо вещество (Binder Jetting), слой 0,26 mm
- Състав
- 99 % кварцов пясък и 1 % смола по обем
- За какво
- Форми и ядра за леене на метал: от единични отливки до малки серии
Как работи
- Слой пясъкВалякът разстила тънък слой формовъчен пясък върху платформата. Слоят е дебел 0,26 mm, а зърната на кварцовия пясък са едри.
- Свързващото вещество се нанася на капкиСтруйни глави нанасят свързващото вещество само там, където ще е формата или ядрото. Процесът е студен, затова няма топлинно изкривяване, дори при много големи форми.
- Разкопаване и повторна употребаСлед втвърдяването формата се вади от несвързания пясък. Почти 100 % от него се използва отново, а той е и опора на детайла по време на принтирането.
- Здравина и пориПринтираният пясък без обработка е трошлив, а около 30 % от обема са пори. Импрегнирането с епоксидна смола е повишило якостта на огъване над 20 пъти в проучване върху принтирани пясъчни форми.
- Газовете излизат през поритеПри заливането на метала през порите на формата излизат газовете. Колкото по-горещ и по-газоотделящ е металът, толкова по-висока проницаемост се иска: за стомана тя е най-малко AFS 100.
- Размери на отливкатаМоделът на отливката се прави по-голям с 1 до 2,5 % заради свиването на метала при изстиване, а пясъчното леене изисква секции с дебелина най-малко 4 mm.
Как поръчвате
- Качвате моделаВ приложението за 3D принтиране качвате STL или STEP на отливката, формата или ядрото и описвате метала, който ще се лее.
- Избирате материалаИзбирате пясък за форма или ядро. Принтирането на пясък не е в нашия парк и се изпълнява чрез партньор, а ние проверяваме модела за дебелина на стените и канали за изваждане на пясъка.
- Получавате цена и срокВиждате цена по оферта и срок преди да потвърдите поръчката.
- Получавате форматаПартньорът принтира и втвърдява формата или ядрото, вади несвързания пясък и ги изпраща за леене. Ако са Ви нужни и отливки, уточняваме го в запитването.
Кога да изберете и кога не
Кога да изберете
- Отливката има сложни вътрешни канали и кухини, които не се получават с обикновени ядра.
- Нужна Ви е единична отливка или малка серия и не искате да правите отделен модел за всяка.
- Отливката е голяма и формата трябва да е без топлинно изкривяване.
Кога не
- Отливката е проста и серията е голяма: традиционното формоване в пясъчни форми е по-изгодно. Леене на метали в пясъчни форми
- Отливката има стени по-тънки от 4 mm, които пясъчната форма трудно запълва преди метала да изстине. Леене по стопяеми модели (прецизно леене)
- Нужен Ви е само модел за леене по стопяеми модели, а не пясъчна форма. Леярска смола (за отливки)
| Параметър | Пясък за леярски форми и ядра | Леярска смола (за отливки) | Восък и восъкоподобни материали за леене |
|---|---|---|---|
| Какво се принтира | Форма или ядро, в което се излива металът | Модел, който изгаря и оставя кухина във формата | Модел, който изгаря и оставя кухина във формата |
| Остатък и повторна употреба | почти 100 % от несвързания пясък се използва отново | под 0,01 % пепел при изгаряне | 100 % изгаряне без пепел |
| Основно предимство | Сложни вътрешни канали и форма без топлинно изкривяване | Изгаряне без пепел и фини детайли | Изгаряне без остатък и точност ±0,025 mm |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Якост на огъване на принтиран пясък без обработка | 3,39 MPa | Първичен източник: S7/DATA/izvori/k5_pmc11548544.xml#Table_7-Reference_Flexural_Strength |
| Пори в обема на принтирана пясъчна форма | 30 % | Първичен източник: S7/DATA/izvori/k5_pmc11548544.xml#2.3_Manufacturing_of_Printed_Structures |
| Дебелина на слоя | 0,26 mm | Първичен източник: S7/DATA/izvori/k5_pmc11548544.xml#2.3_Manufacturing_of_Printed_Structures |
| Дял на смолата в принтираната форма | 1 % по обем | Първичен източник: S7/DATA/izvori/k5_pmc11548544.xml#2.3_Manufacturing_of_Printed_Structures |
| Размер на зърната в образец под микроскоп | от 50 до 400 µm | Първичен източник: S7/DATA/izvori/k5_pmc11548544.xml#3.1_Analysis_of_Impregnated_Structures |
| Якост на опън при фуранова смола | над 1,5 MPa | Wiki: materials/casting-sand.md |
| Минимална дебелина на секцията в отливката (общо правило за пясъчно леене) | 4 mm | Правило: Минимална дебелина на секцията в отливката (общо правило за пясъчно леене) |
| Добавка за свиване на модела (общо правило за пясъчно леене) | от 1 до 2,5 % | Правило: Добавка за свиване на модела (общо правило за пясъчно леене) |
| Минимална проницаемост на формата за стомана (общо правило за пясъчно леене) | 100 AFS | Правило: Минимална проницаемост на формата за стомана (общо правило за пясъчно леене) |
| Най-голям размер на форма (VX4000) | 4000 x 2000 x 1000 mm | Първичен източник: S7/DATA/izvori/k5_voxeljet_vx4000.html#Sand_casting_applications |
Чести грешки и как ги избягваме
Въпроси и отговори
Може ли пясък да се принтира за форми и ядра за леене?
Да: пясъкът се свързва със свързващо вещество слой по слой и дава форми и ядра за леене на метал, от единични отливки до малки серии.
Може ли с 3D принтер да се направи пясъчно ядро?
Да: пясъчните ядра се принтират със сложни вътрешни канали и могат да се комбинират с форми, направени по традиционния начин.
Какви видове леярски пясък има?
3 основни вида: кварцов (силициев) пясък, най-евтиният, хромитов пясък за стоманени отливки и циркониев пясък за точни отливки от мед и стомана.
Колко е здрава принтирана пясъчна форма?
3,39 MPa на огъване е измерената якост на принтиран кварцов пясък без обработка: достатъчна за форма, но трошлива, затова с нея се работи внимателно.
Колко струва 3D принтиране на пясъчна форма?
Не публикуваме цена: цената на формата или ядрото се дава по оферта след качване на модела, преди да потвърдите поръчката.
Сродни страници
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Първичен източник: S7/DATA/izvori/k5_pmc11548544.xml#2.3_Manufacturing_of_Printed_Structures
- Първичен източник: S7/DATA/izvori/k5_voxeljet_vx4000.html#Sand_casting_applications
- Wiki: materials/casting-sand.md
- Правило: dffm.sand_casting.min_section_thickness