

Леярска смола: изгарящи модели за метални отливки и кога да я изберете
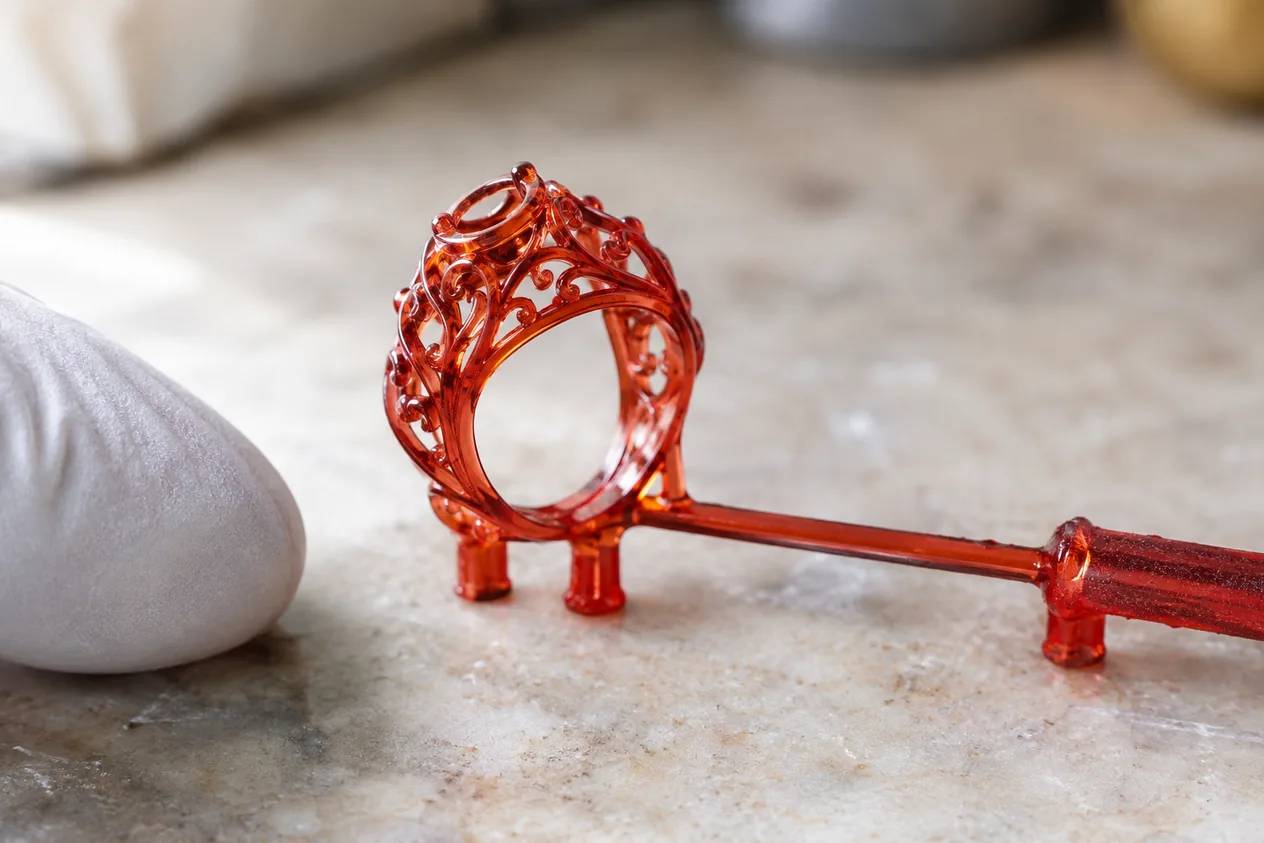
Леярската смола е фотополимер със съдържание на восък за SLA, MSLA и DLP 3D принтиране, който изгаря почти без остатък. От нея се принтира модел, който се обвива в гипс и се изгаря, а на негово място се излива метал. Подхожда за бижута и малки прецизни отливки.
Накратко
- Якост, зелен модел (примерен лист: леярска смола с 20 % восък)
- Ниска: якост на опън 12 MPa и удължение 13 %, моделът е за боравене, не за натоварване
- Температура, за леярска смола с 20 % восък (примерен лист)
- Изгаря чисто: загуба на 5 % от масата при 249 °C, остатък от 0,0 до 0,1 %
- Технология
- SLA, MSLA и DLP; източникът на светлина трябва да съвпада с фотоинициатора (от 385 до 405 nm)
- Състав
- Фотополимер с 20 % восък
- За какво
- Модели за леене по изгубен модел: бижута и малки прецизни метални отливки
Как работи
- Светлината втвърдява слояUV светлина с дължина на вълната от 385 до 405 nm втвърдява смолата слой по слой. Рецептата с восък е меко и крехко тяло, затова моделът се борави внимателно още от принтера.
- Фини елементи и гладки кривиПри SLA най-малкият надежден елемент е около 0,2 mm. За гладки заоблени повърхности, важни за бижутата, мрежата на модела трябва да е с отклонение до 0,02 mm, иначе върху метала се виждат ръбове.
- Измиване и режимът на производителяМоделът се измива в изопропилов алкохол от неотвърдената смола. Листът с данни на примерна леярска смола не изисква UV доотвърдяване, но други смоли го изискват, затова следваме листа на конкретната смола.
- Обвиване в гипсМоделът се обвива в огнеупорна гипсова смес, която улавя фините му детайли и после поема разтопения метал.
- Изгаряне на моделаФормата се нагрява на стъпки до 750 °C. Постепенното нагряване пази формата от напукване, а смолата трябва да изгори без пепел, защото остатъкът оставя дефекти в металната отливка.
- Леене на металаПразната кухина се запълва с разтопен метал, например с центрофуга. След охлаждане отливката се освобождава от гипса, почиства се и се обработва.
- Работа с течната смолаСпоред листа за безопасност на примерна леярска смола на производител течността дразни кожата, очите и дихателните пътища, може да предизвика алергична кожна реакция и се подозира, че уврежда плодовитостта или нероденото дете. Работи се с ръкавици и защита за очите.
Как поръчвате
- Качвате моделаПодавате STL, STEP или чертеж на бижуто или детайла и казвате с кой метал ще се отлива.
- Избирате леярска смолаВ приложението за 3D принтиране избирате леярска смола. Ако Ви трябва само външен вид, а не отливка, преценете стандартна смола.
- Получавате цена и срокВиждате цена и срок преди да потвърдите поръчката. Готовите настройки за слайсъра са на /nastroyki-slicer/resin-castable/.
- Получавате моделаПринтираме, измиваме, проверяваме и изпращаме готовия модел за леене.
Кога да изберете и кога не
Кога да изберете
- Правите бижута или малки прецизни метални детайли чрез леене по изгубен модел.
- Нужни са фини детайли и гладка повърхност, които восъкът трудно дава.
- Правите единични модели или малка серия без да режете форма за всеки.
Кога не
- Детайлът трябва да остане пластмасов и да поема натоварване: леярската смола е ниско здрава, с 12 MPa. Жилава (инженерна) смола
- Нужен е само външен вид или макет, без отливка: стандартната смола е по-проста и по-здрава. Стандартна смола
| Параметър | Леярска смола (за отливки) | Стандартна смола | Жилава (инженерна) смола |
|---|---|---|---|
| Якост на опън, MPa (по примерни листове на производителя) | 12 | 65 | 46 |
| Удължение при скъсване, % (по примерни листове на производителя) | 13 | 6 | 44 |
| Доотвърдяване по листа с данни | Не е нужно | 60 мин при 60 °C | 7 мин при 70 °C |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Съдържание на восък (примерен лист) | 20 % | Първичен източник: S7/DATA/izvori/formlabs_materials_library_2025.pdf#str98;Wax_filled |
| Остатъчна пепел след изгаряне, за леярска смола с 20 % восък (примерен лист) | от 0,0 до 0,1 % | Първичен източник: S7/DATA/izvori/formlabs_materials_library_2025.pdf#str99;Ash_Content |
| Температура на 5 % загуба на маса, за леярска смола с 20 % восък (примерен лист) | 249 °C | Първичен източник: S7/DATA/izvori/formlabs_materials_library_2025.pdf#str99;Temp_5pct_Mass_Loss |
| Най-висока температура в графика за изгаряне (примерен график на Formlabs за тази смола) | 750 °C | Първичен източник: S7/DATA/izvori/formlabs_materials_library_2025.pdf#str99;Standard_Burnout_Schedule |
| Якост на опън, пряко от принтера (примерен лист) | 12 MPa | Първичен източник: S7/DATA/izvori/formlabs_materials_library_2025.pdf#str99;Ultimate_Tensile_Strength |
| Модул на опън (примерен лист) | 220 MPa | Първичен източник: S7/DATA/izvori/formlabs_materials_library_2025.pdf#str99;Tensile_Modulus |
| Удължение при скъсване (примерен лист) | 13 % | Първичен източник: S7/DATA/izvori/formlabs_materials_library_2025.pdf#str99;Elongation_at_Break |
| Най-малък надежден елемент при SLA (общо правило) | 0,2 mm | Правило: Най-малък надежден елемент при SLA (общо правило) |
| Горна граница на отклонението на мрежата от гладката крива при износ на STL за SLA (общо правило, не свойство на смолата) | 0,02 mm | Правило: Горна граница на отклонението на мрежата от гладката крива при износ на STL за SLA (общо правило, не свойство на смолата) |
| Дължина на вълната на източника, която трябва да съвпада с фотоинициатора | от 385 до 405 nm | Правило: Дължина на вълната на източника, която трябва да съвпада с фотоинициатора |
Чести грешки и как ги избягваме
Въпроси и отговори
Може ли леярската смола да се ползва за бижута?
Да, това е основното ѝ приложение. Принтира се модел с фини детайли, обвива се в гипс, изгаря се и на мястото му се излива метал.
Изгаря ли леярската смола без остатък?
Да, почти. Листът с данни на примерна леярска смола дава остатъчна пепел от 0,0 до 0,1 %, а загубата на 5 % от масата настъпва при 249 °C. Остатъкът от по-лоша смола оставя дефекти в отливката.
До колко градуса се изгаря леярската смола?
До 750 °C в стандартния график на производителя на примерна леярска смола. Нагряването е на стъпки, за да не се напука гипсовата форма.
Здрава ли е леярската смола?
Не. Има само 12 MPa якост на опън и 13 % удължение, затова е крехка и се борави внимателно. Тя не е за носещи пластмасови детайли, а за модели, които ще изгорят.
Леярската смола същото ли е като епоксидната смола за отливки?
Не. Епоксидната смола за отливки се излива в калъп и остава готовото изделие, а леярската смола за 3D принтиране е изгарящ модел, на чието място се излива метал.
Колко фини детайли хваща леярската смола?
Да, фини, но не безкрайно. Най-малкият надежден елемент при SLA е около 0,2 mm, а за гладки заоблени повърхности мрежата на модела трябва да отстъпва от кривата с не повече от 0,02 mm.
Сродни страници
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Първичен източник: S7/DATA/izvori/formlabs_materials_library_2025.pdf
- Правило: cure.wavelength.match
- Wiki: materials/castable-wax-resin.md
- Правило: dfam.sla.min_feature_size_mm.material_castable_wax_resin
- Правило: cure.castable-resin.burnout
- Първичен източник: S7/DATA/izvori/formlabs_sds_castable_resin.pdf
- Първичен източник: S7/DATA/izvori/formlabs_general_purpose_tds_v4.pdf
- Правило: geometry.mesh.stl_chord_height_sla_strict