

Восък и восъкоподобни материали за леене: модели за метални отливки и кога да ги изберете
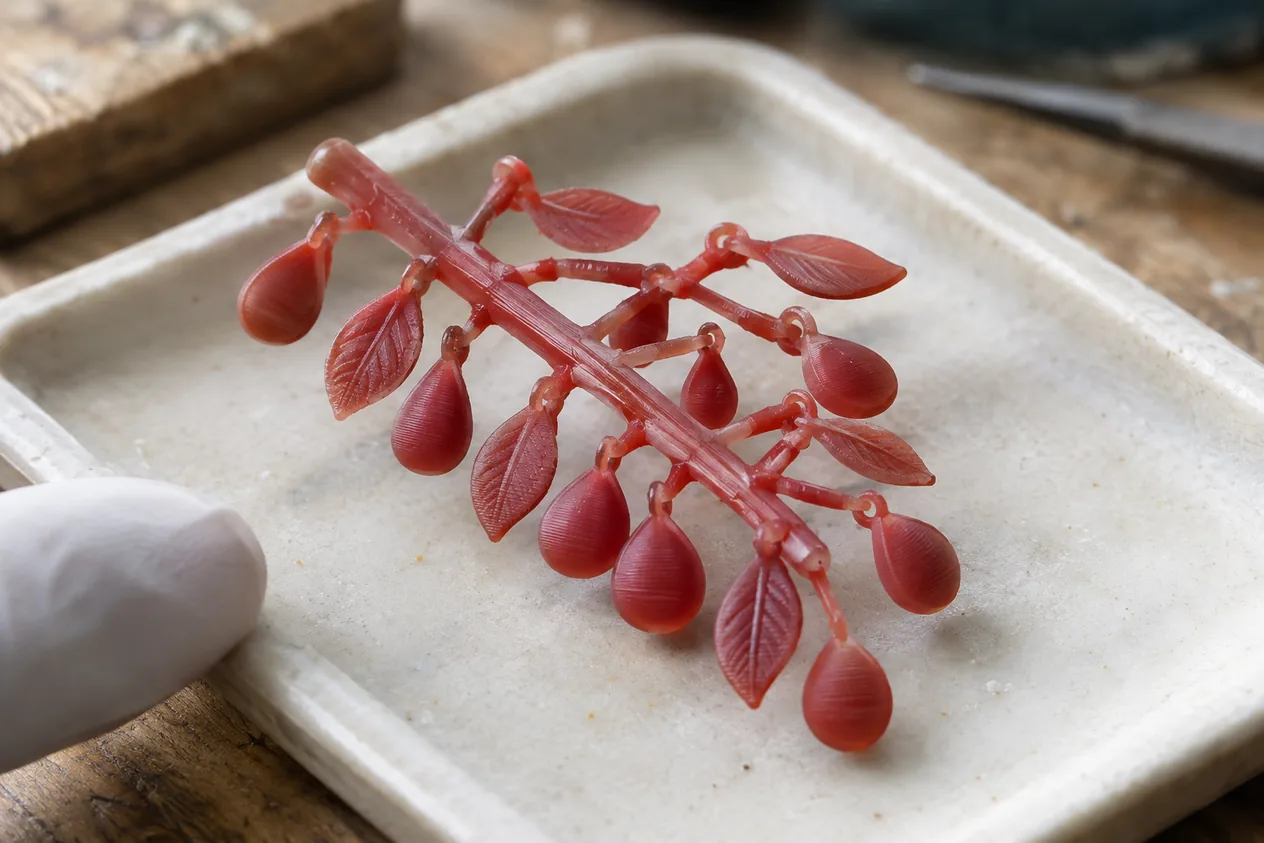
Восъкът и восъкоподобните материали за 3D принтиране са модели от восък или от смола с восък, които след обливане в калъп изгарят и оставят кухина за метална отливка. Служат на бижутери, зъботехници и леярни, които правят фини метални детайли по метода на изгубения восък и искат модел без ръчно изработване.
Накратко
- Якост (примерен лист: смола с 20 % восък, зелен модел)
- Крехък модел за изгаряне, не за натоварване: якост на опън 12 MPa при зелен модел от смола с восък, удължение 13 %
- Температура (примерен лист: смола с 20 % восък)
- 5 % загуба на маса при 249 °C; изгаряне на етапи: 480 минути при 300 °C и 180 минути при 750 °C
- Технология
- SLA, DLP и LCD със смола с восък; DOD и MJM с восък, отлаган на капки
- Остатъчна пепел (примерен лист: смола с 20 % восък)
- От 0,0 до 0,1 % при смола с 20 % восък, измерено с термогравиметрия
- За какво
- Бижутерия, дентална ортопедия и прецизно индустриално леене по стопяеми модели
Как работи
- Моделът се принтира във восък или в смола с восъкСмолите за SLA, DLP и LCD съдържат восък, например 20 %, затова моделът е гладък като при стереолитография, но изгаря чисто. При DOD восъкът се отлага на капки и после застива, като точността е ±0,025 mm, а резолюцията стига до 5 µm.
- Конкретната смола може да не иска довтвърдяванеПо листа на смола с восък за леене моделът е достатъчно здрав за работа без довтвърдяване, което прави работата по-проста. Това не важи за други смоли: проверете листа на конкретната.
- Моделът се залива в калъпМоделът се залепя на леярско дърво и се залива с гипс или керамична маса. Керамичната черупка за прецизно леене трябва да има най-малко 6 слоя, а стандартната практика е от 6 до 9.
- Изгарянето е на етапиКалъпът се загрява бавно: 480 минути при 300 °C, после до 750 °C за 180 минути. Постепенното нагряване пази калъпа от напукване, а целта е чисто изгаряне без пепелен остатък.
- Пепелта е дефект в отливкатаОстатъчна пепел или въглерод поражда дефекти в металната отливка. Затова при смола с восък се гледа остатъчната пепел, а при струен восък изгарянето е пълно и без пепел.
- Металът запълва кухинатаСлед изгарянето калъпът е готов за отливане. Металът се излива, често под центробежна сила, а след охлаждане калъпът се чупи и отливката се довършва.
Как поръчвате
- Качвате моделаПодавате STL, STEP или чертеж и описвате метала, за който е отливката, и каква повърхност искате.
- Избирате материалаВ приложението за 3D принтиране избирате восък или смола с восък за леене. Ако ще принтирате сами леярска смола, готови настройки за слайсъра има на /nastroyki-slicer/resin-castable/.
- Получавате цена и срокВиждате цена и срок преди да потвърдите поръчката.
- Получавате моделаПринтираме, проверяваме и изпращаме готовия модел за отливка.
Кога да изберете и кога не
Кога да изберете
- Нужна е единична отливка или малка серия в метал с фини детайли, например бижу.
- Моделът трябва да изгори чисто в калъп и да не оставя пепел.
- Търсите гладка повърхност на модела, която да се пренесе върху метала.
Кога не
- Нужен Ви е краен пластмасов детайл, а не модел за отливка. Стандартна смола
- Нужна Ви е цялата услуга за отливка, а не само модел: прочетете за леене по стопяеми модели. Леене по стопяеми модели (прецизно леене)
| Параметър | Восък и восъкоподобни материали за леене | Леярска смола (за отливки) | Стандартна смола |
|---|---|---|---|
| Предназначение | Модел за отливка, който изгаря и оставя кухина | Леярски модел от фотополимер | Визуални прототипи, фигурки и макети |
| Технология | DOD, MJM, а също SLA, DLP и LCD със смола с восък | SLA, DLP и LCD | SLA, DLP и MSLA |
| Постобработка | Без довтвърдяване по листа на конкретна смола | Изгаряне по предписан цикъл с постепенно нагряване | Измиване в IPA, после UV от 5 до 8 минути |
| Крехкост | Крехък: удължение 13 % при зелен модел | Фини детайли, но крехки модели | Твърда, но крехка |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Съдържание на восък в смолата (примерен лист) | 20 % | Първичен източник: S7/DATA/izvori/formlabs_TDS_castable_wax_dental.pdf#str1;Castable_Wax |
| Остатъчна пепел (TGA) (примерен лист) | от 0,0 до 0,1 % | Първичен източник: S7/DATA/izvori/formlabs_TDS_castable_wax_dental.pdf#str1;Ash_Content |
| Температура при 5 % загуба на маса (примерен лист) | 249 °C | Първичен източник: S7/DATA/izvori/formlabs_TDS_castable_wax_dental.pdf#str1;Temp_5_Mass_Loss |
| Якост на опън, зелен модел (примерен лист) | 12 MPa | Първичен източник: S7/DATA/izvori/formlabs_TDS_castable_wax_dental.pdf#str1;Ultimate_Tensile_Strength |
| Удължение при скъсване, зелен модел (примерен лист) | 13 % | Първичен източник: S7/DATA/izvori/formlabs_TDS_castable_wax_dental.pdf#str1;Elongation_at_Break |
| Първи етап на изгаряне: температура и задържане 480 минути (примерен график на Formlabs) | 300 °C | Първичен източник: S7/DATA/izvori/formlabs_materials_library_2025.pdf#str99;Standard_Burnout_Schedule |
| Втори етап на изгаряне: температура и задържане 180 минути (примерен график на Formlabs) | 750 °C | Първичен източник: S7/DATA/izvori/formlabs_materials_library_2025.pdf#str99;Standard_Burnout_Schedule |
| Минимален размер на елемент при SLA (общо правило) | 0,2 mm | Правило: Минимален размер на елемент при SLA (общо правило) |
| Слоеве в керамичната черупка при леене по изгубен модел, най-малко (общо правило) | 6 слоя | Правило: Слоеве в керамичната черупка при леене по изгубен модел, най-малко (общо правило) |
| Точност и резолюция на восъчни материали, отлагани на капки (Midas, по Wiki) | ±0,025 mm, резолюция до 5 µm | Wiki: materials/castable-wax-resin.md |
Чести грешки и как ги избягваме
Въпроси и отговори
Може ли смола с восък да се използва за леене по изгубен восък?
Да. Такава смола съдържа 20 % восък и е направена да изгаря чисто в калъп. Остатъчната пепел по листа на производителя е от 0,0 до 0,1 %, а изгарянето минава на етапи до 750 °C.
Има ли 3D принтер, който принтира направо във восък?
Да. Принтерите с капка по поръчка (DOD) отлагат восъка на капки, който застива на място. Точността е ±0,025 mm, а резолюцията стига до 5 µm.
Изгаря ли смолата с восък напълно?
Да, при предписан цикъл с постепенно нагряване: остатъчната пепел е от 0,0 до 0,1 %. Остатък от пепел или въглерод дава дефекти в отливката, затова следвайте режима на производителя.
Нужно ли е изпичане с ултравиолет на модел от смола с восък?
Не по листа на конкретна смола: моделът е достатъчно здрав за работа без довтвърдяване. Това важи за нея, не за всички смоли, затова проверете листа на тази, която ползвате.
Здрав ли е моделът от смола с восък?
Не. Той е крехък: якост на опън 12 MPa и удължение 13 % при зелен модел. Служи за изгаряне, не за натоварване.
Сродни страници
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Първичен източник: S7/DATA/izvori/formlabs_TDS_castable_wax_dental.pdf#str1;Castable_Wax
- Първичен източник: S7/DATA/izvori/formlabs_materials_library_2025.pdf#str99;Standard_Burnout_Schedule
- Wiki: materials/castable-wax-resin.md
- Wiki: materials/standard-resin.md
- Правило: cure.castable-resin.burnout
- Правило: dfam.sla.min_feature_size_mm.material_castable_wax_resin
- Правило: dffm.investment_casting.shell_coats.min