

Фотополимери за PolyJet: многоцветни и гъвкави детайли с гладка повърхност и кога да ги изберете
Фотополимерите за PolyJet са течни смоли с много нисък вискозитет, които принтерът изстрелва на капки през пиезоелектрични глави и веднага втвърдява с ултравиолетова светлина. Позволяват в един детайл твърди и гъвкави зони, много цветове и прозрачност, и подхождат за визуални модели и прототипи, на които Ви трябва гладка повърхност.
Накратко
- Якост (твърди материали Vero, примерен лист)
- Твърдите материали имат якост на опън от 50 до 65 MPa и удължение от 10 до 25 %
- Температура (твърди материали Vero, примерен лист)
- Твърдите материали се деформират при от 45 до 50 °C (HDT при 0,45 MPa): не са за топлина
- Технология (примерен лист: VeroUltraClear)
- Струйно принтиране на материал (PolyJet): слой от 14 до 27 µm, капки, втвърдени веднага от UV лампи
- Поддръжка (по листа на производителя)
- Листът на производителя посочва поддръжка, отстранима с водна струя, и разтворима поддръжка
- За какво
- Визуални модели, инженерни прототипи, сглобки и модели за форми от силикон
Как работи
- Главата изстрелва капкиПринтерът има глава с хиляди микродюзи. Смолата е много течна и затова може да се изстрелва капка по капка, а с два материала в главата се получава нов материал с други свойства.
- Светлината втвърдява веднагаUV лампи от двете страни на главата втвърдяват всяка капка, още докато главата минава. Затова няма вана със смола и няма откъсване на слоя от дъното.
- Поддръжката е плътен гелОколо детайла и под надвисналите му части принтерът нанася втори материал: плътен гел, а не колонки. След принтирането той се отстранява с водна струя, а някои видове се разтварят.
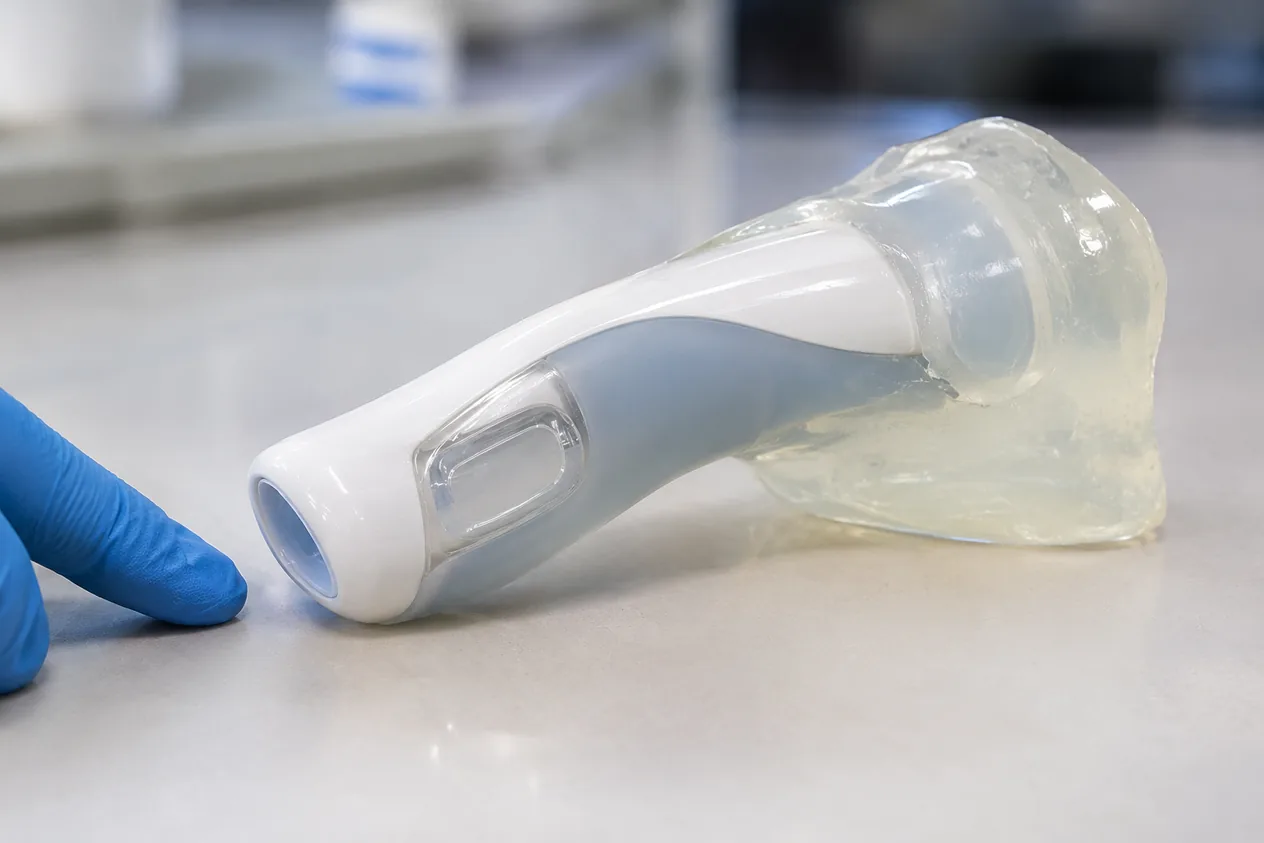
- Смесването дава твърдост по зониСмесването на твърда и гъвкава смола в главата позволява в един детайл да има зони с различна твърдост, например твърд корпус и мека част. Каучукоподобните материали стигат до твърдост по Шор A 30, а смесите покриват диапазона от Шор A 30 до 95.
- Остатъците от поддръжката се проверяватМатериалът за поддръжка може да остави остатъци по контактната повърхност. За медицински и хранителни изделия те трябва да се отстранят напълно и да се провери, че не променят излужването.
- Биосъвместимите материали са отделна групаНякои материали имат валидиране от производителя за контакт с тялото: за един от тях е посочен постоянен контакт с непокътната кожа и ограничен контакт с увредена кожа, тъкан и кост. Това важи за конкретния материал, не за целия клас.
Как поръчвате
- Качвате моделаПодавате STL, STEP или цветен файл и описвате кои зони трябва да са твърди, кои меки и какви цветове искате.
- Избирате материалаВ приложението за 3D принтиране избирате фотополимер за PolyJet. Ако детайлът ще е на топло, на слънце или ще се натоварва силно, преценете друг материал.
- Получавате цена и срокВиждате цена и срок преди да потвърдите поръчката.
- Получавате детайлаПринтираме, махаме поддържащия гел, проверяваме и изпращаме готовия детайл.
Кога да изберете и кога не
Кога да изберете
- Нужен Ви е визуален модел или прототип с гладка повърхност, фини детайли и няколко цвята.
- Детайлът трябва да има твърди и гъвкави зони, например твърд корпус с мека част, принтирани наведнъж.
- Нужен е прозрачен детайл, през който се вижда вътрешността, например тръби и корпуси за наблюдение на поток.
Кога не
- Детайлът ще е на топло или ще се натоварва: твърдите материали омекват при от 45 до 50 °C. Високотемпературна смола
- Детайлът ще стои навън на слънце: акрилатните фотополимери продължават да реагират на светлината, пожълтяват и стават крехки. ASA (устойчив на слънце)
- Нужен Ви е прост макет в един материал: стандартната смола е по-проста за такава задача. Стандартна смола
| Параметър | Фотополимери за струйно принтиране (PolyJet) | Стандартна смола | Жилава (инженерна) смола |
|---|---|---|---|
| Дебелина на слоя, mm | 0,03 | 0,05 | 0,1 |
| Постобработка | Водна струя или разтваряне на поддръжката | Изопропилов алкохол, от 10 до 20 минути, после UV | UV изпичане от 10 до 12 минути |
| Якост на опън, MPa (по примерни листове на производителя) | от 50 до 65 (твърди) | от 50 до 65 | от 30 до 55 |
| Удължение при скъсване, % (по примерни листове на производителя) | от 10 до 25 (твърди) | от 3 до 6 | от 20 до 40 |
| Температура на деформация (HDT), °C (за PolyJet: при 0,45 MPa) (по примерни листове на производителя) | от 45 до 50 (твърди) | от 50 до 60 | от 40 до 50 |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Якост на опън, твърди материали (примерен лист) | от 50 до 65 MPa | Първичен източник: S7/DATA/izvori/stratasys_MDS_vero.pdf#str1;Tensile_Strength |
| Удължение при скъсване, твърди материали (примерен лист) | от 10 до 25 % | Първичен източник: S7/DATA/izvori/stratasys_MDS_vero.pdf#str1;Elongation_at_Break |
| Температура на деформация (HDT) при 0,45 MPa, твърди материали (примерен лист) | от 45 до 50 °C | Първичен източник: S7/DATA/izvori/stratasys_MDS_vero.pdf#str1;HDT |
| Ударна жилавост по Изод с прорез, твърди материали (примерен лист) | от 20 до 30 J/m | Първичен източник: S7/DATA/izvori/stratasys_MDS_vero.pdf#str1;Izod_Notched_Impact |
| Светлопропускане на прозрачния материал VeroUltraClear през проба с дебелина 6 mm (примерен лист) | 86 % | Първичен източник: S7/DATA/izvori/stratasys_MDS_veroultraclear.pdf#str1;light_transmission |
| Минимална дебелина на слоя (примерен лист) | от 14 до 27 µm | Първичен източник: S7/DATA/izvori/stratasys_MDS_veroultraclear.pdf#str1;Minimum_Layer_Thickness |
| Минимален размер на елемент при PolyJet (общо правило) | 0,3 mm | Правило: Минимален размер на елемент при PolyJet (общо правило) |
| Минимална свободна стена, отвор или канал при PolyJet (общо правило) | 0,76 mm | Правило: Минимална свободна стена, отвор или канал при PolyJet (общо правило) |
| Вискозитет на фотополимерните мастила като клас материали (общ ориентир от Wiki) | 10 mPa·s | Wiki: materials/photopolymer-inks.md |
| Размерен допуск при материална струя (общо правило за технологията) | от 0,1 до 0,3 mm | Правило: Размерен допуск при материална струя (общо правило за технологията) |
Чести грешки и как ги избягваме
Въпроси и отговори
Различават ли се PolyJet и SLA по начина на работа?
Да. При SLA светлина втвърдява смола във вана и детайлът се вдига от нея. При PolyJet главата изстрелва капки, а UV лампи ги втвърдяват веднага, поддръжката е плътен гел, а не колонки, и в един детайл могат да се смесват твърди и гъвкави материали.
Прозрачен ли е материалът за PolyJet?
Да, има прозрачни фотополимери. Един от тях имитира акрил и пропуска 86 % от светлината през проба с дебелина 6 mm, затова е за прозрачни тръби, корпуси и оптични модели.
Има ли гъвкави материали за PolyJet?
Да. Каучукоподобните фотополимери достигат твърдост по Шор A 30, а смесването в главата дава зони с твърдост от Шор A 30 до 95 в един и същи детайл.
Безопасни ли са всички материали за PolyJet за контакт с кожа?
Не. Валидирани за контакт с тялото са само отделни материали, и то по документи на производителя за конкретното предназначение и време на контакт. За останалите не твърдим безопасност.
Крехки ли са твърдите материали за PolyJet?
Донякъде. Удължението е от 10 до 25 %, но ударната жилавост по Изод е само от 20 до 30 J/m, а материалът омеква при от 45 до 50 °C. За удар и огъване изберете жилава смола.
Сродни страници
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Първичен източник: S7/DATA/izvori/stratasys_MDS_vero.pdf#str1;Tensile_Strength
- Първичен източник: S7/DATA/izvori/stratasys_MDS_veroultraclear.pdf#str1;Minimum_Layer_Thickness
- Първичен източник: S7/DATA/izvori/stratasys_MDS_biocompatible_digital_abs_plus.pdf#str1;Biocompatible_Digital_ABS_Plus
- Wiki: materials/photopolymer-inks.md
- Wiki: materials/biocompatible-resin.md
- Wiki: materials/standard-resin.md
- Wiki: materials/tough-resin.md
- Правило: dfam.polyjet.layer_height
- Правило: dfam.polyjet.min_feature_size_mm
- Правило: dfam.polyjet.wall_thickness_mm.feature_freestanding
- Правило: dfam.material_jetting.dimensional_tolerance_mm
- Правило: biological.support-removal-residue