

ASA: устойчивият на слънце филамент за детайли на открито и кога да го изберете
ASA е акрилонитрил-стирен-акрилат, термопласт за FDM 3D принтиране, който прилича на ABS по здравина и топлоустойчивост, но запазва цвят и якост на слънце. Подхожда за корпуси, табели, автомобилни и градински детайли, които стоят на открито и не бива да пожълтяват и да се напукват.
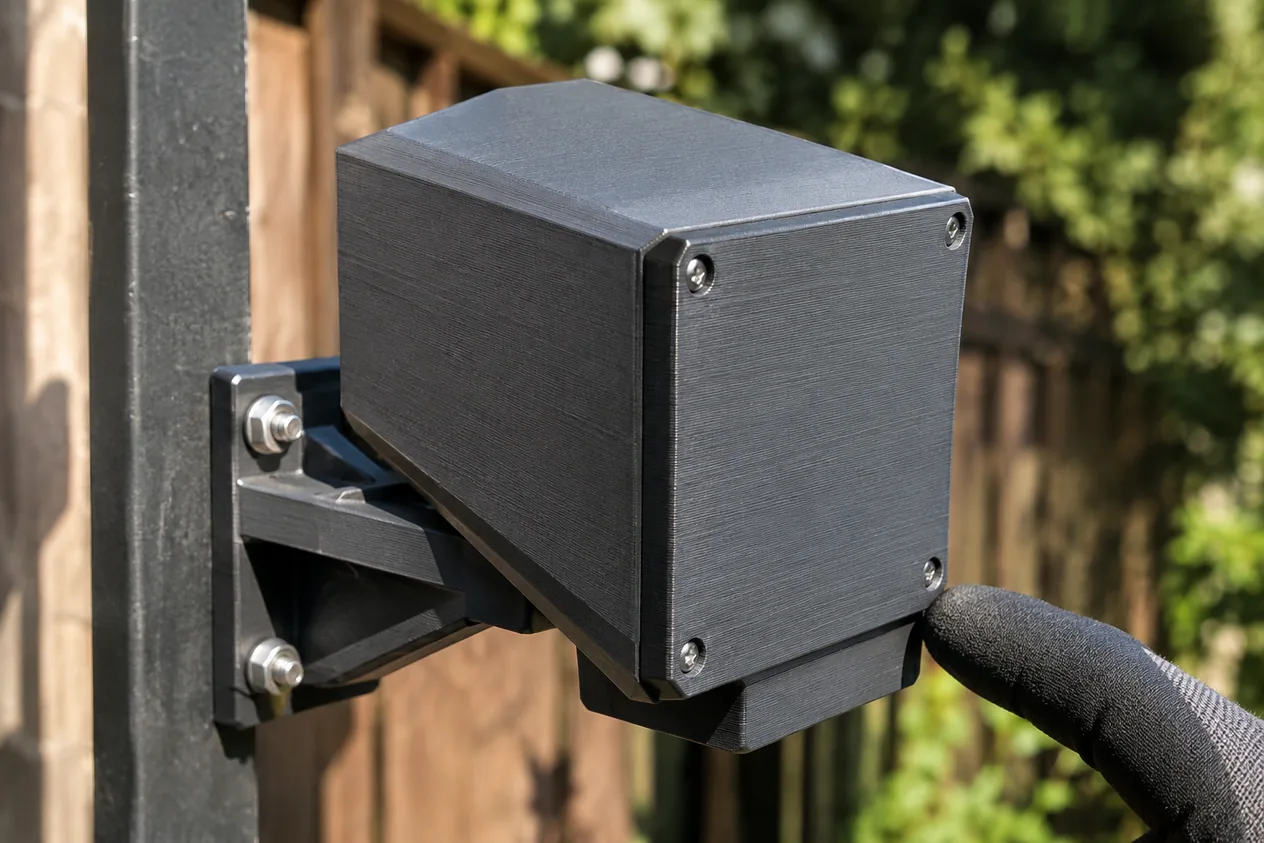
Накратко
- Якост на опън
- Граница на провлачване 42 MPa хоризонтално и 45 MPa вертикално (XZ) при принтиран образец
- Температура на употреба
- Топлинна деформация (HDT) от 86 до 93 °C, според натоварването
- Технология
- FDM, дюза от 235 до 260 °C, легло от 90 до 110 °C, затворена камера
- UV устойчивост
- Запазва цвят, якост и повърхност с години на открито
- За какво
- Детайли на открито: корпуси, табели, автомобилни екстериори, градинско оборудване
Как работи
- Нишката се топи в дюзатаДюзата нагрява нишката до от 235 до 260 °C. Като при ABS над 270 °C започва термо-окислително разграждане и отделяне на стиренови мономери.
- Затворената камера пази слоеветеASA се свива при охлаждане от 0,7 до 1,5 %, както ABS. Нужни са затворена камера и легло от 90 до 110 °C, иначе големите детайли повдигат ъглите и се цепят между слоевете.
- Големите плоски форми са рисковиСвиването е основната причина за отлепване и напукване на големи детайли. Помага широк ръб около първия слой, заоблени ъгли и умерен вентилатор.
- Влагата се изкарва от нишкатаASA е умерено хигроскопичен. Нишката се суши при от 70 до 80 °C за от 3 до 4 часа, за да няма шупли и съскане в дюзата.
- Довършване и слънцеASA се разтваря от ацетон, затова се лепи с него и се изглажда с ацетонови пари, но губи дребните детайли и острите ръбове. Акрилатът няма ненаситени връзки, които поглъщат ултравиолетова светлина, затова на открито не пожълтява като ABS.
Как поръчвате
- Качвате моделаПодавате STL, STEP или чертеж и описвате за какво ще служи детайлът и къде ще стои.
- Избирате ASAВ приложението за 3D принтиране избирате ASA и цвят. Ако детайлът ще е на закрито и не е нужна UV устойчивост, преценете PETG. Готовите настройки за слайсъра са на /nastroyki-slicer/asa/.
- Получавате цена и срокВиждате цена и срок преди да потвърдите поръчката.
- Получавате детайлаПринтираме, проверяваме и изпращаме готовия детайл.
Кога да изберете и кога не
Кога да изберете
- Детайлът ще стои на открито, на слънце или в кола и не бива да пожълтява и да крехне като ABS.
- Нужна е топлоустойчивост от 86 до 93 °C, повече от PLA и PETG.
- Искате повърхност, която се шлайфа, лепи с ацетон или се изглажда с ацетонови пари.
| Параметър | ASA (устойчив на слънце) | ABS | PETG |
|---|---|---|---|
| Температура на дюзата, °C | от 235 до 260 | от 230 до 260 | от 220 до 250 |
| Температура на леглото, °C | от 90 до 110 | от 90 до 110 | от 70 до 80 |
| Плътност, g/cm3 | 1,07 | 1,04 | 1,27 |
| Сушене на нишката, °C | от 70 до 80 | от 70 до 80 | от 60 до 65 |
| Якост на опън, MPa (ASA: граница на провлачване; ABS: в равнината XY; PETG: хоризонтално) | 42 | от 40 до 50 | 47 |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Плътност | 1,07 g/cm3 | Първичен източник: S7/DATA/izvori/s7_prusament_asa_tds.pdf#str2;Density |
| Температура на дюзата | от 235 до 260 °C | Правило: Температура на дюзата |
| Температура на леглото | от 90 до 110 °C | Правило: Температура на леглото |
| Якост на опън (граница на провлачване), хоризонтално | 42 MPa | Първичен източник: S7/DATA/izvori/s7_prusament_asa_tds.pdf#str2;Tensile_Yield_Strength |
| Якост на опън (граница на провлачване), вертикално XZ | 45 MPa | Първичен източник: S7/DATA/izvori/s7_prusament_asa_tds.pdf#str2;Tensile_Yield_Strength |
| Топлинна деформация (HDT) при по-слабо натоварване | 93 °C | Първичен източник: S7/DATA/izvori/s7_prusament_asa_tds.pdf#str2;HDT |
| Удължение при провлачване, хоризонтално | 3,4 % | Първичен източник: S7/DATA/izvori/s7_prusament_asa_tds.pdf#str2;Elongation_at_Yield |
| Линейно свиване (общо правило за ABS и ASA) | от 0,7 до 1,5 % | Правило: Линейно свиване (общо правило за ABS и ASA) |
| Температура на сушене | от 70 до 80 °C | Правило: Температура на сушене |
| Начало на разграждане при нагряване (общо правило за ABS и ASA) | 270 °C | Правило: Начало на разграждане при нагряване (общо правило за ABS и ASA) |
Чести грешки и как ги избягваме
Въпроси и отговори
Устойчив ли е ASA на UV светлина?
Да. Акриловият естер в ASA няма ненаситени връзки, които поглъщат ултравиолетова светлина, затова запазва цвят, якост и повърхност с години на открито, за разлика от ABS.
На каква температура се принтира ASA?
Дюзата е на от 235 до 260 °C, а леглото на от 90 до 110 °C. Нужна е затворена камера, защото ASA се свива от 0,7 до 1,5 %.
До колко градуса издържа ASA?
93 °C е топлинната деформация (HDT) при по-слабо натоварване и 86 °C при по-силно, по техническия лист на производителя. Реалният детайл се проектира с запас под тези стойности.
Различават ли се ASA и ABS?
Да. По настройки са близки: дюза от 235 до 260 °C срещу от 230 до 260 °C и легло от 90 до 110 °C и при двата. Разликата е на слънце: ASA запазва цвят и якост, а ABS пожълтява и крехне.
Трябва ли ASA да се суши?
Да. ASA е умерено хигроскопичен. Суши се при от 70 до 80 °C за от 3 до 4 часа, иначе влагата кипи в дюзата и дава шупли.
Нужна ли е затворена камера за ASA?
Да. ASA се свива от 0,7 до 1,5 % и без затворена камера и топло легло големите детайли повдигат ъглите и се цепят между слоевете.
Сродни страници
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Първичен източник: S7/DATA/izvori/s7_prusament_asa_tds.pdf#str2;Tensile_Yield_Strength
- Първичен източник: S7/DATA/izvori/s7_prusament_asa_tds.pdf#str2;HDT
- Правило: material.asa.hotend_temp
- Правило: uv.asa.outdoor-suitability
- Wiki: materials/asa.md
- Правило: thermal.abs.degradation-onset
- Правило: process.abs_enclosure_required
- Правило: thermal.shrinkage_abs
- Правило: drying.asa.precondition
- Правило: solvent.abs.acetone
- Правило: material.abs.hotend_temp
- Правило: material.petg.hotend_temp
- Правило: material.asa.bed_temp
- Правило: material.abs.bed_temp
- Правило: material.petg.bed_temp
- Първичен източник: S7/DATA/izvori/s7_prusament_asa_tds.pdf#str2;Density
- Правило: material.abs.density
- Правило: material.petg.density
- Правило: drying.abs.precondition
- Правило: drying.petg.precondition
- Wiki: materials/abs.md
- Правило: material.petg.tensile_strength_mpa
- Първичен източник: S7/DATA/izvori/s7_prusament_asa_tds.pdf#str2;Elongation_at_Yield