

ABS: жилавият филамент за корпуси и топлоустойчиви детайли и кога да го изберете
ABS е акрилонитрил-бутадиен-стирен, жилав термопласт за FDM 3D принтиране, познат от корпусите на уреди и играчките. Подхожда за механични детайли, корпуси и носачи, които трябва да издържат на удар и топлина и да се довършват с шлайфане, лепене или ацетонови пари, ако имате затворена камера.
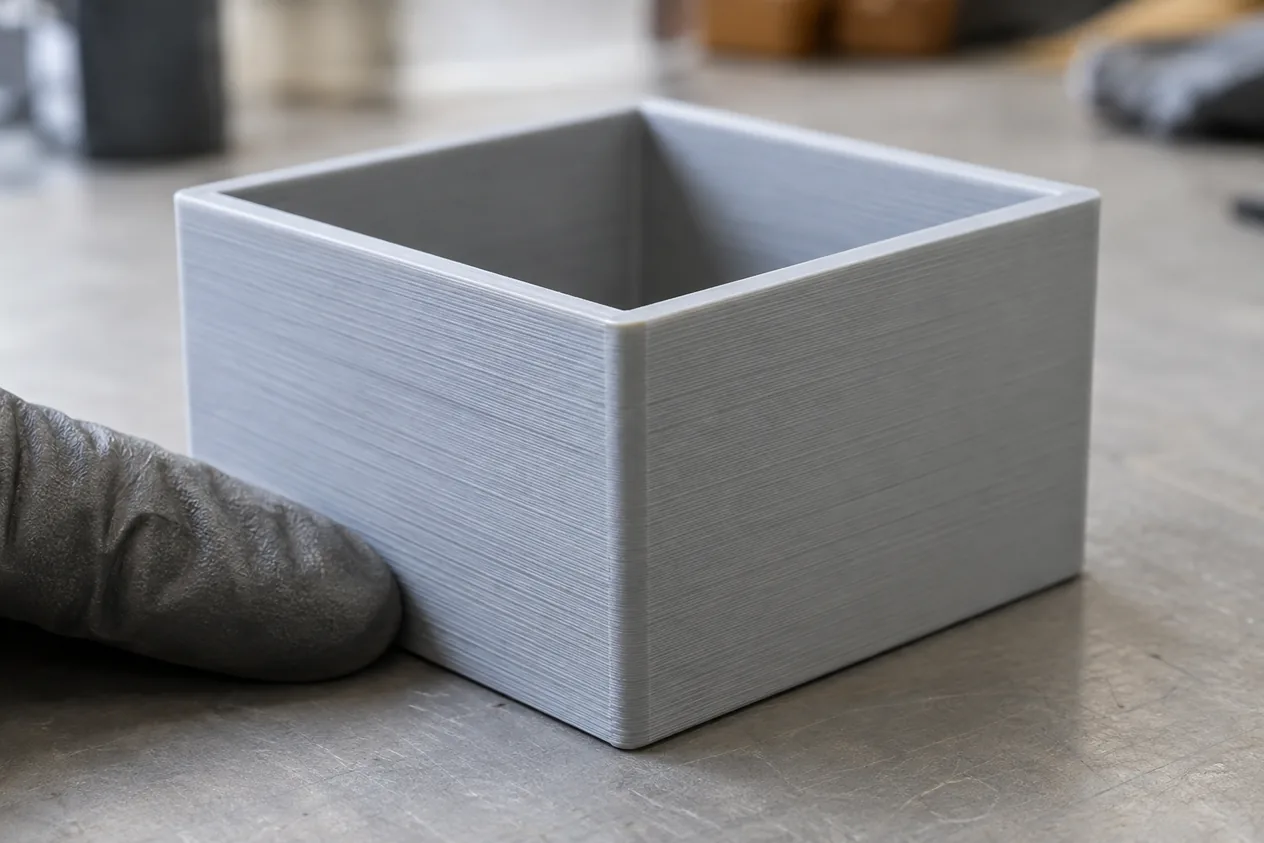
Накратко
- Якост на опън
- От 40 до 50 MPa в равнината XY, по Z около 60 до 80 % от тази стойност
- Максимална температура на употреба (общо правило за ABS)
- До 85 °C
- Технология
- FDM, дюза от 230 до 260 °C
- Свиване
- Високо, от 0,7 до 1,5 %; изисква затворена камера
- За какво
- Корпуси, носачи, детайли под удар и топлина, повърхности за изглаждане с ацетон
Как работи
- Нишката се топи в дюзатаДюзата нагрява нишката до от 230 до 260 °C. Над 270 °C започва термо-окислително разграждане и отделяне на стиренови мономери, затова не се минава границата.
- Затворената камера пази слоевете топлиABS се свива силно при охлаждане: от 0,7 до 1,5 %. Затова е нужна затворена камера, а леглото е на от 90 до 110 °C: без тях големите детайли повдигат ъглите и се цепят между слоевете.
- Свиването решава геометриятаШирок ръб около първия слой (brim) и изключен или слаб вентилатор пазят детайла от напукване. Свиването е причината ABS да не е най-лесният материал за големи плоски форми.
- Влагата се изкарва от нишкатаABS е умерено хигроскопичен: влагата кипи в дюзата и дава шупли и съскане. Нишката се суши при от 70 до 80 °C за от 2 до 4 часа.
- Довършване с ацетонABS се разтваря от ацетон, затова се лепи с него и се изглажда с ацетонови пари. На открито пожълтява и става крехък, защото бутадиенът поглъща ултравиолетова светлина.
Как поръчвате
- Качвате моделаПодавате STL, STEP или чертеж и описвате за какво ще служи детайлът и къде ще стои.
- Избирате ABSВ приложението за 3D принтиране избирате ABS и цвят. Ако детайлът ще е на открито, преценете ASA. Готовите настройки за слайсъра са на /nastroyki-slicer/abs/.
- Получавате цена и срокВиждате цена и срок преди да потвърдите поръчката.
- Получавате детайлаПринтираме, проверяваме и изпращаме готовия детайл.
Кога да изберете и кога не
Кога да изберете
- Детайлът ще търпи удар и ще работи при по-висока температура, а PLA и PETG омекват рано.
- Нужна е повърхност, която се шлайфа, лепи с ацетон или се изглажда с ацетонови пари.
- Детайлът е за закрито: корпус, носач, държач или технически модел.
Кога не
- Детайлът ще е на открито или на слънце: ABS пожълтява и крехне, изберете ASA. ASA (устойчив на слънце)
- Детайлът е голям и плосък и не искаме напукване и отлепване: ABS се свива от 0,7 до 1,5 %, изберете PETG. PETG
| Параметър | ABS | ASA (устойчив на слънце) | PETG |
|---|---|---|---|
| Температура на дюзата, °C | от 230 до 260 | от 235 до 260 | от 220 до 250 |
| Температура на леглото, °C | от 90 до 110 | от 90 до 110 | от 70 до 80 |
| Плътност, g/cm3 | 1,04 | 1,07 | 1,27 |
| Сушене на нишката, °C | от 70 до 80 | от 70 до 80 | от 60 до 65 |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Плътност | 1,04 g/cm3 | Правило: Плътност |
| Температура на дюзата | от 230 до 260 °C | Правило: Температура на дюзата |
| Температура на леглото | от 90 до 110 °C | Правило: Температура на леглото |
| Якост на опън в равнината XY | от 40 до 50 MPa | Wiki: materials/abs.md |
| Удължение при скъсване | от 5 до 10 % | Wiki: materials/abs.md |
| Температура на встъкляване (Tg) | 105 °C | Wiki: materials/abs.md |
| Максимална температура на употреба (общо правило за ABS) | 85 °C | Правило: Максимална температура на употреба (общо правило за ABS) |
| Линейно свиване (общо правило за ABS и ASA) | от 0,7 до 1,5 % | Правило: Линейно свиване (общо правило за ABS и ASA) |
| Температура на сушене | от 70 до 80 °C | Правило: Температура на сушене |
| Начало на разграждане при нагряване (общо правило за ABS и ASA) | 270 °C | Правило: Начало на разграждане при нагряване (общо правило за ABS и ASA) |
Чести грешки и как ги избягваме
Въпроси и отговори
На каква температура се принтира ABS?
Дюзата е на от 230 до 260 °C, а леглото на от 90 до 110 °C. Нужна е затворена камера, защото ABS се свива от 0,7 до 1,5 %.
Трябва ли ABS да се суши?
Да. ABS е умерено хигроскопичен и влагата кипи в дюзата. Суши се при от 70 до 80 °C за от 2 до 4 часа.
На колко градуса ABS преминава в меко състояние?
105 °C е температурата на встъкляване (Tg). Като материал на детайл се разчита на по-малко: максималната температура на употреба е 85 °C.
Нужна ли е затворена камера за ABS?
Да. ABS се свива от 0,7 до 1,5 % и без затворена камера и топло легло големите детайли повдигат ъглите и се цепят между слоевете.
Различават ли се ABS и PETG по настройките?
Да. ABS се принтира с дюза от 230 до 260 °C и легло от 90 до 110 °C, а PETG с дюза от 220 до 250 °C и легло от 70 до 80 °C. PETG не иска затворена камера.
Безвреден ли е ABS при принтиране в стая?
Не напълно. При принтиране с ABS се отделят ултрафини частици и летливи съединения, средно повече частици на грам нишка, отколкото при PLA. Принтирайте на проветрено място и най-ниската подходяща температура на дюзата.
Сродни страници
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Wiki: materials/abs.md
- Правило: dfam.abs.max_service_temperature_polymer
- Правило: material.abs.hotend_temp
- Правило: thermal.shrinkage_abs
- Правило: thermal.abs.degradation-onset
- Правило: process.abs_enclosure_required
- Правило: drying.abs.precondition
- Правило: solvent.abs.acetone
- Правило: material.asa.hotend_temp
- Правило: material.petg.hotend_temp
- Правило: material.abs.bed_temp
- Правило: material.asa.bed_temp
- Правило: material.petg.bed_temp
- Правило: material.abs.density
- Първичен източник: S7/DATA/izvori/s7_prusament_asa_tds.pdf#str2;Density
- Правило: material.petg.density
- Правило: drying.asa.precondition
- Правило: drying.petg.precondition
- Wiki: sources/2026-10/2026-10-26--zdravni-tvardenia-pla-i-dentalni-smoli.md