

Високотемпературна смола: за форми, вложки и детайли на топло и кога да я изберете
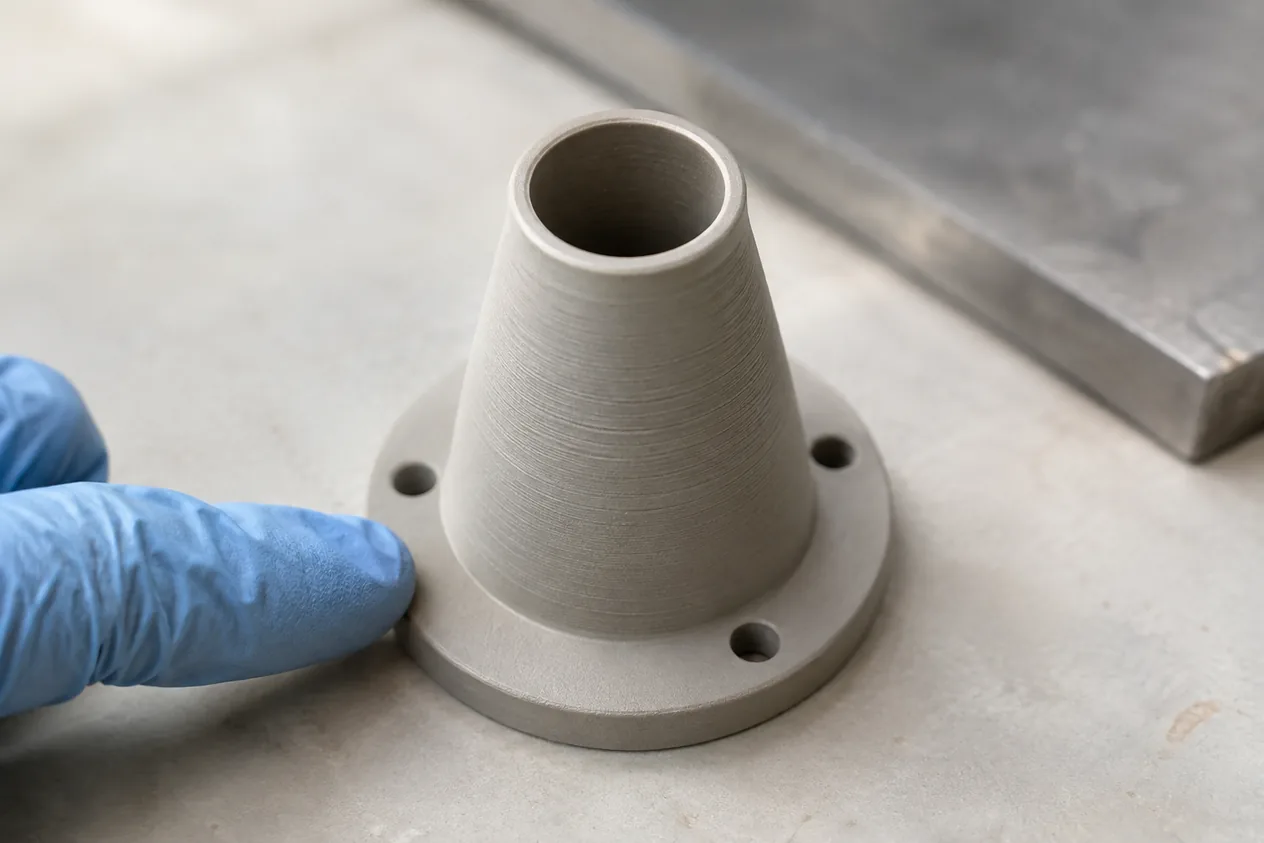
Високотемпературната смола е фотополимер за SLA и DLP 3D принтиране с висока температура на деформация, която се постига след задължително термично изпичане. Служи за форми, вложки, държачи и корпуси на топло, където Ви трябват точност и топлоустойчивост, а можете да приемете крехкост.
Накратко
- Якост след изпичане (примерен лист: Formlabs High Temp)
- Якост на опън от 49 до 58 MPa, но удължение само от 2,3 до 3,3 %: твърда и крехка
- Температура на деформация (примерен лист)
- HDT 238 °C при натоварване 0,45 MPa, но 101 °C при 1,8 MPa, след пълно изпичане
- Технология
- SLA и DLP; източникът на светлина трябва да съвпада с фотоинициатора (от 385 до 405 nm)
- Изпичане (HDT при 0,45 MPa)
- Задължително термично: HDT при 0,45 MPa е 49 °C в зелено състояние, 120 °C след 60 минути при 60 °C и 238 °C след 120 минути при 80 °C и 180 минути при 160 °C
- За какво
- Държачи, корпуси и приспособления на топло, форми и вложки, потоци от горещ въздух и течности
Как работи
- Светлината втвърдява слояИзточникът на светлина осветява тънък слой течна смола и го превръща в твърд. Първите слоеве се осветяват от 3 до 8 пъти по-дълго от нормалното, за да се закрепят за платформата.
- Измиването маха неотвърдената смолаДетайлът се измива в изопропилов алкохол. Дългото накисване подува детайла и атакува тънките елементи, а късото оставя лепкав остатък, който пречи на изпичането.
- Топлината довършва материалаСлед принтирането детайлът е в зелено състояние: мек и далеч от крайните си свойства. Изпичането е на стъпки: при 60 °C за 60 минути HDT става 120 °C, а при 80 °C за 120 минути и после при 160 °C за 180 минути достига 238 °C.
- Натоварването променя температурата на деформацияHDT от 238 °C важи при малко натоварване, 0,45 MPa. При 1,8 MPa е 101 °C. Работната температура на детайла трябва да е с поне десет градуса под HDT при неговото натоварване.
- Недоизпечената смола губи якостНепълно полимеризираните части остават меки и лепкави и отделят неотвърдена смола. Изпичането е част от материала, не по желание.
- Не е за дълго време на слънцеПовечето смоли за SLA и DLP продължават да реагират на ултравиолет и с времето стават крехки и напукват. Затова детайлите са за закрито или за топла среда без пряка светлина.
Как поръчвате
- Качвате моделаПодавате STL, STEP или чертеж и описвате каква температура и какво натоварване ще понася детайлът.
- Избирате високотемпературната смолаВ приложението за 3D принтиране избирате материала. Ако детайлът ще се удря или огъва, преценете жилава смола, защото тази е крехка.
- Получавате цена и срокВиждате цена и срок преди да потвърдите поръчката. Термичното изпичане удължава срока.
- Получавате детайлаПринтираме, измиваме, изпичаме, проверяваме и изпращаме готовия детайл.
Кога да изберете и кога не
Кога да изберете
- Детайлът ще е в горещ въздух или течност или до източник на топлина, а натоварването е малко.
- Нужни са форма, вложка или приспособление, които трябва да понесат температура и да са точни.
- Търсите фини детайли и гладка повърхност при топлоустойчивост.
Кога не
- Детайлът ще се удря или огъва: удължението е само от 2,3 до 3,3 %, материалът се чупи. Жилава (инженерна) смола
- Нужен е голям и здрав детайл за топлина и натоварване: за него е по-подходящ термопластичен материал за FDM. PEI (ULTEM)
- Детайлът ще стои навън на слънце: смолата не е за дълга външна употреба. ASA (устойчив на слънце)
| Параметър | Високотемпературна смола | Жилава (инженерна) смола | Стандартна смола |
|---|---|---|---|
| Температура на деформация (HDT) при 1,8 MPa, °C (по примерни листове на производителя) | 101 | 50 | 58 |
| Якост на опън, MPa (по примерни листове на производителя) | от 49 до 58 | от 30 до 55 | от 50 до 65 |
| Удължение при скъсване, % (по примерни листове на производителя) | от 2,3 до 3,3 | от 20 до 40 | от 3 до 6 |
| Довършване след измиването | Термично изпичане на стъпки, 80 и 160 °C | Ултравиолетово, от 10 до 12 минути | Ултравиолетово, от 5 до 8 минути |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Температура на деформация (HDT) при 0,45 MPa, пълно изпичане (примерен лист) | 238 °C | Първичен източник: S7/DATA/izvori/formlabs_materials_library_2025.pdf#str43;Heat_Deflection_Temp |
| Температура на деформация (HDT) при 1,8 MPa, пълно изпичане (примерен лист) | 101 °C | Първичен източник: S7/DATA/izvori/formlabs_materials_library_2025.pdf#str43;Heat_Deflection_Temp |
| Якост на опън след изпичане (примерен лист) | от 49 до 58 MPa | Първичен източник: S7/DATA/izvori/formlabs_materials_library_2025.pdf#str43;Ultimate_Tensile_Strength |
| Модул на опън (примерен лист) | 2,8 GPa | Първичен източник: S7/DATA/izvori/formlabs_materials_library_2025.pdf#str43;Tensile_Modulus |
| Удължение при скъсване след изпичане (примерен лист) | от 2,3 до 3,3 % | Първичен източник: S7/DATA/izvori/formlabs_materials_library_2025.pdf#str43;Elongation_at_Break |
| Якост на огъване при скъсване (примерен лист) | от 95 до 97 MPa | Първичен източник: S7/DATA/izvori/formlabs_materials_library_2025.pdf#str43;Flexural_Strength |
| Ударна жилавост по Изод с прорез (примерен лист) | от 17 до 18 J/m | Първичен източник: S7/DATA/izvori/formlabs_materials_library_2025.pdf#str43;Notched_Izod |
| Дължина на вълната на източника, която трябва да съвпада с фотоинициатора | от 385 до 405 nm | Правило: Дължина на вълната на източника, която трябва да съвпада с фотоинициатора |
| Минимална дебелина на стената при SLA (общо правило) | 0,5 mm | Правило: Минимална дебелина на стената при SLA (общо правило) |
| Отвор за изтичане на смола в куха част при SLA (общо правило) | 3,5 mm | Правило: Отвор за изтичане на смола в куха част при SLA (общо правило) |
Чести грешки и как ги избягваме
Въпроси и отговори
Издържа ли високотемпературната смола на температура над 200 °C?
Да, но само при малко натоварване и след пълно изпичане: HDT е 238 °C при 0,45 MPa, а при 1,8 MPa е 101 °C. Работната температура трябва да е най-малко десет градуса под HDT при натоварването на детайла.
Може ли високотемпературната смола да се ползва за форми и вложки?
Да, листът с данни на производителя посочва форми и вложки сред приложенията. Но HDT от 238 °C е при 0,45 MPa, а при 1,8 MPa е 101 °C, затова за налягане и температура в конкретен процес проверете режима, преди да поръчате.
Подходяща ли е високотемпературната смола за 3D принтиране на детайли за топла среда?
Да, ако детайлът не се удря и не се огъва. Материалът е твърд и крехък: якост на опън от 49 до 58 MPa, но удължение само от 2,3 до 3,3 %. За удар и огъване изберете жилава смола.
Нужно ли е термично изпичане на високотемпературната смола?
Да. Без него HDT е ниска: в зелено състояние е 49 °C, след 60 минути при 60 °C е 120 °C, а 238 °C се достига едва след 120 минути при 80 °C и 180 минути при 160 °C.
Крехка ли е високотемпературната смола?
Да. Удължението при скъсване е само от 2,3 до 3,3 %, а ударната жилавост по Изод е от 17 до 18 J/m. Подходяща е за топлина, не за удар.
Сродни страници
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Първичен източник: S7/DATA/izvori/formlabs_materials_library_2025.pdf#str43;Heat_Deflection_Temp
- Wiki: materials/high-temp-resin.md
- Wiki: materials/tough-resin.md
- Wiki: materials/standard-resin.md
- Правило: cure.wavelength.match
- Правило: cure.first-layer.overexposure
- Правило: cure.wash-solvent.ipa
- Правило: cure.post-cure.completion
- Правило: thermal.hdt.service-temp
- Правило: uv.outdoor-resin.unsuitability
- Правило: dfam.sla.wall_thickness
- Правило: dfam.sla.drainage_holes