

PEI (ULTEM): топлоустойчив материал за авиация, стерилизация и екипировка и кога да го изберете
PEI (полиетеримид, познат с търговското име ULTEM) е аморфен високотемпературен термопласт за FDM 3D принтиране, който запазва формата и здравината си при топлина, пламък и парна стерилизация. Подхожда за авиационни и аерокосмически компоненти, специализирани медицински детайли и технологична екипировка, където PETG, ABS и PC вече омекват.
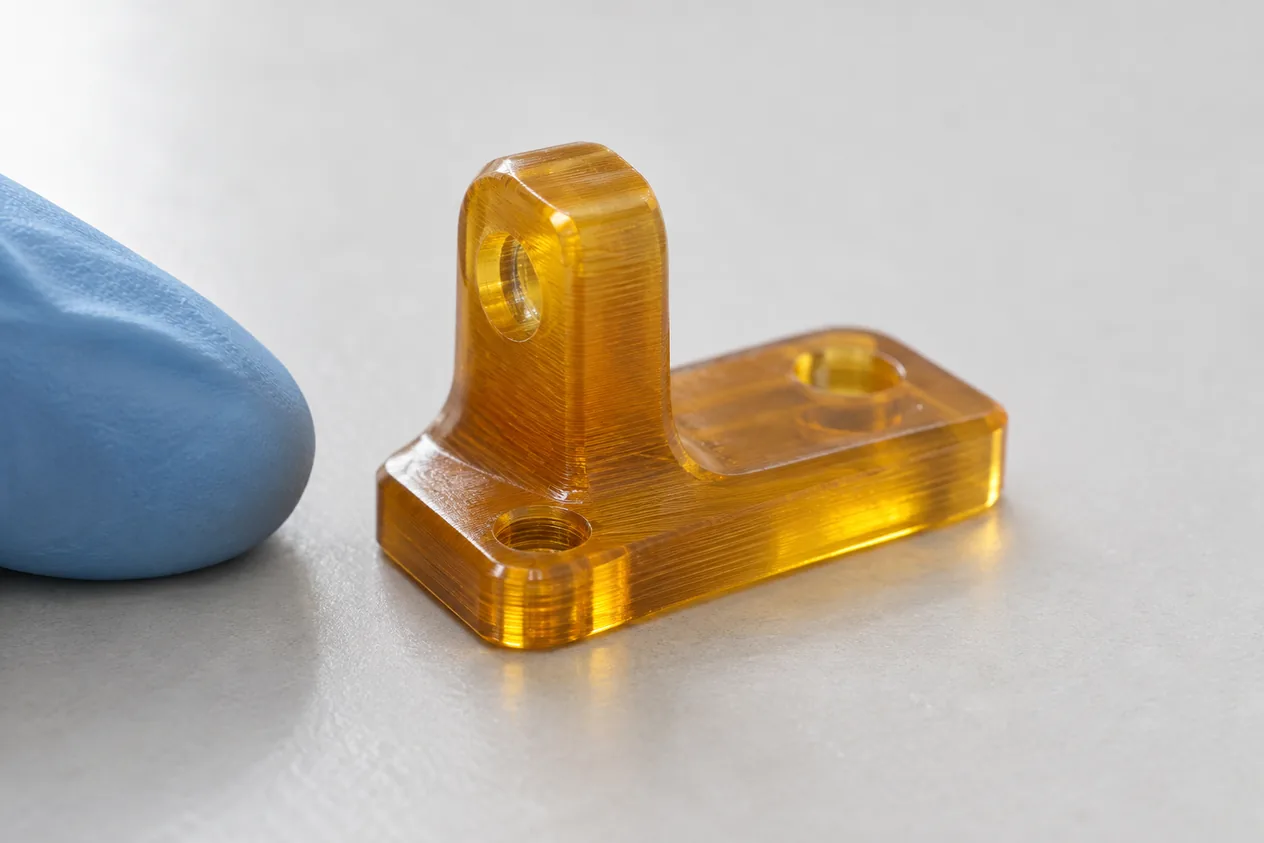
Накратко
- Якост на опън
- 110 MPa при леяна смола; FDM детайлът е по-слаб и зависи от посоката на слоевете
- Температура на употреба
- Температура на встъкляване (Tg) 217 °C по листа на производителя на смолата
- Технология
- FDM: дюза от 350 до 390 °C, легло от 130 до 160 °C, нагрявана камера
- Влага
- Сушене на смолата при от 140 до 150 °C, от 4 до 6 ч (ориентир от листа за леяна смола)
- За какво
- Сертифицирани авиационни детайли, аерокосмически компоненти, специализирани медицински детайли
Как работи
- Нишката се топи при висока температураДюзата работи при от 350 до 390 °C, а леглото при от 130 до 160 °C. Затова са нужни пълнометална горна част на екструдера и легло, което издържа такава топлина.
- Камерата държи топлинатаПринтирането върви в активно нагрявана камера над 80 °C. Без нея слоевете се охлаждат неравномерно и детайлът се огъва или се разслоява.
- Охлаждането е балансТвърде бързото охлаждане дава термичен шок, а твърде бавното води до провисване на слоя. Затова охлаждането се настройва за всеки детайл поотделно.
- Влагата се изсушаваPEI поема влага от въздуха, а в дюзата тя кипи и дава мехурчета и паяжини. Смолата се суши при от 140 до 150 °C, а готовата нишка се пази в затворена кутия.
- Стерилизация и довършванеПарната стерилизация работи при от 121 до 134 °C и изисква материал с Tg над цикъла с резерв. PEI отговаря на това, затова се ползва за детайли, които се стерилизират многократно.
Как поръчвате
- Качвате моделаВ приложението за 3D принтиране подавате STL, STEP или чертеж и описвате за какво ще служи детайлът, при каква температура работи и дали ще се стерилизира.
- Заявявате PEIПосочвате PEI в заявката. Преценяваме дали детайлът наистина изисква такъв материал, или PC, PETG или ABS вършат същата работа по-евтино.
- Получавате цена и срокЦената за PEI е по оферта. Виждате я заедно със срока преди да потвърдите поръчката.
- Получавате детайлаПринтираме, проверяваме и изпращаме готовия детайл.
Кога да изберете и кога не
Кога да изберете
- Детайлът ще работи при висока температура, там където PETG, ABS и PC вече омекват.
- Детайлът ще се стерилизира с пара в автоклав или ще стои в топла и влажна среда.
- Изискването е за огън, дим и токсичност в авиацията или железопътния транспорт, и Вие ще работите с марка, изпитана за тази цел.
Кога не
- Принтерът не стига до дюза от 390 °C и няма нагрявана камера: изберете поликарбонат. PC (поликарбонат)
- Нужни са още по-висока температура и химическа устойчивост: изберете PEEK. PEEK и PEKK
- Детайлът е за обикновена употреба на закрито и бюджетът е ограничен: изберете PETG. PETG
| Параметър | PEI (ULTEM) | PEEK и PEKK | PC (поликарбонат) |
|---|---|---|---|
| Температура на дюзата, °C | от 350 до 390 | от 370 до 420 | от 260 до 310 |
| Температура на леглото, °C | от 130 до 160 | от 120 до 160 | от 100 до 120 |
| Температура на встъкляване (Tg), °C | 210 | 140 | 145 |
| Сушене, °C | от 140 до 150 | над 120 | от 80 до 100 |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Плътност | 1,27 g/cm3 | Първичен източник: S7/DATA/izvori/ultem1000_quickparts.pdf#str2;Density |
| Температура на дюзата | от 350 до 390 °C | Правило: Температура на дюзата |
| Температура на леглото | от 130 до 160 °C | Правило: Температура на леглото |
| Температура на встъкляване (Tg), справочник | 210 °C | Правило: Температура на встъкляване (Tg), справочник |
| Температура на встъкляване (Tg), лист на производителя на смолата | 217 °C | Първичен източник: S7/DATA/izvori/ultem1000_quickparts.pdf#str1;Tg |
| Якост на опън (граница на провлачване), леяна смола | 110 MPa | Първичен източник: S7/DATA/izvori/ultem1000_quickparts.pdf#str2;Tensile_Strength_Yield |
| Удължение при скъсване, леяна смола | от 50 до 60 % | Първичен източник: S7/DATA/izvori/ultem1000_quickparts.pdf#str2;Tensile_Elongation_Break |
| Сушене на смолата | от 140 до 150 °C | Първичен източник: S7/DATA/izvori/ultem1000_quickparts.pdf#str5;Drying |
| Нагрявана камера | над 80 °C | Wiki: materials/ultem-pei.md |
| Цикъл на парна стерилизация (общо правило за автоклав) | от 121 до 134 °C | Правило: Цикъл на парна стерилизация (общо правило за автоклав) |
Чести грешки и как ги избягваме
Въпроси и отговори
Каква е температурата на дюзата за PEI филамент?
От 350 до 390 °C, при легло от 130 до 160 °C. Затова PEI не върви на обикновен настолен принтер без пълнометална горна част и нагрявана камера.
Какви са свойствата на PEI филамент?
217 °C е температурата на встъкляване по листа на производителя на смолата, а плътността е 1,27 g/cm3. PEI е аморфен, топлоустойчив и издържа на парна стерилизация, но е труден за принтиране и струва повече от PETG и ABS.
Различават ли се ULTEM 1010 и ULTEM 9085?
Да. И двата са PEI, но с различно предназначение: 1010 се ползва за детайли, които се стерилизират в автоклав, и за технологична екипировка, а 9085 е изпитван за огън, дим и токсичност в авиацията и железопътния транспорт.
ULTEM друг материал ли е, или е същото като PEI?
Не. ULTEM е търговско име на PEI (полиетеримид), а не друг полимер.
Може ли PEI да се принтира на домашен принтер?
Не, обикновено не. Нужни са дюза до 390 °C, легло от 130 до 160 °C и активно нагрявана камера над 80 °C, каквито настолните принтери нямат.
Сродни страници
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Wiki: materials/ultem-pei.md
- Първичен източник: S7/DATA/izvori/ultem1000_quickparts.pdf#str1;Tg
- Първичен източник: S7/DATA/izvori/stratasys_ultem9085.pdf#str2;Overview
- Първичен източник: S7/DATA/izvori/stratasys_ultem1010.pdf#str2;Overview
- Правило: material.pei.hotend_temp
- Правило: material.pei.bed_temp
- Правило: material.pei.glass_transition_temperature_c
- Правило: material.peek.hotend_temp
- Правило: material.peek.bed_temp
- Правило: material.peek.glass_transition_temperature_c
- Правило: material.pc.hotend_temp
- Правило: material.pc.bed_temp
- Правило: material.pc.glass_transition_temperature_c
- Правило: drying.peek.precondition
- Правило: drying.pc.precondition
- Правило: biological.steam-autoclave-hdt