

SLA: 3D принтиране с лазер и течна смола и кога е най-добрият избор
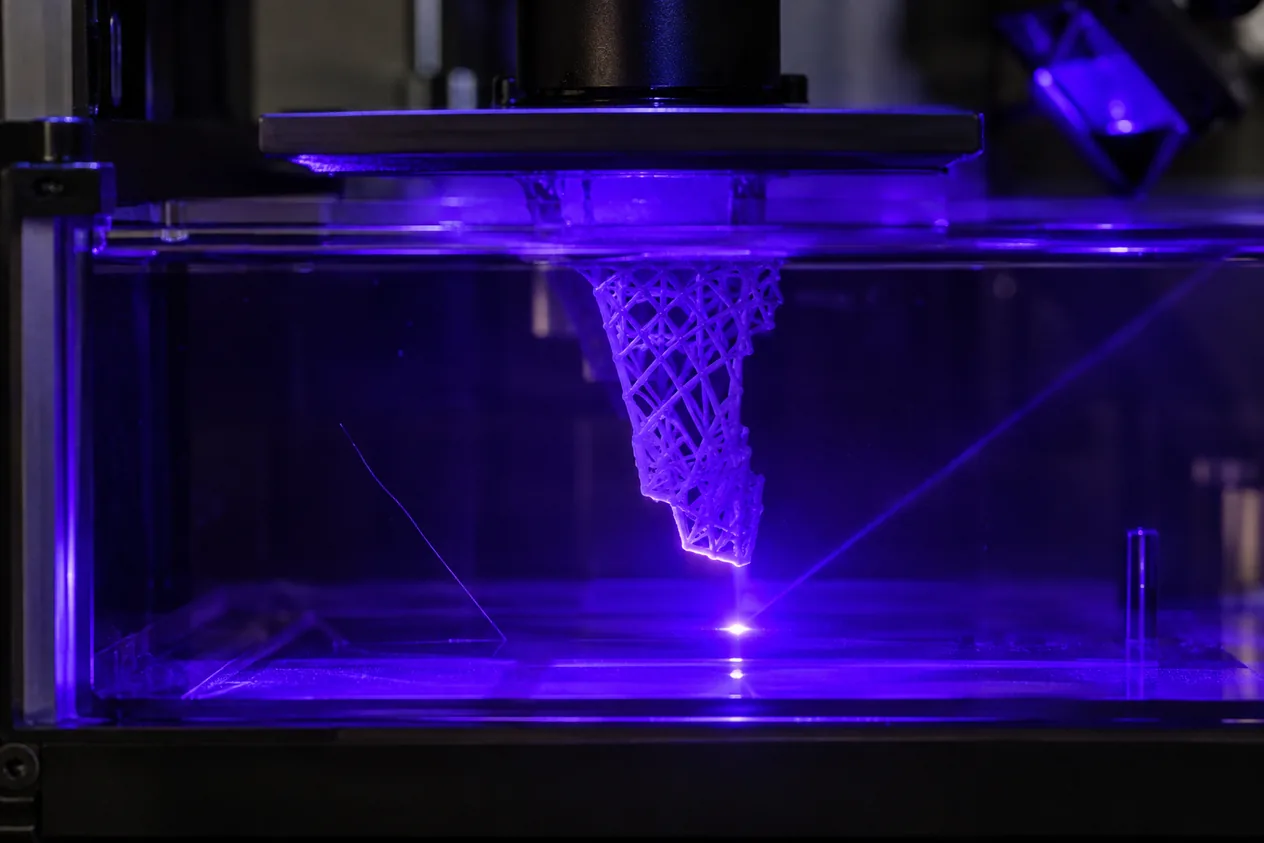
SLA е технология за 3D принтиране, при която ултравиолетов лазер чертае слоя в течна смола и там, където светне, смолата се втвърдява. Подхожда за детайли с фини подробности и гладка повърхност: прототипи, дентални модели и модели за бижута.
Накратко
- Точност
- Размерно отклонение около 0,5 %
- Лазерно петно
- Обикновено от 85 до 140 µm, то определя най-фината подробност
- Височина на слоя
- От 25 до 300 µm при Formlabs Form 3+
- Стени
- Подпряна стена от поне 0,4 mm
- Следобработка
- Измиване в изопропилов алкохол от 10 до 20 мин, после допичане с ултравиолетова светлина
Как работи
- Лазерът чертае слояУлтравиолетов лъч, насочван от две огледала, чертае сечението на детайла по смолата, а размерът на петното му определя най-фината подробност.
- Смолата се втвърдяваСветлината разгражда фотоинициатора, получените радикали свързват мономерите във верига и течността става твърда само там, където е светнала.
- Слоят се свързва с преднияПлатформата се премества с дебелината на един слой, а светлината прониква малко по-дълбоко от нея, за да залепне новият слой за предишния.
- ИзмиванеДетайлът излиза в меко „зелено“ състояние и се измива в изопропилов алкохол, за да се махне неовтвърдената смола.
- ДопичанеПоддръжките се махат преди допичането, а след това детайлът се облъчва с ултравиолетова светлина, докато полимеризацията завърши.
Как поръчвате
- Качвате моделаПодавате STL, STEP или чертеж и описвате за какво ще служи детайлът.
- Избирате смолаИзбирате смола и цвят според нужната твърдост, детайлност и среда на ползване.
- Получавате офертаЦената и срокът идват по оферта след проверка на модела; ако детайлът се прави при партньор, го посочваме в офертата.
- Получавате детайлаДетайлът се измива, допича, проверява и се изпраща готов.
Кога да изберете и кога не
Кога да изберете
- Нужни са Ви фини подробности и гладка повърхност, например за прототип, дентален модел или модел за бижу.
- Нужен Ви е детайл със свойства, почти еднакви във всички посоки.
- Детайлът е малък до среден и точността е по-важна от цената.
Кога не
- Бюджетът е ограничен и подробностите са миниатюрни: машините с екран са по-достъпни. Маскирана стереолитография (LCD / MSLA)
- Нужно е бързо серийно производство на еднакви инженерни детайли. Непрекъснато производство с течен интерфейс (CLIP)
- Нужен Ви е голям здрав детайл на ниска цена, който ще се натоварва силно: смолите са по-чупливи. Моделиране чрез полагане на разтопен материал (FDM)
| Параметър | Стереолитография (SLA) | Цифрова обработка на светлина (DLP) | Маскирана стереолитография (LCD / MSLA) |
|---|---|---|---|
| Светлинен източник | Лазер и две управляващи огледала | Проектор с чип от микроогледала | Светодиоди и течнокристален екран |
| Размер на най-малката подробност в равнината | Лазерно петно от 85 до 140 µm | От 35 до 75 µm | От 19 до 35 µm при екрани 8K и 12K |
| Скорост | По-бавна: лъчът чертае по контурите | По-бърза: целият слой се втвърдява наведнъж | Най-бърза: целият слой се втвърдява наведнъж, независимо от броя детайли |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Размерно отклонение | 0,5 % | Правило: Размерно отклонение |
| Размер на лазерното петно | от 85 до 140 µm | Wiki: tech/sla.md |
| Височина на слоя при Formlabs Form 3+ | от 25 до 300 µm | Правило: Височина на слоя при Formlabs Form 3+ |
| Минимална подпряна стена | 0,4 mm | Правило: Минимална подпряна стена |
| Минимален диаметър на отвор | 0,5 mm | Правило: Минимален диаметър на отвор |
| Минимална хлабина при сглобки | 0,1 mm | Правило: Минимална хлабина при сглобки |
| Дренажен отвор в кух детайл | 3,5 mm | Правило: Дренажен отвор в кух детайл |
| Надвес без поддръжки спрямо хоризонталата | 19 ° | Правило: Надвес без поддръжки спрямо хоризонталата |
| Дълбочина на проникване спрямо височината на слоя | от 1,1 до 1,5 пъти | Правило: Дълбочина на проникване спрямо височината на слоя |
| Измиване в изопропилов алкохол | от 10 до 20 мин | Wiki: tech/sla.md |
Чести грешки и как ги избягваме
Въпроси и отговори
Втвърдява ли се смолата само там, където светне лазерът?
Да: ултравиолетовият лъч чертае сечението на детайла, а смолата полимеризира само в осветените места, после платформата се премества с един слой.
Колко точен е SLA?
Около 0,5 % размерно отклонение като ориентир, а най-фината подробност зависи от лазерното петно, обикновено от 85 до 140 µm.
Има ли една обща цена за SLA 3D принтиране?
Не: цената зависи от размера, смолата, броя на детайлите и следобработката, затова се дава по оферта след проверка на модела.
Има ли индустриални SLA принтери?
Да: при големите системи лазерът светва отгоре към повърхността на смолата, докато настолните машини светят отдолу през дъното на ваната.
Правят ли настолните принтери като Anycubic SLA с лазер?
Не: Anycubic и подобни настолни модели са с екран и светодиоди (MSLA), а не с лазер, и затова са по-достъпни.
Сродни страници
- Цифрова обработка на светлина (DLP)
- Маскирана стереолитография (LCD / MSLA)
- Непрекъснато производство с течен интерфейс (CLIP)
- Стандартна смола
- Жилава (инженерна) смола
Всички страници в раздела: Технологии за 3D принтиранеИсторията на технологията в книгата
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Wiki: tech/sla.md
- Правило: dfam.sla.dimensional_tolerance_pct
- Wiki: concepts/uv-post-curing.md