

PP: лекият и химически устойчив филамент за контейнери и живи панти и кога да го изберете
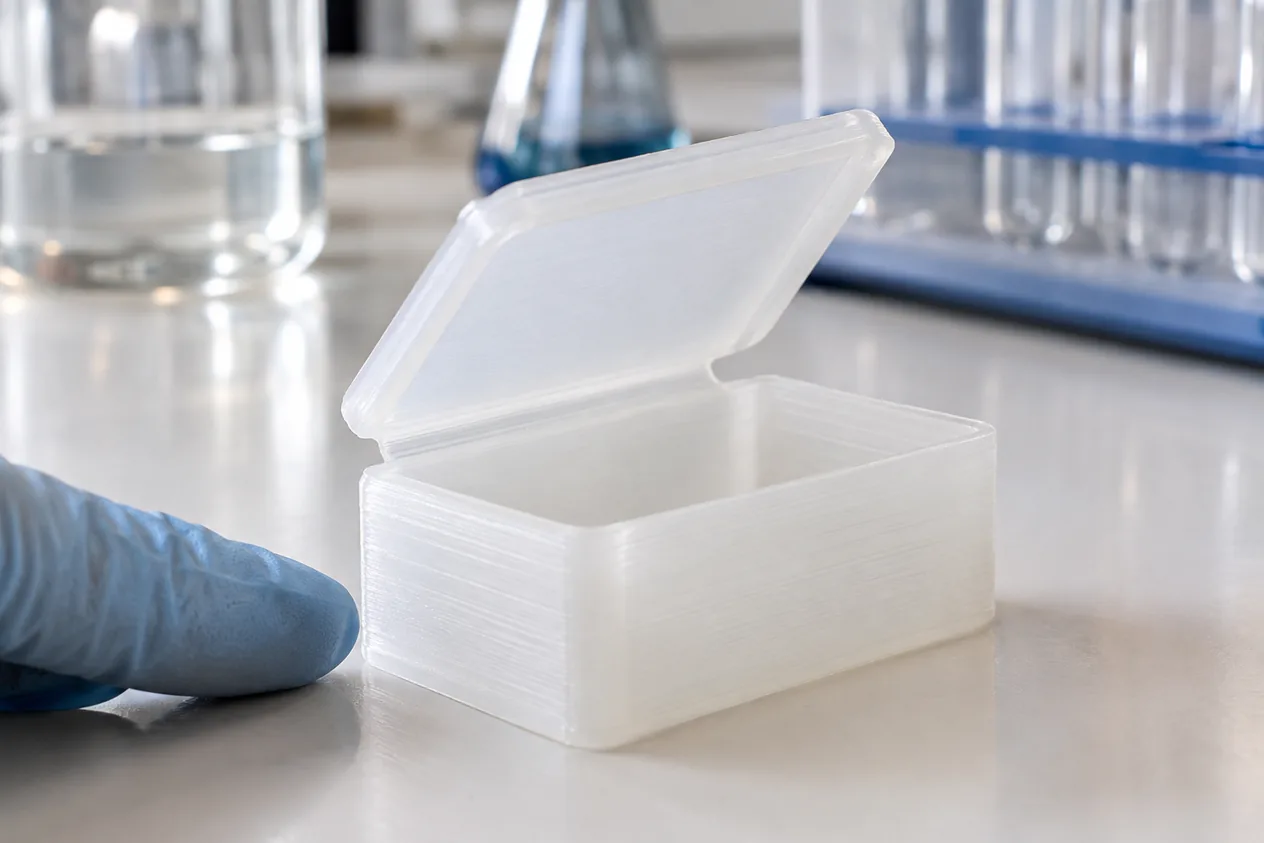
PP е полипропилен, лек и жилав полукристален термопласт с изключителна химическа устойчивост, който може да се принтира по FDM, но изисква подходяща подложка. Подхожда за контейнери, капаци, лабораторни и химически детайли и за живи панти, където Ви трябват гъвкавост и устойчивост на умора, а не твърдост и лесно залепване.
Накратко
- Якост и поведение
- Жилав и гъвкав, издържа многократно огъване (живи панти); число за якост на опън не е взето от първичен лист
- Температура на употреба
- Топлинна деформация (HDT) 85 °C по данни за прахов PP
- Технология
- FDM, дюза от 225 до 235 °C
- Химическа устойчивост
- Устойчив на киселини, основи и повечето органични разтворители при стайна температура
- За какво
- Химически устойчиви детайли, живи панти, опаковки и резервоари
Как работи
- Нишката се топи в дюзатаДюзата нагрява нишката до от 225 до 235 °C по най-често ползваните профили на слайсъри. Това е по-ниско от ABS и ASA, но PP тече различно от PETG и иска по-бавен и равномерен поток.
- Подложката решава всичкоPP се слепва лошо с повечето повърхности: това е най-големият проблем на материала. Нужни са специална подложка или разделителен слой, а леглото е на от 55 до 100 °C според профила и на от 40 до 60 °C за текстурирана PEI плоча.
- Гъвкавостта се проектираЖивата панта в FDM има стена от 0,6 до 0,8 mm, а огъването е по слоевете, не напряко на тях, иначе пантата се къса. Защипващите куки допускат огъване до 8,5 %.
- Химията определя приложениетоPP издържа на киселини, основи и повечето разтворители при стайна температура, затова е предпочитан за контейнери и лабораторни части. Същата устойчивост усложнява лепенето: детайлите се свързват механично, а не с лепило.
Как поръчвате
- Качвате моделаПодавате STL, STEP или чертеж и описвате за какво ще служи детайлът, с какво ще е в контакт и къде ще стои.
- Избирате PPВ приложението за 3D принтиране избирате PP. Ако детайлът е голям и не е нужна химическа устойчивост, преценете PETG, който се слепва по-лесно.
- Получавате цена и срокВиждате цена и срок преди да потвърдите поръчката.
- Получавате детайлаПринтираме, проверяваме и изпращаме готовия детайл.
Кога да изберете и кога не
Кога да изберете
- Детайлът ще е в контакт с киселини, основи или разтворители: контейнер, капак, лабораторна част.
- Нужна е жива панта или защипваща връзка, която се огъва многократно.
- Търсите лек, жилав и гъвкав детайл, а не твърд.
Кога не
- Нужен е детайл, който се слепва лесно и не иска специална подложка: PETG е много по-лесен за 3D принтиране. PETG
- Нужен е здрав и твърд носещ детайл, не мек и гъвкав: PA е по-подходящ. Найлон (полиамид, PA)
| Параметър | PP (полипропилен) | PETG | PLA (полилактид) |
|---|---|---|---|
| Температура на дюзата, °C | от 225 до 235 | от 220 до 250 | от 190 до 220 |
| Температура на леглото, °C | от 55 до 100 | от 70 до 80 | от 40 до 60 |
| Плътност, g/cm3 | от 0,88 до 0,913 | 1,27 | 1,24 |
| Топлинна деформация (HDT), °C (ориентир: методите на източниците се различават) | 85 | 68 | от 55 до 60 |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Температура на дюзата | от 225 до 235 °C | Правило: Температура на дюзата |
| Температура на леглото | от 55 до 100 °C | Правило: Температура на леглото |
| Температура на текстурирана PEI плоча | от 40 до 60 °C | Правило: Температура на текстурирана PEI плоча |
| Плътност на полипропилена по определение в регулаторен текст за контакт с храна (FDA) | от 0,88 до 0,913 g/cm3 | Правило: Плътност на полипропилена по определение в регулаторен текст за контакт с храна (FDA) |
| Температура на встъкляване (Tg) | -20 °C | Правило: Температура на встъкляване (Tg) |
| Топлинна деформация (HDT), данни за прахов PP | 85 °C | Wiki: materials/pp.md |
| Допустимо огъване на защипваща кука (конструктивно правило) | 8,5 % | Правило: Допустимо огъване на защипваща кука (конструктивно правило) |
| Стена на жива панта в FDM (конструктивно правило) | от 0,6 до 0,8 mm | Правило: Стена на жива панта в FDM (конструктивно правило) |
Чести грешки и как ги избягваме
Въпроси и отговори
Може ли PP да се принтира на 3D принтер?
Да. PP се принтира по FDM с дюза от 225 до 235 °C, но е труден за залепване към леглото и иска специална подложка или разделителен слой. Налице е и на прах за MJF и SLS.
На колко градуса омеква PP?
85 °C е топлинната деформация (HDT) по данни за прахов PP за MJF и SLS. При FDM детайл стойността може да е различна, затова за горещи среди питайте преди поръчка.
Каква е температурата на встъкляване на PP?
-20 °C. При стайна температура PP е над нея, затова е гъвкав и жилав, а не крехък като PLA.
Устойчив ли е PP на химикали?
Да. PP издържа на киселини, основи и повечето органични разтворители при стайна температура, затова се ползва за контейнери и лабораторни части. Не е за концентрирани окислителни киселини.
Нужно ли е нагрято легло за PP?
Да. Леглото е между 55 и 100 °C според профила, а за текстурирана PEI плоча от 40 до 60 °C. По-важна от температурата е подложката: PP се слепва лошо с повечето повърхности.
Сродни страници
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Wiki: materials/pp.md
- Правило: material.pp.hotend_temp.slicer
- Правило: solvent.pp.resistance
- Правило: material.pp.textured_pei_plate_temperature_c
- Правило: assembly.printed.living_hinge_thickness
- Правило: material.petg.hotend_temp
- Правило: material.pla.hotend_temp
- Правило: material.pp.bed_temp.slicer
- Правило: material.petg.bed_temp
- Правило: material.pla.bed_temp
- Правило: standards.1_1a_polypropylene_described_in_paragraph_a_1_i_of_this_section.food_contact_polymer_density_g_per_cm3.regulator_us_fda.regulatory_scope_us_fda_food_contact
- Правило: material.petg.density
- Правило: material.pla.density
- Първичен източник: S7/DATA/izvori/s7_prusament_petg_tds.pdf#str2;HDT
- Wiki: materials/pla.md
- Правило: material.pp.glass_transition_temperature_c
- Правило: mechanical.snap_fit_cantilever_max_strain_pp