

FGF: 3D принтиране с пластмасови гранули за големи детайли
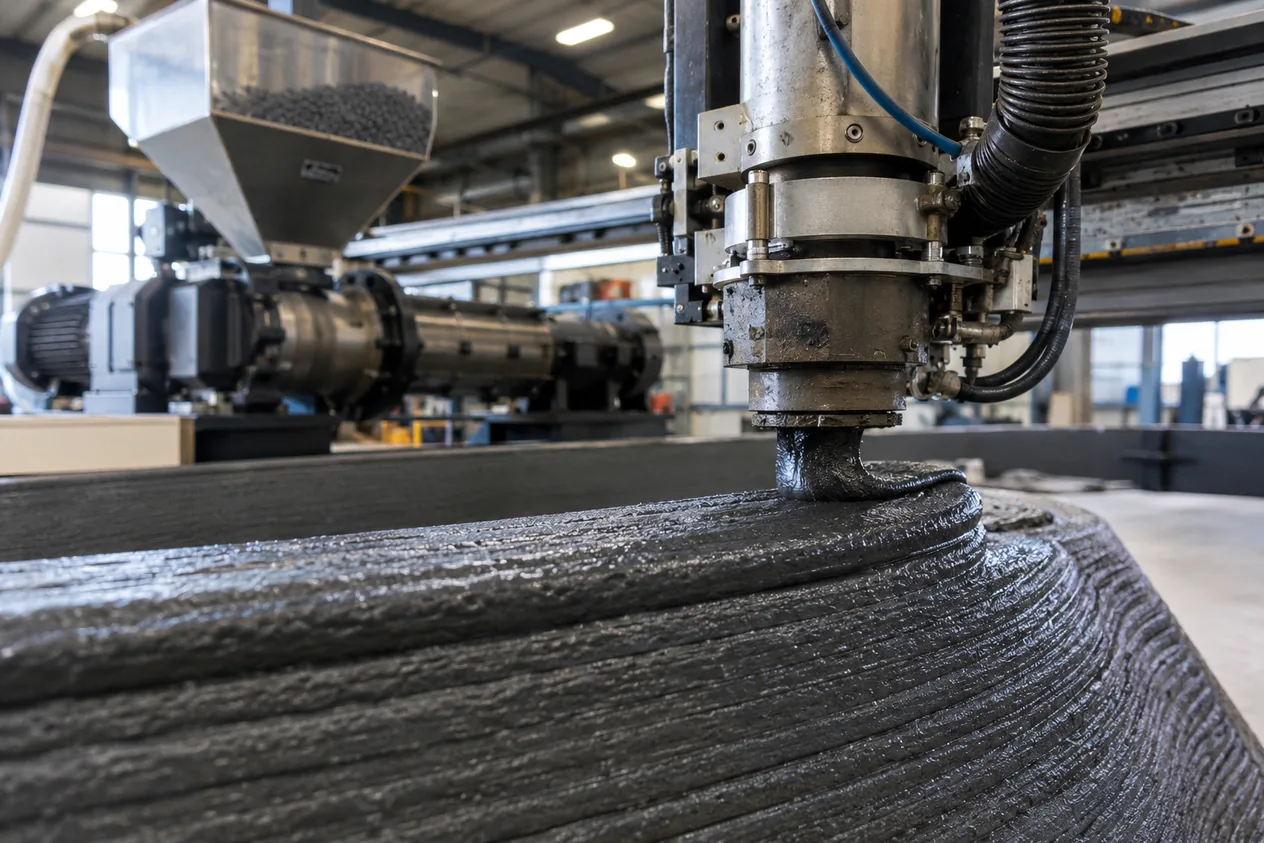
FGF е технология за 3D принтиране, при която пластмасови гранули (пелети) се топят в шнек и се полагат на дебела следа слой по слой. Подхожда за големи детайли, форми и матрици, където суровината е евтина, а повърхността се дообработва.
Накратко
- Суровина
- Гранули от 2 до 4,5 mm, същите като при шприцване на пластмаса
- Дебит
- От 12 до 50 kg/h при едроформатни системи
- Дюза и следа
- Дюза от 2 до 12 mm, следа от 5 до 30 mm при индустриални системи
- Височина на слоя
- От 0,2 до 1,5 mm
- Допуск
- От ±1 до ±3 mm, затова се залага надбавка за CNC обработка от 2 до 5 mm на страна
Как работи
- Гранулите влизат в шнекаГранулите се засипват в бункер, минават през сушилня и падат във въртящ се шнек.
- Шнекът топи и налагаШнекът избутва гранулите напред, топи ги от триене и външна топлина и изтласква стопилката през дюзата. Престоят в горещата зона трябва да е кратък, за да не се разгради пластмасата.
- Дебела следа слой върху слойПортал или робот движи дюзата по контура, а стопилката излиза като дебела лента и се полага върху предишния слой.
- ДообработкаПовърхността е груба, затова детайлът обикновено се фрезова на CNC до крайния размер.
Как поръчвате
- Качвате моделаПодавате STL, STEP или чертеж и описвате размера, натоварването и мястото, където ще служи детайлът.
- Избирате материалИзбирате пластмаса и усилване според якостта, температурата и средата. Гранулите се сушат преди работа.
- Получавате офертаЕдроформатният детайл се прави при партньор с пелетна машина. Офертата идва след проверка на модела и е по оферта, не по готова цена.
- Получавате детайлаДетайлът се дообработва, проверява се и се изпраща към Вас.
Кога да изберете и кога не
Кога да изберете
- Детайлът е голям: форма, матрица, мебел, корпус или индустриален компонент.
- Искате евтина суровина, а не скъпа нишка, и използвате рециклирана или усилена пластмаса.
- Повърхността ще се дообработва на CNC, затова груба следа не е проблем.
Кога не
- Нужни са Ви фини детайли, тънки стени и гладка повърхност без дообработка. Моделиране чрез полагане на разтопен материал (FDM)
- Нужен Ви е метален детайл, а не пластмасов. Тел-дъгово адитивно производство (WAAM)
| Параметър | Екструзия на пелети (Pellet Extrusion, FGF) | Моделиране чрез полагане на разтопен материал (FDM) |
|---|---|---|
| Височина на слоя | от 0,2 до 1,5 mm | от 0,08 до 0,32 mm |
| Минимална стена | препоръчително поне 2,0 mm | 0,8 mm |
| Точност | от ±1 до ±3 mm | около 0,5 % |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Размер на гранулите | от 2 до 4,5 mm | Wiki: materials/polymer-pellets.md |
| Дебит на едроформатни системи | от 12 до 50 kg/h | Wiki: materials/polymer-pellets.md |
| Дюза при индустриални системи | от 2 до 12 mm | Wiki: tech/pellet-extrusion-fgf.md |
| Дюза при средноформатни системи | от 0,8 до 3,0 mm | Wiki: tech/pellet-extrusion-fgf.md |
| Ширина на следата | от 5 до 30 mm | Wiki: tech/pellet-extrusion-fgf.md |
| Надбавка за CNC обработка на страна | от 2 до 5 mm | Wiki: tech/pellet-extrusion-fgf.md |
| Остатъчна влага преди работа с полиестери и полиамиди | най-много 0,02 % | Правило: Остатъчна влага преди работа с полиестери и полиамиди |
| Престой в стопено състояние на чувствителни полимери | най-много 10 мин | Правило: Престой в стопено състояние на чувствителни полимери |
Чести грешки и как ги избягваме
Въпроси и отговори
Различава ли се FGF от FDM по суровината?
Да, FDM работи с нишка, а FGF с пластмасови гранули. Гранулите са суровината и при шприцване на пластмаса, затова са по-евтини от нишка.
Има ли единна цена за FGF принтиране?
Не, цената зависи от размера, материала и времето за принтиране. Тя е по оферта.
Подходящ ли е FGF само за много големи детайли?
Не, средноформатните системи работят с дюза от 0,8 до 3,0 mm, но най-голямата полза е при големи детайли с дебела следа.
Има ли шнек в екструдера за гранули?
Да, шнекът се върти в нагрят цилиндър, избутва гранулите напред, топи ги и ги изтласква през дюзата.
Трябва ли гранулите да се сушат преди 3D принтиране?
Да, при полиестери и полиамиди остатъчната влага е най-много 0,02 %, иначе стопилката се разгражда и детайлът се влошава.
Сродни страници
- Моделиране чрез полагане на разтопен материал (FDM)
- Тел-дъгово адитивно производство (WAAM)
- Контурно строителство (Contour Crafting)
- PP (полипропилен)
Всички страници в раздела: Технологии за 3D принтиранеИсторията на технологията в книгата
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Wiki: tech/pellet-extrusion-fgf.md
- Wiki: materials/polymer-pellets.md
- Правило: drying.residual-moisture.limit
- Първичен източник: S6/DATA/izvori/kniga/pellet.json#kak_raboti