Заваряване: MIG, TIG и MMA и как да подготвите детайла за здрав шев
Заваряването съединява метални части, като ги стопява на мястото на шева, обикновено с добавъчен метал: при MIG се подава непрекъснато тел, при TIG се ползва волфрамов електрод и отделен прът, а при MMA обвит електрод. Самото заваряване не изпълняваме сами, но проектираме съединението и подготвяме контура на детайлите от ламарина през услугата за лазерно рязане.
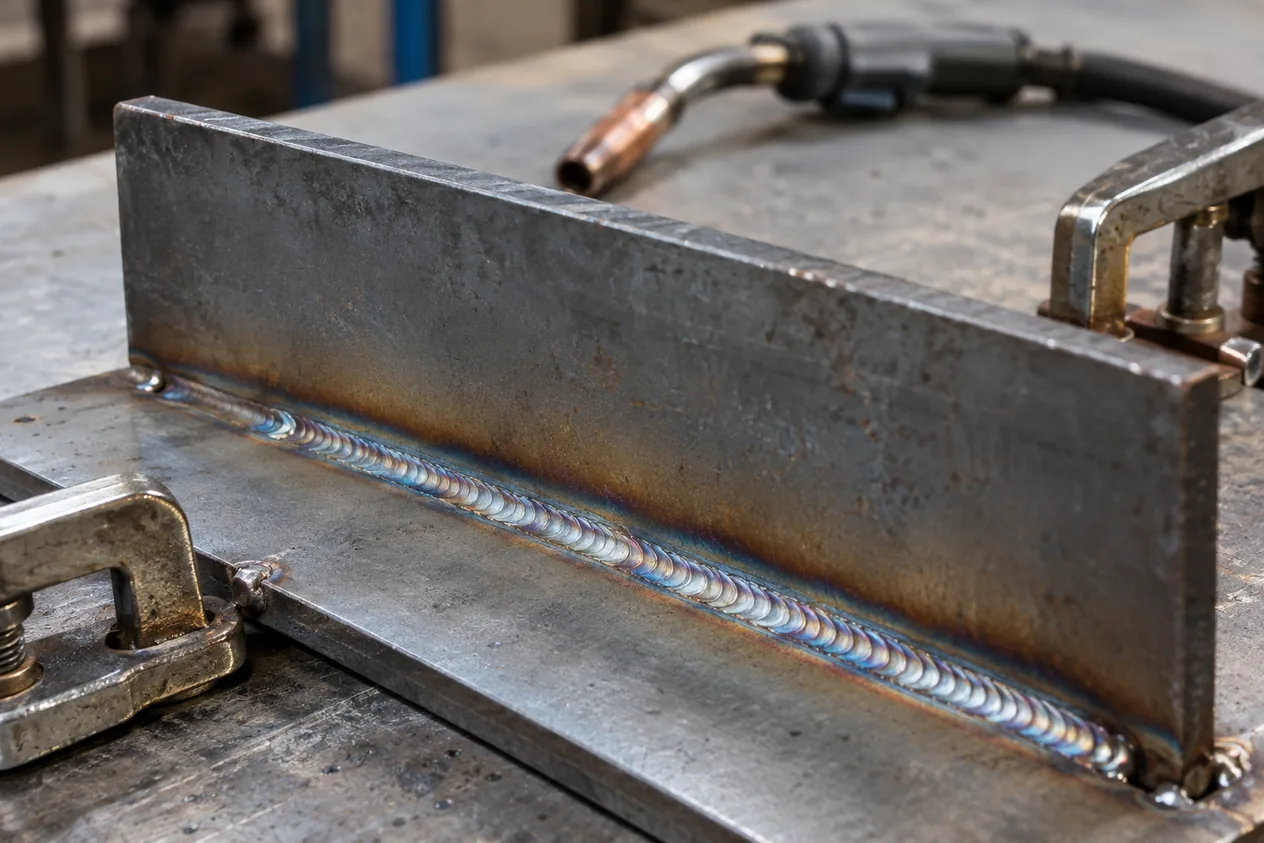
Накратко
- Ъглов шев
- Катет от поне 3,2 mm
- Единичен скос
- Ъгъл на разкрояване от 40 до 50°
- Предварително загряване
- От поне 80 °C при стомани с въглероден еквивалент над 0,4
- Топлинна обработка след заваряване
- От 593 до 760 °C за въглеродни и нисколегирани стомани
- Усвояване на добавъчния метал
- MIG с плътна тел от 93 до 98 %, TIG 100 %, MMA от 60 до 70 %
- Труд в цената на шева
- От 55 до 70 % от общата цена
Как работи
- Подготовка на ръбоветеРъбовете се скосяват и се оставя коренна хлабина, за да може дъгата да проваря двете страни. При единичен скос ъгълът е от 40 до 50°, а хлабината при отворен корен е от 1 до 4 mm.
- ПрихващанеЧастите се фиксират с къси прихващащи шевове на разстояние до 300 mm един от друг, за да не се деформират от свиването.
- Дъга и добавъчен металДъгата стопява ръбовете и добавъчния метал в общ шев. Не целият добавъчен материал стига до шева: при MIG с плътна тел е от 93 до 98 %, при MMA от 60 до 70 %, а при TIG 100 %.
- Загряване и охлажданеПри стомани с по-висок въглероден еквивалент предварителното загряване от поне 80 °C забавя охлаждането и намалява риска от напукване.
- Топлинна обработка след заваряванеДебелите детайли се държат при от 593 до 760 °C, за да се намалят остатъчните напрежения. За въглеродна стомана това е задължително при стена над 38,1 mm.
- Контрол и доработкаШевовете се проверяват и при нужда се дорабатват. В разчета за конструктивни шевове се залага допълнително време за поправки от 5 до 15 %.
Как поръчвате
- Качвате чертежаПрез laserfactory.edufacturing.com подавате чертеж (DXF или STEP) на детайлите от ламарина и описвате кои съединения ще се заваряват.
- Проверка за изработкаПроверяваме контура, разгъвката и допуските и казваме какво да се промени в чертежа преди заваряването.
- Уточняваме маршрутаОписваме реда на операциите: рязане, подготовка на ръбовете, заваряване, довършване. Заваряването е отделна операция, която не изпълняваме сами.
- Получавате офертаЦената е по оферта, защото зависи от дължината на шевовете, материала и подготовката.
Кога да изберете и кога не
Кога да изберете
- Нужен Ви е конструктивен възел от ламарина или профили, съединен трайно.
- Съединенията са дълги и пасването може да се подготви преди заваряване.
- Ще се заварява стомана, за която трябва рано да се предвидят скосове и топлинна обработка.
Кога не
- Искате да изградите цялата метална част от тел слой по слой. Тел-дъгово адитивно производство (WAAM)
- Детайлът се прави в голям тираж от ламарина с матрица. Щанцоване и дълбоко изтегляне на ламарина
- Нужно Ви е да снемете напреженията след заваряване. Термична обработка на метали
| Параметър | Заваряване (MIG, TIG, точково) | Термична обработка на метали |
|---|---|---|
| Температура на топлинната обработка | от 593 до 760 °C (след заваряване на въглеродни и нисколегирани стомани) | от 550 до 650 °C (общо снемане на напрежения извън кодови изисквания) |
| Условие за прилагане | задължително при стена над 38,1 mm във въглеродна стомана | задръжка минимум от 1 до 2 часа според дебелината |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Минимален катет на ъглов шев при тънка ламарина | 3,2 mm | Правило: Минимален катет на ъглов шев при тънка ламарина |
| Ъгъл на разкрояване при единичен скос | от 40 до 50 ° | Правило: Ъгъл на разкрояване при единичен скос |
| Коренна хлабина при отворен корен | от 1 до 4 mm | Правило: Коренна хлабина при отворен корен |
| Разстояние между прихващащите шевове (най-много) | 300 mm | Правило: Разстояние между прихващащите шевове (най-много) |
| Предварително загряване (поне) | 80 °C | Правило: Предварително загряване (поне) |
| Температура на топлинната обработка след заваряване | от 593 до 760 °C | Правило: Температура на топлинната обработка след заваряване |
| Стена, над която топлинната обработка е задължителна | 38,1 mm | Правило: Стена, над която топлинната обработка е задължителна |
| Усвояване на добавъчния метал при MIG с плътна тел | от 93 до 98 % | Първичен източник: S8/DATA/izvori/proiz-cisuite-welding-cost.html |
| Усвояване на добавъчния метал при MMA | от 60 до 70 % | Първичен източник: S8/DATA/izvori/proiz-cisuite-welding-cost.html |
| Усвояване на добавъчния метал при TIG | 100 % | Първичен източник: S8/DATA/izvori/proiz-cisuite-welding-cost.html |
| Дял на труда в цената на заваряване | от 55 до 70 % | Първичен източник: S8/DATA/izvori/proiz-cisuite-welding-cost.html |
| Допълнително време за поправки на конструктивни шевове | от 5 до 15 % | Първичен източник: S8/DATA/izvori/proiz-cisuite-welding-cost.html |
Въпроси и отговори
Еднакви ли са TIG, MIG и MMA заваряването?
Не: при MIG се подава непрекъснато тел и усвояването е от 93 до 98 %, при TIG прътът се добавя отделно и усвояването е 100 %, а при MMA се ползва обвит електрод със усвояване от 60 до 70 %.
Кой от методите губи най-малко добавъчен метал?
Не е MIG: при TIG усвояването е 100 %, при MIG с плътна тел е от 93 до 98 %, а при MMA е от 60 до 70 %.
Нужно ли е предварително загряване при заваряване на стомана?
Да, когато въглеродният еквивалент е по-висок: от поне 80 °C, за да се забави охлаждането и да не се образува крехка структура.
Какъв е най-малкият катет на ъглов шев?
3,2 mm за тънка ламарина, а по-малките шевове не дават достатъчно топлинен внос.
Може ли електрическата дъга да се ползва за 3D принтиране на метал?
Да, WAAM е технология, която съчетава електродъгово заваряване с роботизирано движение и нанася метал от тел на слоеве.
Сродни страници
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Правило: dffm.welding.fillet_weld.min_size_thin_plate
- Правило: dffm.welding.pwht.temp_range.carbon_low_alloy_steel
- Правило: dffm.welding.joint_prep.single_bevel_groove_angle
- Първичен източник: S8/DATA/izvori/proiz-cisuite-welding-cost.html