Термична обработка на метали: закаляване, цементация, нитриране и снемане на напрежения
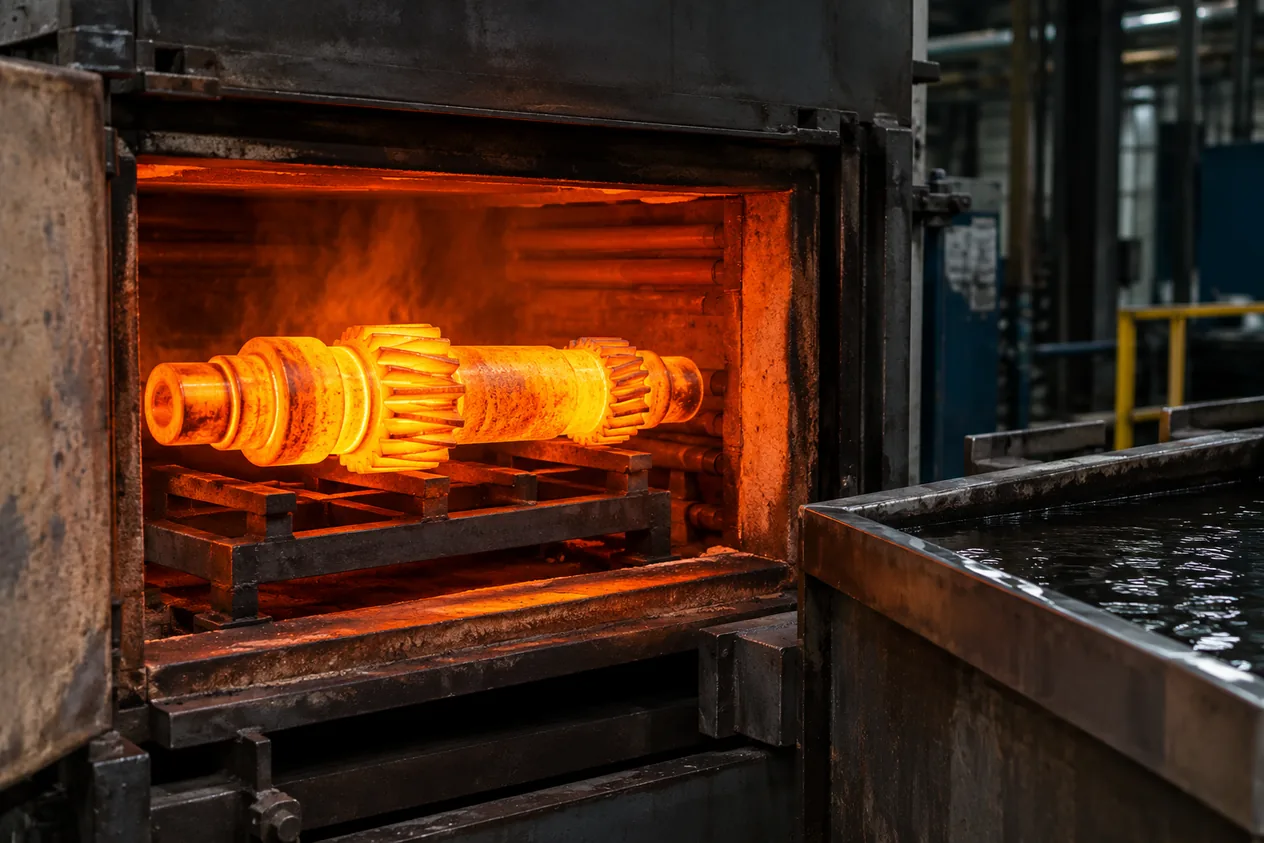
Термичната обработка променя свойствата на метала чрез контролирано нагряване и охлаждане: закаляването с отвръщане дава твърдост и жилавост, цементацията и нитрирането втвърдяват само повърхността, а отгряването снема напреженията. Пещна обработка не изпълняваме сами, но проектираме и обработваме детайла с оглед на нея.
Накратко
- Закаляване на стомана 1045
- От 820 до 850 °C, охлаждане във вода или саламура
- Отвръщане на стомана 1045
- От 400 до 650 °C според баланса между твърдост и жилавост
- Цементация
- От 900 до 950 °C, слой от 0,075 до 1,5 mm, твърдост от 55 до 64 HRC
- Газово нитриране
- От 495 до 565 °C, слой от 0,1 до 0,6 mm
- Снемане на напрежения
- От 550 до 650 °C след заваряване или тежка обработка
- Горещо изостатично пресоване (HIP)
- Налягане от 100 до 200 MPa при температури от 900 до 1200 °C
Как работи
- НагряванеСтоманата се нагрява до аустенитна температура. За стомана 1045 това е от 820 до 850 °C.
- Бързо охлажданеПри закаляването охлаждането е толкова бързо, че въглеродът няма време да се раздели и се получава мартензит: максимална твърдост, но и крехкост и остатъчни напрежения.
- ОтвръщанеЗакаленият детайл се нагрява повторно, за да се върне жилавостта. За стомана 1045 диапазонът е от 400 до 650 °C.
- Втвърдяване на повърхносттаПри цементацията въглеродът навлиза в нисковъглеродна стомана при от 900 до 950 °C, а при нитрирането азотът навлиза при по-ниската температура от 495 до 565 °C.
- Снемане на напрежениятаСлед заваряване, огъване или тежка обработка детайлът се държи при от 550 до 650 °C, така че напреженията да се отпуснат без съществена промяна на структурата.
Как поръчвате
- Качвате чертежаПрез cncfactory.edufacturing.com подавате чертеж или 3D модел (STEP) и описвате материала и каква твърдост или дълбочина на слоя Ви трябва.
- Преглеждаме детайлаПроверяваме материала, допуските и къде е нужна довършителна обработка, защото детайлът се деформира в пещта, а твърд слой не бива да се шлайфа докрай.
- Уточняваме маршрутаОписваме реда на операциите: обработка преди пещта, термична обработка, обработка след нея. Получавате оферта.
- Приемате офертатаЦената е по оферта, защото зависи от материала, масата на детайла и дълбочината на слоя.
Кога да изберете и кога не
Кога да изберете
- Валове, зъбни колела и оси се износват по повърхността, а сърцевината трябва да остане жилава.
- Детайл е заварен, огънат или тежко обработен и носи остатъчни напрежения.
- Метален детайл от 3D принтиране трябва да се освободи от напрежения или да се уплътни с HIP.
Кога не
- Нужни са Ви само защита от корозия или цвят: това е повърхностна обработка. Повърхностни обработки (анодиране, прахово боядисване, галванично)
- Искате да съедините две части, а не да промените свойствата им. Заваряване (MIG, TIG, точково)
- Детайлът е пластмасов и се прави с FDM. Моделиране чрез полагане на разтопен материал (FDM)
| Параметър | Термична обработка на метали | Повърхностни обработки (анодиране, прахово боядисване, галванично) |
|---|---|---|
| Дебелина на получения слой | от 0,075 до 1,5 mm (цементация) | от 5 до 25 µm (анодиране Тип II) |
| Температура на характерна операция | от 900 до 950 °C (цементация) | от 190 до 220 °C (изпичане след галванизация) |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Температура на закаляване на стомана 1045 | от 820 до 850 °C | Правило: Температура на закаляване на стомана 1045 |
| Температура на отвръщане на стомана 1045 | от 400 до 650 °C | Правило: Температура на отвръщане на стомана 1045 |
| Температура на цементация | от 900 до 950 °C | Правило: Температура на цементация |
| Дълбочина на цементирания слой | от 0,075 до 1,5 mm | Правило: Дълбочина на цементирания слой |
| Повърхностна твърдост след цементация | от 55 до 64 HRC | Правило: Повърхностна твърдост след цементация |
| Температура на газово нитриране | от 495 до 565 °C | Правило: Температура на газово нитриране |
| Дълбочина на нитрирания слой | от 0,1 до 0,6 mm | Правило: Дълбочина на нитрирания слой |
| Температура за снемане на напрежения | от 550 до 650 °C | Правило: Температура за снемане на напрежения |
| Налягане при HIP | от 100 до 200 MPa | Wiki: concepts/hot-isostatic-pressing.md |
Въпроси и отговори
Променя ли термичната обработка на металите свойствата им?
Да, чрез нагряване и охлаждане се променя структурата: закаляването дава твърдост и крехкост, а отвръщането връща жилавостта.
Има ли различни видове термична обработка на металите?
Да: закаляване с отвръщане, отгряване и нормализиране, снемане на напрежения и химико-термична обработка като цементация и нитриране.
Втвърдява ли химико-термичната обработка само повърхността?
Да: цементацията дава слой от 0,075 до 1,5 mm, а нитрирането от 0,1 до 0,6 mm, докато сърцевината остава жилава.
Прави ли се термична обработка след 3D принтиране на метал?
Да, детайлите често се уплътняват с HIP при налягане от 100 до 200 MPa, за да се затворят порите и да се снемат напреженията.
Какво се случва със стомана, оставена само закалена?
Не е готова за работа: след закаляване е твърда, но крехка, затова винаги следва отвръщане.
Сродни страници
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Правило: process.heat_treatment.hardening_temp_medium_carbon_1045
- Правило: process.heat_treatment.carburizing_case_depth_range
- Правило: process.heat_treatment.gas_nitriding_temperature_range
- Wiki: concepts/hot-isostatic-pressing.md