Проектиране за 3D принтиране (DfAM): правила, които спестяват подпори и брак
Проектирането за 3D принтиране (DfAM) подрежда формата на детайла според процеса: надвесите, дебелината на стените, хлабините и отворите за изтичане се избират така, че детайлът да излезе от принтера без ненужни подпори и без брак. Правилата са различни за FDM, SLA и праховите процеси.
Накратко
- Надвес при FDM
- До 45° от вертикалата без подпори
- Стена при FDM
- Поне 0,8 mm
- Хлабина за сглобяеми части
- От 0,1 до 0,5 mm
- Изтичане при SLA
- Отвор от поне 3,5 mm в затворена кухина
- Якост по височина при FDM
- От 10 до 80 % от якостта в равнината на слоя
- Размерно отклонение при FDM
- Около 0,5 %
Как работи
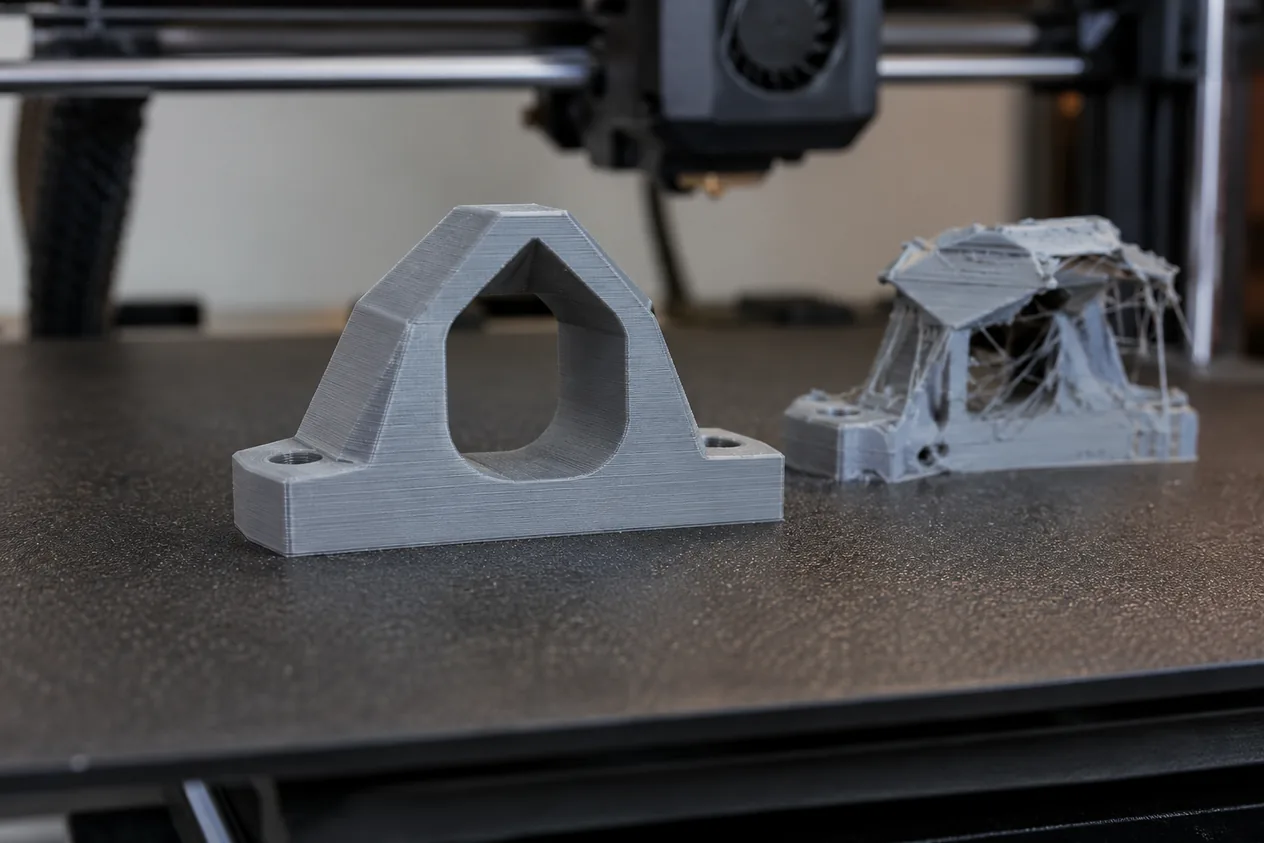
- Слоят се нуждае от основаВсеки нов слой лежи върху предишния. Надвес до 45° от вертикалата минава без подпори, а по-полегатият пада в кухината или провисва и изисква подпори.
- Стената е кратна на следатаПри стандартна дюза 0,4 mm стената се проектира кратна на ширината на следата, например 0,8 mm за две следи. Междинна стойност слайсърът или закръглява, или запълва с кухини.
- Хоризонтален отворХоризонталният отвор без подпори се прави капковиден или ромбовиден, така че покривът му да е самоносещ под ъгъл, който слоят издържа.
- Посока на натоварванетоСлоевете се държат само на термична адхезия, затова по височина детайлът е между 10 и 80 % от якостта си в равнината на слоя. Натоварването се насочва по слоевете, не между тях.
- Кухина при SLAЗатворена кухина при SLA има нужда от отвор от поне 3,5 mm, иначе смолата остава вътре, а стените могат да се спукат при отлепване от ваната.
- Прахов процесПри SLS неслепеният прах държи детайла, затова не са нужни подпори, но кухината има нужда от отвор за изсипване на праха. SLS не изработваме сами.
Как поръчвате
- ЗаданиетоПодавате кратко задание на 3ddesign.edufacturing.com: за какво служи детайлът, технологията и количеството, и качвате скици, снимки или файлове STEP и STL.
- Оферта и капароПолучавате оферта с цена и срок и плащате 50 % капаро.
- Проектиране по технологиятаМоделът се изработва в CAD по заданието и по технологията, с която ще се изработва, например FDM или SLA.
- Идеен вариант и корекцииОдобрявате идеен вариант или отбелязвате къде искате промяна. Броят на корекциите се уговаря в офертата.
- Файлове и принтиранеСлед плащането на остатъка получавате STL и STEP. Ако детайлът е за 3D принтиране, можете да го поръчате при нас със същия файл.
Кога да изберете и кога не
Кога да изберете
- Детайлът ще се принтира по FDM или SLA при нас и искате да е проектиран за този процес още в CAD.
- Имате готов модел, който се чупи по слоевете, има подпори по видимата повърхност или не пасва.
- Искате да обедините няколко части в една, за да махнете крепежа и сглобяването.
Кога не
- Търсите форма, оптимизирана по натоварване с решетки и генеративен дизайн: това е отделна работа. Топологична оптимизация и генеративен дизайн
- Детайлът ще се изработва с форма, фреза или огъване: там важат други правила. Проектиране за производство (DFM и DFA)
| Параметър | Проектиране за 3D принтиране (DfAM) | Селективно лазерно синтероване (SLS) |
|---|---|---|
| Надвес без подпори | до 45° от вертикалата при FDM | без подпори, прахът държи детайла |
| Минимална стена | поне 0,8 mm при FDM | поне 0,8 mm за PA12 |
| Отвор за изтичане на кухина | поне 3,5 mm за смола при SLA | поне 3,5 mm за прах |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Надвес без подпори при FDM | 45 ° | Правило: Надвес без подпори при FDM |
| Минимална дебелина на стената по FDM | 0,8 mm | Правило: Минимална дебелина на стената по FDM |
| Стандартна дюза | 0,4 mm | Wiki: concepts/dfam.md |
| Хлабина между сглобяеми части | от 0,1 до 0,5 mm | Правило: Хлабина между сглобяеми части |
| Отвор за изтичане при SLA | 3,5 mm | Правило: Отвор за изтичане при SLA |
| Отвор за изсипване на прах при SLS | 3,5 mm | Правило: Отвор за изсипване на прах при SLS |
| Якост по височина спрямо равнината на слоя | от 10 до 80 % | Правило: Якост по височина спрямо равнината на слоя |
| Размерно отклонение по FDM | 0,5 % | Правило: Размерно отклонение по FDM |
| Капаро по оферта | 50 % | Данни: wp-content/themes/edufacturing-os-theme-2/assets/zadanie/cadkratak.json:etapi.2.klient |
Въпроси и отговори
Предлагате ли проектиране за 3D принтиране в Пловдив?
Да, заданието се подава онлайн през 3ddesign.edufacturing.com със скици, снимки или файлове, без да е нужно да идвате лично.
Под какъв ъгъл FDM не иска подпори?
45° от вертикалата е границата. По-полегат надвес пада в кухината или провисва и изисква подпори.
Каква дебелина на стената е нужна при FDM?
0,8 mm е минимумът, като при дюза 0,4 mm стойността се прави кратна на ширината на следата.
Защо детайл по FDM се чупи по слоевете?
Да, това е очаквано: по височина якостта е между 10 и 80 % от тази в равнината на слоя, защото слоевете се държат само на термична адхезия. Решението е да се смени посоката на натоварването или ориентацията.
Какъв отвор трябва да има куха част при SLA?
3,5 mm е минималният отвор, за да изтече смолата и да не се спукат стените при отлепване.
Сродни страници
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Wiki: concepts/dfam.md
- Правило: dfam.fdm.overhang_angle_from_vertical
- Правило: dfam.fdm.min_wall_mm
- Правило: anisotropy.fdm_z_xy_strength_ratio