Компютърна томография (CT): вътрешна геометрия, точност и какво правим ние
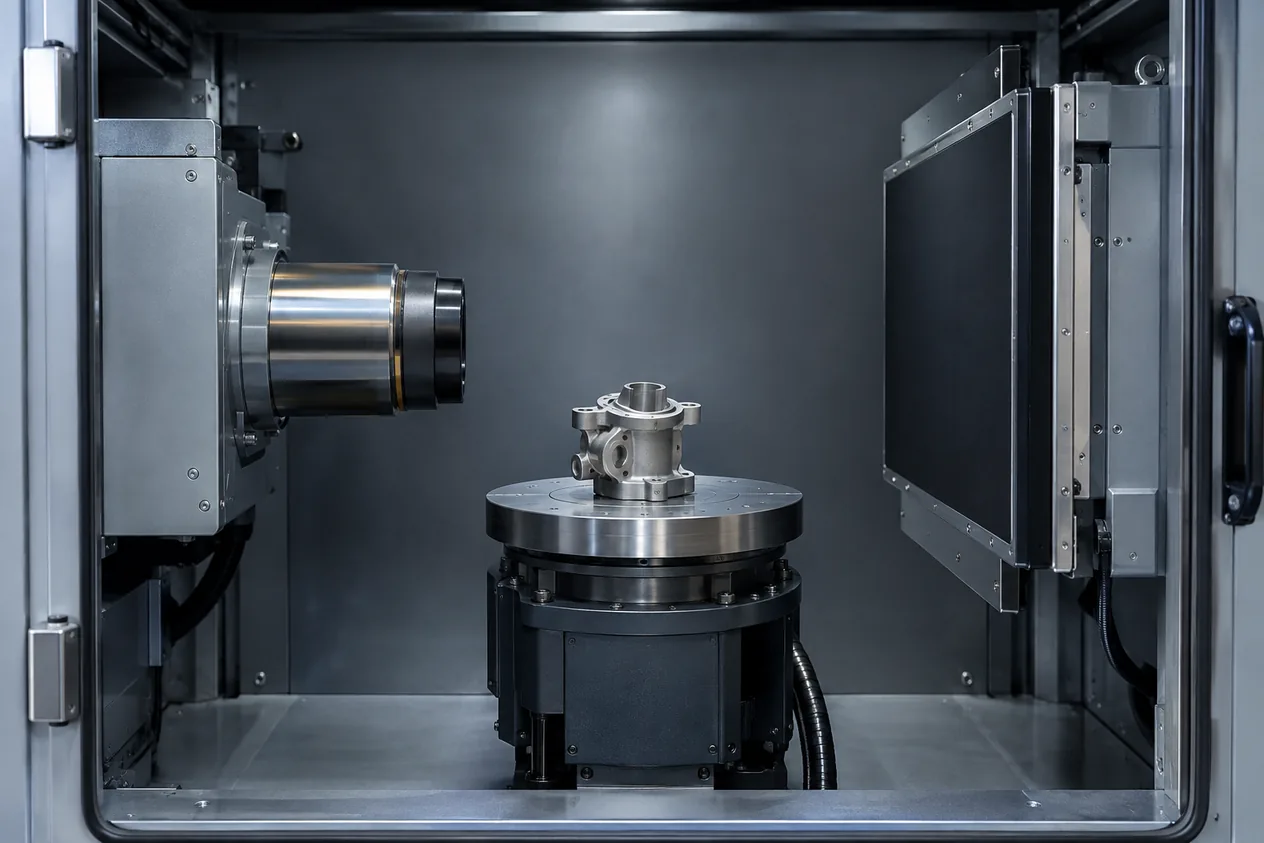
Индустриалната компютърна томография облъчва детайла с рентгенови лъчи и от много проекции изчислява обемен модел, в който се виждат вътрешните кухини и пори без разрушаване. Ние не работим с CT; външната повърхност сканираме със структурирана светлина, а за вътрешни дефекти насочваме към консултация.
Накратко
- Какво вижда
- Единственият неразрушаващ метод за вътрешни канали и кухини
- Точност
- Около ±30 до 100 µm
- Изпитване срещу оптичен скенер
- Разстоянието между сфери е с грешка до 3 µm при CT и до 12 µm при оптичен скенер
- Воксел
- При METROTOM 1500 размерът на воксела е 121 µm, а точките на оптичния скенер са през 100 µm
- Нашият скенер
- Само външна повърхност: Thor3D Calibry, точност до 0,1 mm
Как работи
- Въртене пред тръбатаДетайлът се върти стъпка по стъпка на пълен оборот пред рентгенова тръба, а детекторът записва сиви изображения на отслабването на лъча.
- Много проекцииОт въртенето се получават много изображения на детайла, различни за всеки ъгъл.
- Обем от вокселиПри реконструкцията данните се превръщат в обем от воксели, а размерът на воксела е най-важното за разделителната способност.
- АртефактиШум, пръстеновидни артефакти и втвърдяване на лъча влошават картината, затова се увеличава времето на интегриране или броят проекции.
- Анализ на обемаОт обема се получават пори, размери, обеми, анализ на повреди и ориентация на влакната, без детайлът да се разрушава.
Как поръчвате
- Описвате задачатаПишете какво търсите: пори, вътрешен размер, дебелина на стена или съответствие на сглобка.
- Подавате запитванеИзпращате запитване на 3dscan.edufacturing.com. Ще Ви кажем ясно, че CT не правим.
- КонсултацияПредлагаме консултация, в която формулираме изискването към измерването, за да можете да го възложите на лаборатория с CT.
- Външната формаАко Ви трябва само външната повърхност или CAD модел, сканираме ние и продължаваме със scan to CAD.
Кога да изберете и кога не
Кога да изберете
- Търсите пори или кухини в отливка, метален 3D принтиран детайл или композит.
- Не можете да разглобите възела, а искате да видите вътрешността му.
- Трябва Ви дебелина на стена там, където сонда и оптичен скенер не стигат.
Кога не
- Нужна Ви е само външната повърхност или сравнение със CAD: достатъчно е сканиране със структурирана светлина. Структурирана светлина (нашият скенер Thor3D Calibry)
- Допускът е на ниво микрони върху достъпни елементи: за такива случаи е контактната CMM. Координатно-измервателна машина (CMM)
- Правите детайла с SLM и искате да знаете как се проектира за този процес, а не как се проверява след него. Селективно лазерно топене (SLM)
| Параметър | Индустриална компютърна томография (CT) | Координатно-измервателна машина (CMM) | Структурирана светлина (нашият скенер Thor3D Calibry) |
|---|---|---|---|
| Точност | около ±30 до 100 µm | от 1 до 5 µm | до 0,1 mm, Thor3D Calibry |
| Вътрешна геометрия | Да, единственият неразрушаващ метод | Не, само достъпни повърхности | Не: оптично недостъпните области остават непокрити |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Точност на CT | от 30 до 100 µm | Wiki: tech/3d-scanning.md |
| Грешка на разстояние между сфери при CT | 3 µm | Първичен източник: S8/DATA/izvori/skan-journalmt-optical-vs-ct.pdf |
| Грешка на разстояние между сфери при оптичен скенер | 12 µm | Първичен източник: S8/DATA/izvori/skan-journalmt-optical-vs-ct.pdf |
| Размер на воксела в изпитването | 121 µm | Първичен източник: S8/DATA/izvori/skan-journalmt-optical-vs-ct.pdf |
| Разстояние между точките на оптичния скенер в изпитването | 100 µm | Първичен източник: S8/DATA/izvori/skan-journalmt-optical-vs-ct.pdf |
| Разделителна способност на микро-CT при дефекти (над 160 kV) | от 50 до 200 µm | Wiki: tech/3d-scanning.md |
| Разделителна способност на конвенционален CT при дефекти (от 80 до 160 kV) | над 200 µm | Wiki: tech/3d-scanning.md |
| Точност на нашия Thor3D Calibry | 0,1 mm | Данни: wp-content/themes/edufacturing-os-theme-2/assets/img/skan/skener.json:tochnost_mm |
Въпроси и отговори
Правите ли компютърна томография в индустриална зона?
Не, нямаме CT апарат и не предлагаме такава услуга. Сканираме външната повърхност със структурирана светлина, а за вътрешни дефекти предлагаме консултация.
Колко точна е индустриалната CT?
Около ±30 до 100 µm. В сравнителното изпитване грешката при разстояние между сфери е била до 3 µm при CT.
Може ли CT да види вътрешните канали на детайла?
Да, това е основното ѝ предимство: тя е единственият неразрушаващ метод за вътрешни канали и кухини.
Заменя ли CT оптичния скенер?
Не: в изпитването оптичният скенер е дал по-малко шум и повече детайли при почти същата теоретична разделителна способност, а CT вижда вътрешността. Методите се допълват.
Каква разделителна способност има микро-CT при дефекти?
От 50 до 200 µm при микро-CT с по-високо напрежение на тръбата, а конвенционалният CT дава над 200 µm.
Сродни страници
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Wiki: tech/3d-scanning.md
- Първичен източник: S8/DATA/izvori/skan-journalmt-optical-vs-ct.pdf
- Първичен източник: S8/DATA/izvori/skan-qualitydigest-scanning-vs-cmm.html
- Данни: wp-content/themes/edufacturing-os-theme-2/assets/img/skan/skener.json:tochnost_mm