

Матов PLA: PLA без блясък за видими детайли на закрито и кога да го изберете
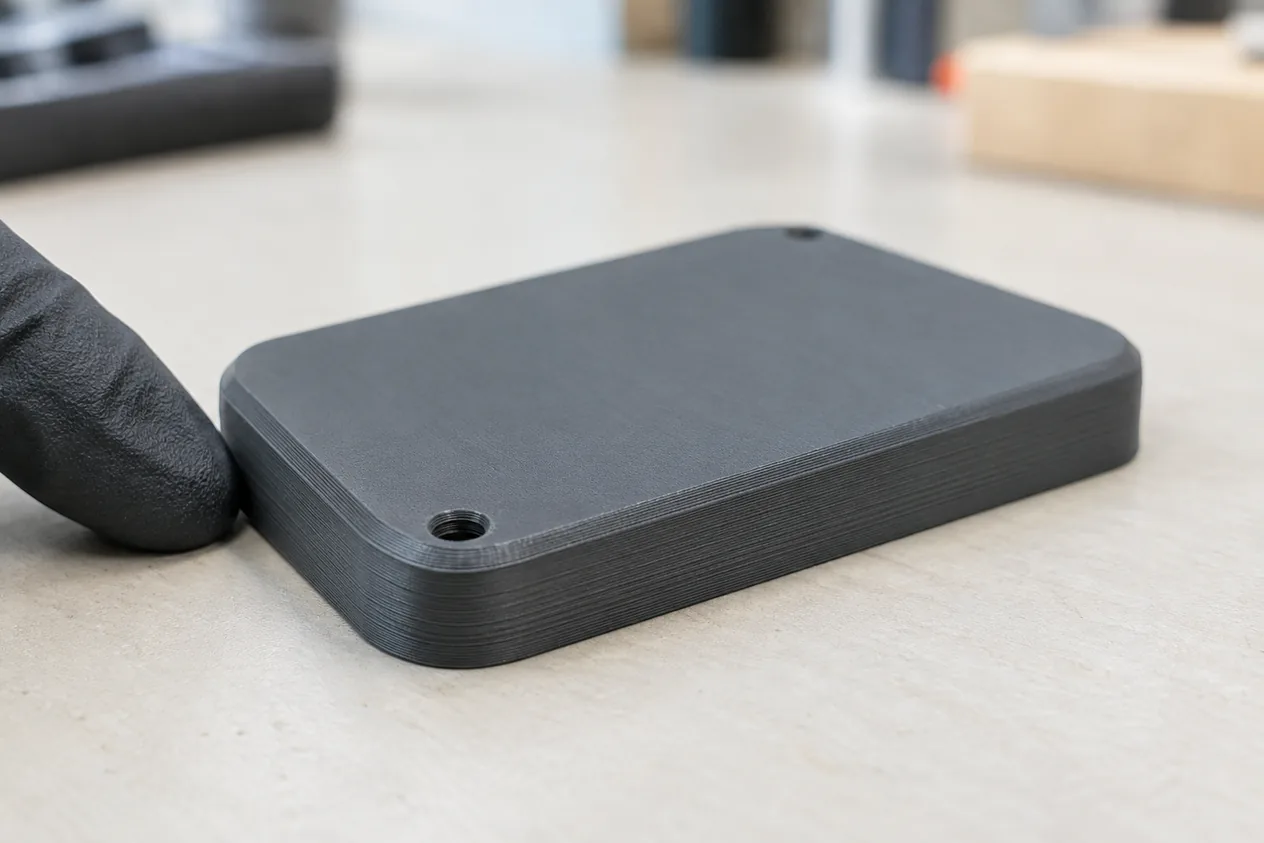
Матовият PLA е полилактид, който след 3D принтиране дава повърхност без блясък и без отблясъци от лампи. Подхожда за видими макети, корпуси, учебни модели и подаръци на закрито, където искате по-спокоен вид от гланцовия PLA, а не Ви трябва топлоустойчивост.
Накратко
- Якост
- Якост на опън 30 MPa по слоя и 22 MPa напряко на слоевете
- Температура на употреба
- Топлинна деформация от 52 °C при 1,8 MPa до 58 °C при 0,45 MPa
- Технология
- FDM, дюза от 190 до 230 °C, легло от 35 до 45 °C
- Повърхност
- Матова, без блясък, дори на гладка плоскост
- За какво
- Видими концептуални макети, дизайнерски фигурки и образователни проекти
Как работи
- Нишката се топи в дюзатаДюзата загрява нишката до от 190 до 230 °C. Това е същият полилактид като в обикновения PLA, затова топенето и застиването са познати, а матовият вид се вижда едва върху готовия детайл.
- Охлаждането държи форматаВентилаторът духа върху всеки слой. С него надвесите се държат без подпори до около 55°, а мостовете до около 30 mm.
- Слоят залепва за леглотоЛеглото е от 35 до 45 °C. Плоскостта е студена, високотемпературна или текстурирана PEI, а тънък слой лепило помага първият слой да се хване.
- Влагата се изкарва от нишкатаPLA поема влага и от нея детайлът става по-груб. Нишката се суши при 50 °C в сушилня с принудителна циркулация за осем часа и се държи в херметична кутия със силикагел.
- ДовършванеПодпорите се махат на ръка. Детайлът не издържа на киселини, основи и някои органични разтворители, затова го пазете от тях.
Как поръчвате
- Качвате моделаПодавате STL, STEP или чертеж и описвате къде ще стои детайлът и как ще се използва.
- Избирате матов PLAВ приложението за 3D принтиране избирате матов PLA и цвят. Ако детайлът ще е на слънце или в топла среда, преценете PETG.
- Получавате цена и срокВиждате цена и срок преди да потвърдите поръчката.
- Получавате детайлаПринтираме, проверяваме и изпращаме готовия детайл.
Кога да изберете и кога не
Кога да изберете
- Нужен Ви е видим детайл без блясък: корпус, макет или подарък.
- Детайлът ще стои на закрито и няма да се натоварва силно.
- Искате лесен материал за принтиране с познатите настройки на PLA.
Кога не
- Детайлът ще е на слънце, в кола или до топлина: матовият PLA омеква вече при 52 °C. PETG
- Детайлът ще понася удар или опън напряко на слоевете: там якостта пада от 30 MPa на 22 MPa. ABS
- Искате блестяща, копринена повърхност с преливане на цветовете. Копринен PLA (Silk)
| Параметър | Матов PLA | PLA (полилактид) | Копринен PLA (Silk) |
|---|---|---|---|
| Плътност, g/cm3 | 1,31 | 1,24 | 1,20 |
| Температура на дюзата, °C | от 190 до 230 | от 190 до 220 | от 200 до 220 |
| Температура на леглото, °C | от 35 до 45 | от 40 до 60 | от 30 до 70 |
| Якост на опън по слоя, MPa | 30 | от 50 до 65 | 57,9 |
| Топлинна деформация, °C (за Bambu и Polymaker: при 1,8 MPa; за PLA: общо, метод не е посочен) | 52 | от 55 до 60 | 59,3 |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Плътност | 1,31 g/cm3 | Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Density |
| Температура на дюзата | от 190 до 230 °C | Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Nozzle_Temperature |
| Температура на леглото | от 35 до 45 °C | Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Bed_Temperature |
| Якост на опън по слоя | 30 MPa | Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Tensile_Strength_X-Y |
| Якост на опън напряко на слоевете | 22 MPa | Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Tensile_Strength_Z |
| Удължение при скъсване по слоя | 14,8 % | Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Breaking_Elongation_Rate_X-Y |
| Топлинна деформация (HDT) при 1,8 MPa | 52 °C | Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Heat_Deflection_Temperature |
| Температура на сушене | 50 °C | Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Drying_Settings |
| Надвес без подпори | 55 ° | Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Max_Overhang_Angle |
| Мост без подпори | 30 mm | Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Max_Bridging_Length |
Чести грешки и как ги избягваме
Въпроси и отговори
На колко градуса се суши матовият PLA?
На 50 °C за осем часа, в сушилня с принудителна циркулация. След сушене нишката се държи в херметична кутия със силикагел.
Каква е температурата на принтиране на матовия PLA?
От 190 до 230 °C за дюзата и от 35 до 45 °C за леглото. Точната стойност зависи от нишката, затова започнете от средата на диапазона.
Защо матовият PLA не залепва за леглото?
Най-често леглото е студено или плоскостта е замърсена. Нагрейте го от 35 до 45 °C, почистете плоскостта и сложете тънък слой лепило.
Различава ли се матовият PLA от обикновения?
Да, по повърхността: матовият няма блясък. Плътността му по лист с данни е 1,31 g/cm3, а на обикновения PLA 1,24 g/cm3, затова настройките не са съвсем еднакви.
По-здрав ли е матовият PLA от обикновения PLA?
Не непременно. Това е същият полилактид с различна повърхност. По лист с данни якостта на опън е 30 MPa по слоя и 22 MPa напряко на слоевете, а стойностите се различават между производителите.
Сродни страници
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Technical_Data_Sheet_V3.0
- Първичен източник: S7/DATA/izvori/polymaker_polylite_pla_silk_tds.pdf#Technical_Data_Sheet_V5.3
- Wiki: materials/pla.md
- Правило: material.pla.density
- Правило: material.pla.hotend_temp
- Правило: material.pla.bed_temp
- Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Tensile_strength
- Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Heat_Deflection_Temperature
- Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Recommended_Printing_Settings
- Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Basic_Info
- Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Density
- Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Nozzle_Temperature
- Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Bed_Temperature
- Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Tensile_Strength_X-Y
- Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Tensile_Strength_Z
- Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Breaking_Elongation_Rate_X-Y
- Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Drying_Settings
- Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Max_Overhang_Angle
- Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Max_Bridging_Length
- Първичен източник: S7/DATA/izvori/polymaker_polylite_pla_silk_tds.pdf#Density
- Първичен източник: S7/DATA/izvori/polymaker_polylite_pla_silk_tds.pdf#Nozzle_temperature
- Първичен източник: S7/DATA/izvori/polymaker_polylite_pla_silk_tds.pdf#Build_plate_temperature
- Първичен източник: S7/DATA/izvori/polymaker_polylite_pla_silk_tds.pdf#Tensile_strength_X-Y
- Първичен източник: S7/DATA/izvori/polymaker_polylite_pla_silk_tds.pdf#Heat_deflection_temperature
- Първичен източник: S7/DATA/izvori/bambu_pla_matte_tds.pdf#Resistance_to_Acid