

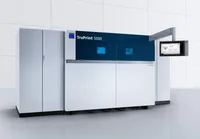
TRUMPF TruPrint 5000 е индустриална LPBF машина от висок клас с три 500 W лазера и предварително подгряване на камерата до 500 °C – проектирана за серийно производство на метални детайли с нулева толерантност към деформации и пукнатини. Работният обем Ø 300 × 400 mm, автоматизираните решения за смяна на прах и интеграцията в производствена клетка я правят водеща платформа в аерокосмоса, енергетиката и инструменталната индустрия.
Какво представлява
TruPrint 5000 прилага лазерно стопяване на прахово легло (LPBF) с три напълно независими лазерни оптики, всяка 500 W, покриващи цялата площ едновременно – тройна производителност в сравнение с еднолазерни машини. Ключовата диференциация е интегрираното предварително подгряване до 500 °C: сплавите с висок въглеродно- или никелов еквивалент (инструментална стомана, суперсплави) са склонни към термично напукване при конвенционален LPBF – загряването елиминира температурния градиент, позволявайки директно принтиране без крехки микропукнатини. Машината поддържа пълна автоматизация: автоматична смяна на jobs, ситова станция и опция за смяна на прах без излагане на оператора – критично за реактивни метали като титан.
Технически спецификации
| Технология | LPBF (Laser Powder Bed Fusion) – лазерно стопяване на прахово легло |
|---|---|
| Работен обем | Ø 300 × 400 mm (цилиндричен) |
| Лазерна система | 3 × 500 W влакнест лазер, независими оптики с пълно покритие |
| Предварително подгряване | до 500 °C (стандартно за инструментална стомана и суперсплави) |
| Дебелина на слой | 20 – 100 µm |
| Клас / Цена | Индустриален · ~1 000 000 € |
Приложения и индустрии
- Серийно производство на метални детайли – три лазера покриват цялото поле паралелно, намалявайки времето за изграждане с до 3× спрямо еднолазерен LPBF – икономически обосновано за повтарящи се производствени партиди (Промишлено производство и Индустрия 4.0)
- Инструментална стомана и пукнатинноустойчиви сплави – подгряването до 500 °C позволява директно LPBF принтиране на H13, 1.2344 и никелови суперсплави без термично напукване или последваща нагревателна пещ за дегазиране (Производство на матрици и леяроченери)
- Аерокосмос и енергетика – тежки никелови и титанови компоненти – горивни камери, лопатки на турбини, структурни части – с пълна обработка на праха в затворена верига за реактивни материали (Аерокосмос и енергетика)
Производствен процес
- Подготовка на системата: зареждане и пресяване на прах, проверка на инертна атмосфера (O₂ < 0.1 %). Чист прах с правилна гранулометрия и контролирана атмосфера – предпоставка за бездефектни слоеве.
- Стартирай цикъла на предварително подгряване – достигни зададената температура на платформата (обичайно 200–500 °C според материала). Равномерна температура в обема на изграждане – премахва температурните градиенти, причиняващи пукнатини и изкривяване.
- Изпълни триточеното лазерно изравняване (3-лазерна синхронизация и фокусна калибрация на всяка оптика). Трите лазерни полета се застъпват без ивици или разфокусирани зони – гарантира хомогенна плътност в целия обем.
- Стартирай автоматичния процес на LPBF изграждане; системата наслоява, стопява и разравнява прах без ръчна намеса. Непрекъснат, автоматизиран изграждателен цикъл с реално следене на разтопяването и слоевата консистентност.
- След изграждане: охлаждане под инертен газ, извличане на детайлите, отделяне и рекуперация на неизползвания прах. Безопасно боравене с реактивни метали; праховата рекуперация намалява материалните разходи.
- Термична обработка (разтоварваща отгрявка или HIP) и механична обработка за финалните допуски. Остатъчните напрежения са освободени, плътността достига > 99.9 %, а повърхността отговаря на конструктивните изисквания.
Ключови съображения
Материали и приложения
Избери материал/сплав, който тази машина обработва, за да видиш свойствата му и типичните приложения:
Заключение
TruPrint 5000 определя стандарта за висококапацитетен метален LPBF: три лазера и подгряване до 500 °C правят достъпни материали и геометрии, недостижими за конвенционален LPBF. Подходяща е за организации, търсещи серийно производство на пукнатинноустойчиви или жаропрочни сплави с автоматизирана, затворена прахова верига и пълна интеграция в производствени клетки.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии