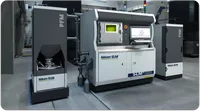
SLM 280 е индустриален Selective Laser Melting (SLM/LPBF) принтер на SLM Solutions (Nikon), проектиран за производство на пълноценни метални части с плътност над 99,9%. С работен обем 280×280×365 mm, до три лазера с обща мощност до 2100 W и двупосочно нанасяне на прах, машината е предназначена за аерокосмос, автомобилостроене и тежка инструментална екипировка.
Какво представлява
SLM 280 работи по принципа на Laser Powder Bed Fusion (LPBF) – известен и като Selective Laser Melting или Директно лазерно синтероване на метал (DMLS). Тънък слой метален прах се нанася върху платформата, след което един или повече лазерни лъча стопяват прецизно избраните зони по CAD геометрията. Платформата слиза с дебелината на един слой (типично 20–60 µm) и процесът се повтаря до готовия детайл. Ключовото предимство на SLM 280 е мулти-лазерната конфигурация: с 1, 2 или 3 лазера (всеки 400 или 700 W) производителността нараства почти линейно, а двупосочното нанасяне на прах (bidirectional recoating) редуцира допълнително времето на цикъла. Цялата камера работи в инертна газова атмосфера (Ar или N₂) за предотвратяване на окисляване на реактивни сплави.
Технически спецификации
| Технология | SLM / LPBF (Selective Laser Melting, Laser Powder Bed Fusion) |
|---|---|
| Работен обем | 280 × 280 × 365 mm |
| Конфигурация лазери | 1, 2 или 3 лазера – 400 W или 700 W всеки (до 2100 W обща мощност) |
| Дебелина на слой | 20 – 60 µm (в зависимост от материал) |
| Нанасяне на прах | двупосочно – намалява времето на цикъла |
| Атмосфера | инертен газ – аргон (Ar) или азот (N₂) |
| Постигана плътност | над 99,9% за повечето сплави |
| Клас / Цена | Индустриален · ~600 000 € |
Приложения и индустрии
- Аерокосмически конструктивни компоненти – производство на леки, топологично оптимизирани носещи елементи от Ti6Al4V и Inconel 718 – скоби, дюзи, горивни колектори – с плътност над 99,9% и механични свойства, съпоставими с кован материал (Аерокосмос и отбрана)
- Автомобилостроене и мотоспорт – прецизни части за гоночни автомобили, хидравлични колектори и леки конструктивни елементи от AlSi10Mg и стомана 316L с вградени канали, невъзможни при конвенционална обработка (Автомобилостроене и мотоспорт)
- Инструментална екипировка с конформно охлаждане – формовъчни и пресовъчни инструменти от маражинг стомана с вградени конформни охладителни канали, следващи точно профила на кухината – намалява времето на цикъла с до 40% и подобрява качеството на повърхността на инжекционно формованите части (Инструментална екипировка и производство)
Производствен процес
- Подготовка на камерата: проверка на кислородното ниво, зареждане на прах и настройка на платформата. Кислородно ниво под 0,1% – инертна атмосфера гарантирана; прахът е равномерно разпределен в захранващия бункер.
- SLM мулти-лазерно стопяване: слой по слой топене по CAD геометрията с оптимизирани параметри (мощност, скорост на сканиране, разстояние между шините, дебелина на слоя). Пълноплетена метална структура с плътност над 99,9%; минимални остатъчни напрежения при правилна стратегия на сканиране.
- Термична следобработка и отрязване от платформата: термично облекчаване на напреженията (stress relief), HIP по необходимост, EDM или механично отрязване. Освободени остатъчни напрежения; части с плътност и механични свойства, готови за окончателна обработка.
- Финишна обработка: пясъкоструене, механична обработка на функционалните повърхности, покрития (PVD, анодиране) по необходимост. Финална геометрия в толеранс и повърхностна грапавост по спецификация; детайлът е готов за монтаж или сертификация.
Ключови съображения
Материали и приложения
Избери материал/сплав, който тази машина обработва, за да видиш свойствата му и типичните приложения:
Заключение
SLM 280 е зрял индустриален метален принтер, способен да произвежда сертифицируеми компоненти с плътност, неразличима от кован материал. Мулти-лазерната конфигурация и двупосочното нанасяне на прах го правят конкурентен по производителност при серийни партиди, а широкото портфолио от поддържани сплави го позиционира като универсална платформа за аерокосмос, автомобилостроене и медицина. Задължителната следобработка и специфичните изисквания за безопасност с прах трябва да бъдат заложени в производствения процес от самото начало.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 юли 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 юли 2026.