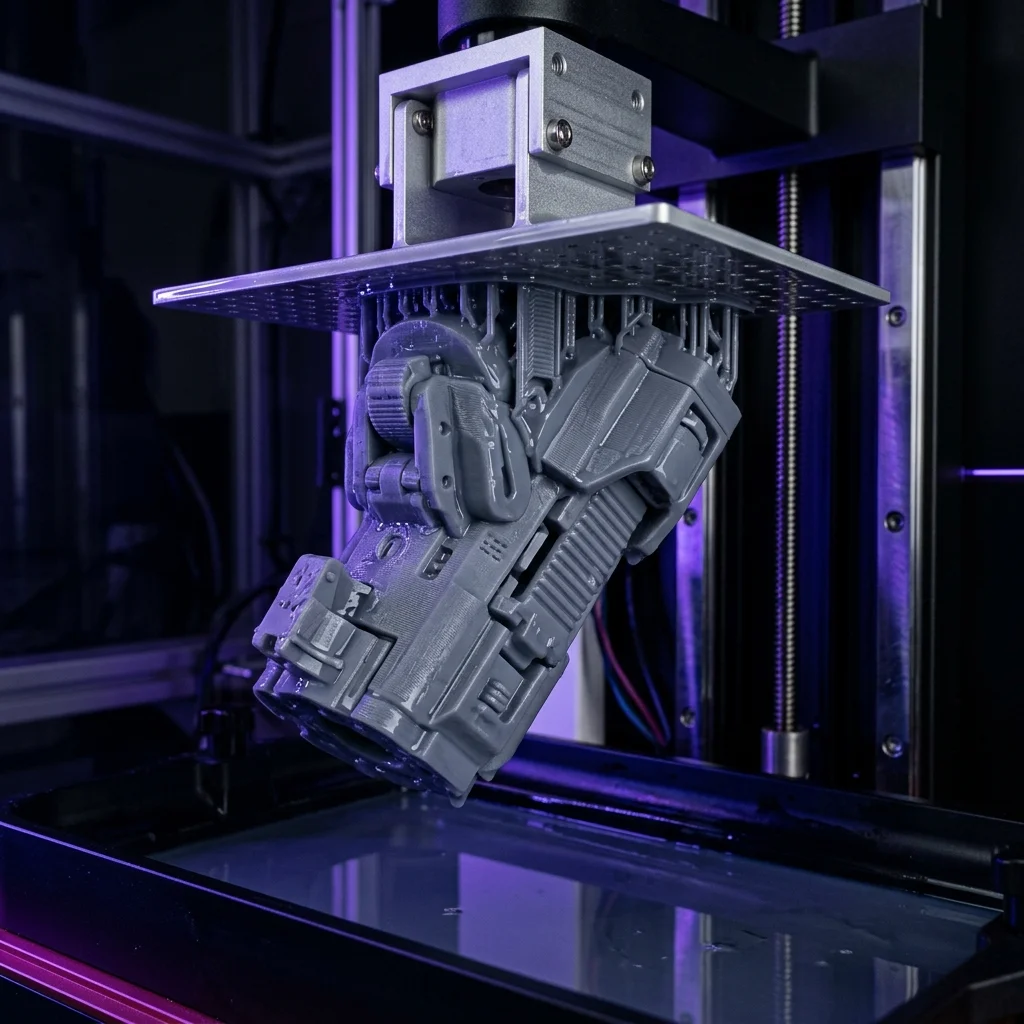
Жилавата смола (известна още като „инженерна смола“ или „ABS-подобна смола“) разрешава една от историческите слабости на SLA технологията – крехкостта на стандартната смола. С 3-10× по-висока ударна устойчивост от стандартна смола и подобни характеристики на инжектиран ABS, жилавата смола е без алтернатива за инженерни прототипи, които ще се тестват механично – корпуси за електроника с щракващи съединения, шарнирни механизми, държачи под натоварване. Formlabs Tough 2000 е стандартът, но на пазара има множество алтернативи (Siraya Tenacious, Phrozen Aqua-Gray, Anycubic Engineering). В това ръководство покриваме разликите между жилавите смоли, кога си струва Formlabs срещу алтернативи, и реални инженерни приложения.
Защо жилава смола, а не стандартна
Стандартна SLA смола (Formlabs Grey, Anycubic Standard) има отлична резолюция и оптика, но е крехка като стъкло. Малък функционален прототип (50×50×30 mm) се чупи при падане от 30 cm. Snap-fit съединение се пука при първото щракване. Инженерен корпус с резби се чупи при затягане на болт.
Жилавата смола (Tough Resin) запазва SLA резолюцията (25-50 µm), но добавя:
- Якост на удар: 3-10× по-висока от стандартна смола
- Якост на огъване: 50-80 MPa (близо до инжектиран ABS)
- Гъвкавост преди счупване: 10-15% (срещу 3-5% за стандартна смола)
- Якост на опън: 35-50 MPa (срещу 25-35 за стандартна)
Кога жилавата смола е оптимален избор:
- Snap-fit съединения. Корпуси за електроника, които трябва да щракват плътно без сглобяване с винтове.
- Шарнирни механизми. Малки шарнирни механизми за миниатюрни кутии, отварачи.
- Зъбни колела. Малки бавно въртящи се зъбни колела (не за високооборотни машини – Nylon-CF е по-добър).
- Корпуси за индустриални прототипи. Корпуси за сензори, измервателни уреди.
- Лагерни корпуси (нискоскоростни). За прототипи и тестове.
Кога жилавата смола НЕ е оптимална:
- Прозрачни приложения (Clear Resin е по-разумен).
- Бижутерия / леярски модели (Castable Resin е специализиран).
- Дентална и медицинска работа (Dental SG, BioMed Amber със сертификации).
- Висока температура (HDT на жилавата смола е 50-60°C – стандартна смола е по-висока).
- UV излагане (повечето жилави смоли жълтяят за 6-12 месеца на слънце).
Видове жилава смола
Formlabs Tough 2000 (€250/литър):
Стандартът в индустрията. PMMA-модифицирана смола. Подобна на инжектиран ABS. Препоръчвана за Formlabs Form 3+ и Form 4. Не препоръчвам за хобистки MSLA принтери (експозиционните параметри не са оптимизирани).
Спецификации:
- Якост на опън: 40-45 MPa
- Якост на огъване: 75-85 MPa
- Удароустойчивост: 50-70 J/m
- Гъвкавост преди счупване: 10-13%
Formlabs Tough 1500 (€250/литър):
По-нискокачествена версия на Tough 2000. По-мек, по-гъвкав, но с по-ниска якост на опън. Препоръчвана за snap-fit и шарнирни механизми, които изискват малка гъвкавост.
Siraya Tech Tenacious Resin (€55/литър):
Хобистка алтернатива на Formlabs Tough. Подобни механични характеристики при една четвърт от цената. Работи на всеки MSLA принтер (Anycubic, Elegoo, Phrozen). Препоръчвам за бутикови инженерни прототипи без специални сертификати.
Phrozen Aqua-Gray Tough (€60/литър):
Тайвански производител. Оптимизиран за Phrozen Sonic Mighty 8K и подобни 12K MSLA принтери. Качествен, икономичен, добра наличност в България.
Anycubic Engineering Resin (€45-€55/литър):
Бюджетна жилава смола за Anycubic Photon Mono M5s и Saturn 3 Ultra. Малко по-нискокачествена от Siraya или Phrozen, но икономически разумна за прототипи в обем.
Elegoo ABS-Like Resin 2.0 (€40-€50/литър):
Elegoo алтернатива. Имитира ABS, но в реалност е по-малко устойчив на температура (HDT 45°C срещу 80°C за инжектиран ABS).
3DXTech HD-PV (€95/литър):
Професионална SLA смола за индустриални прототипи. Високо качество, добра термоустойчивост (HDT 95°C). По-скъпа от хобистките алтернативи, по-евтина от Formlabs.
Препоръка по приложение:
- Хобистки прототипи: Anycubic Engineering (€45/литър)
- Бутикови инженерни прототипи: Siraya Tenacious или Phrozen Aqua-Gray
- Сертифицирани инженерни прототипи: Formlabs Tough 2000
- Високо натоварени прототипи: 3DXTech HD-PV
Препоръчани принтери
За хобистки и бутикови приложения:
- Anycubic Photon Mono M5s (€368) – 12K MSLA, отлична резолюция (19 µm XY). Работи с всяка хобистка жилава смола.
- Elegoo Saturn 3 Ultra (€402) – по-голяма работна зона от Photon M5s, същата резолюция. Препоръчвам за по-големи прототипи.
- Phrozen Sonic Mighty 8K (€420) – алтернатива с малко по-висока резолюция (28 µm XY).
За професионални инженерни прототипи:
- Formlabs Form 3+ (€3500) – премиум SLA с валидиран процес. Препоръчвам ако правите сертифицирани инженерни прототипи.
- Formlabs Form 4 (€4500) – 4× по-бърз от Form 3+, отлично за серия прототипи.
За големи инженерни прототипи:
- Peopoly Forge (€5800) – голяма работна зона (320×320×400 mm) за прототипи 200+ mm.
- Anycubic Photon M3 Premium (€600) – голям 7K MSLA, добра алтернатива на Forge на хобистка ценова категория.
За индустриални приложения (с пълна сертификация):
- 3D Systems ProJet 7000 HD (€80 000+) – индустриален SLA с висока повторяемост.
- EnvisionTEC Vida HD (€30 000-€50 000) – професионален SLA за стоматология и инженерство.
За малък инженерен ателие в София с потребност от жилави смолни прототипи (5-20 на месец): Anycubic Photon Mono M5s (€368) + 2-3 литра Siraya Tenacious (€110-€165) + wash & cure станция (€150) = €628-€683 за пълен старт. ROI се покрива за 2-4 месеца с приходи от €30-€80 за прототип.
Оптимални настройки и обработка
Експозиция на слой:
Жилавите смоли изискват малко по-дълга експозиция от стандартни. Стандартни препоръки за 12K MSLA:
- Дънни слоеве (Bottom layers): 30-50 секунди (срещу 20-30 за стандартна смола)
- Стандартни слоеве: 2.5-3.5 секунди (срещу 1.8-2.2 за стандартна)
- Брой дънни слоеве: 5-8
Не-достатъчна експозиция причинява разделяне между слоевете. Прекалена експозиция причинява по-малка резолюция и захвърчало по подпорите.
Слой:
- 0.05 mm за фини детайли (бавно – 8-12 часа за 100 mm височина)
- 0.10 mm стандарт (4-6 часа за 100 mm)
- 0.15 mm за бързо прототипиране (3-4 часа за 100 mm)
Подпори:
Жилавите смоли искат по-дебели подпори от стандартни (3-5% по-дебели). Иначе подпорите се пукат по време на принтиране.
- Tip size: 0.55-0.65 mm (срещу 0.45-0.50 за стандартна смола)
- Density: medium-heavy
- Angle: 60-70°
Обработка след принтиране:
Стъпка 1: Сваляне от платформата. Жилавата смола залепва ПО-СИЛНО на платформата от стандартна. Препоръчвам PEI плоча с лек слой Magigoo лепило, и метален скалпел за сваляне.
Стъпка 2: Измиване в IPA. 3-5 минути в чист IPA (изопропил). Не повече – жилавата смола абсорбира IPA и омекотява. Stat. ефекти: повърхността става лепкава, размерите се променят с 1-2%.
Стъпка 3: Подсушаване с въздух или хартиена кърпа.
Стъпка 4: UV отвърдяване. 10-30 минути в UV камера. КРИТИЧНО за жилавите смоли – недо-отвърдена смола е по-крехка от пълно отвърдена. Препоръчвам Form Cure (€350) или Anycubic wash & cure 2.0 (€150) за начинаещи.
Стъпка 5: Стабилизация. След пълно UV отвърдяване – оставете частта 24 часа при стайна температура за окончателна стабилизация на полимерната мрежа. Пълните механични характеристики се достигат след 48 часа.
Стъпка 6: Допълнителна обработка. Шкуркане за гладкост (само 240-400 grit – по-фини шкурки запушват се от меката повърхност). Грунд + аерограф за оцветяване (стандартно).
Реални инженерни приложения
Пример 1: Корпус за прототип на медицински сензор
Клиент: малка медицинска фирма в София, която разработва нов модел сензор за кръвен поток. Имат функционален PCB прототип, нуждаят се от 5-10 корпуса за тестване в болница.
Решение: Anycubic Photon Mono M5s с Siraya Tenacious. Корпус 80×40×20 mm с snap-fit капак, USB-C дупка, и държач за PCB вграден. Принтиране на 6 корпуса в един build = 4 часа.
Цена: €35 материал (Siraya Tenacious) + €60 труд за дизайн = €95 за 5-10 корпуса. Алтернативи: инжектирано формоване от китайско бюро (€1500 матрица + €5 на корпус = €1525 за първите 5) или CNC изработка от ABS (€20 на корпус = €100). SLA с жилава смола е икономически най-разумен за малки серии (1-50 броя).
Пример 2: Шарнирни механизми за козметична опаковка
Клиент: българска козметична фирма с поръчково производство на луксозни кутии за крем. Нуждаят се от 30 уникални шарнирни механизма за презентация.
Решение: Phrozen Sonic Mighty 8K с Phrozen Aqua-Gray Tough. Шарнирен механизъм с интегрирана пружина (FlexFiber дизайн). Принтиране на 8 механизма в един build = 5 часа.
Цена: €25 материал + €40 труд = €65 за 30 механизма. Алтернативи: метален CNC механизъм (€15-€25 на брой = €450-€750) или пластмасов инжектиран (€2000 матрица + €2 на брой). SLA жилава смола е оптимален за бутикови серии.
Пример 3: Захвати в края на робот (EOAT) за лабораторно тестване
Клиент: фармацевтична фирма в София с автоматизирана линия за пакетиране. Тестват нов формат шишета – необходим е персонализиран EOAT.
Решение: Formlabs Form 3+ с Formlabs Tough 2000. EOAT 120×80×50 mm с вградени гумени уплътнители (TPU прототипи отделно). 12 итерации на дизайна за 2 седмици тестване.
Цена: €150 материал (за 12 версии) + €400 труд за дизайн и тестване = €550 общо за 2 седмици. Алтернативи: алуминиев EOAT с CNC ($800-€1500 + 2-3 седмици доставка за всяка итерация). SLA жилава смола е оптимална за итеративно тестване.
Пример 4: Резбови капачки за индустриални бутилки
Клиент: малка фирма за химически продукти в Пловдив. Нуждаят се от поръчкови резбови капачки 50 ml бутилки.
Решение: Anycubic Photon Mono M5s с Anycubic Engineering Resin. Резбова капачка с интегрирана уплътнителна пружина. 20 капачки в един build = 3 часа.
Цена: €15 материал + €20 труд = €35 за 100 капачки (5 build-а). Алтернативи: китайска инжектирана опаковка (€800 матрица + €0.10 на капачка = €810 за първите 100 + 4-6 седмици доставка). SLA е оптимален за бутикови серии с под 1000 броя.
Икономически анализ – кога SLA жилава смола е оптимална:
- 1-50 броя: SLA винаги печели (срещу CNC, формоване, метал).
- 50-500 броя: SLA конкурира с CNC и евтини инжектирани опаковки.
- 500-10 000 броя: преминете към инжектиран SLS PA12 (Polymaker или Bambu Lab P1S) – по-разумен на единичен брой.
- 10 000+ броя: преминете към инжектиран ABS / PC / Nylon от професионално бюро.
Често задавани въпроси (FAQ)
Интерактивен Анализатор за Sla с жилава смола – за инженерни прототипи и snap-fit съединения
Избери профил за да видиш детайлен анализ.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 27 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 27 юни 2026.