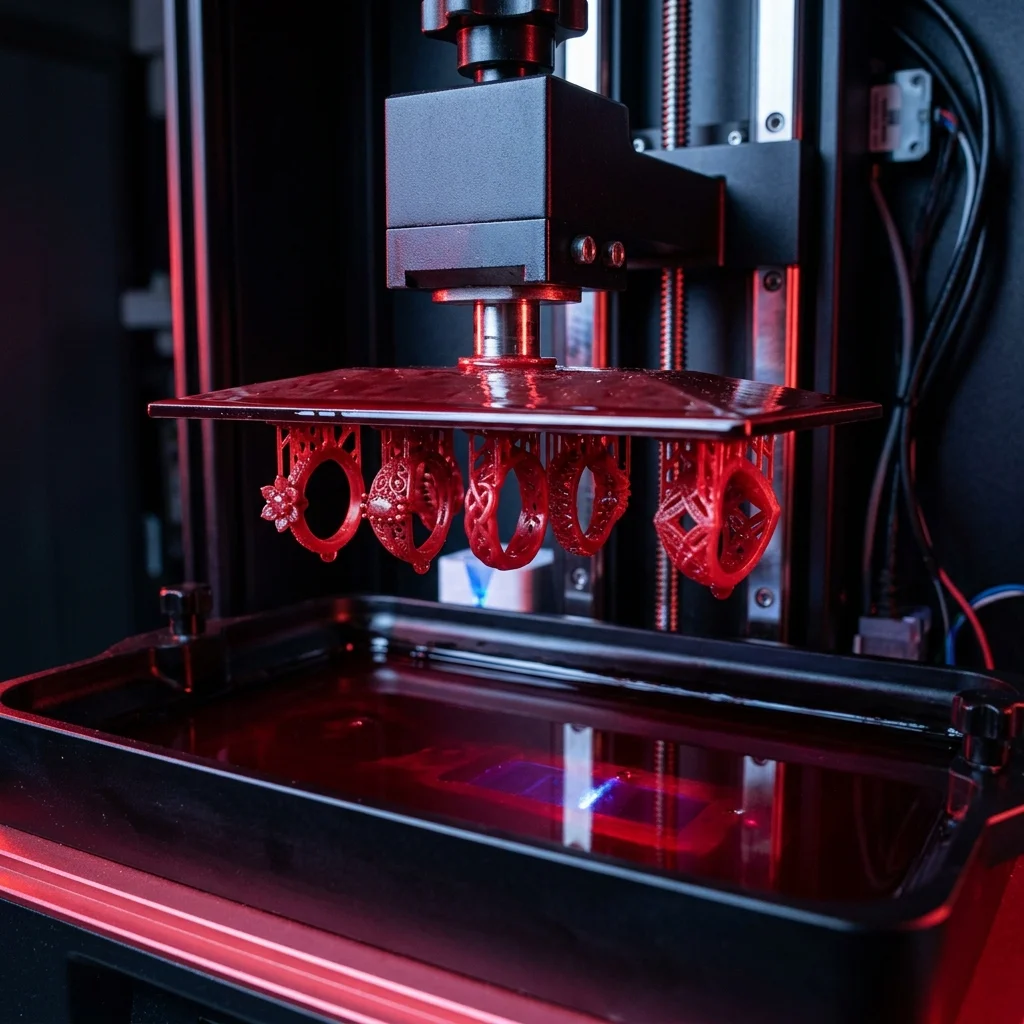
Леярската смола (castable resin) е специализиран материал за бижутерската и дентална индустрия – смола, която изгаря чисто без пепел при висока температура, позволявайки прецизно леене на метал (злато, сребро, платина) или восък. Това е една от най-съществените технологии, които 3D принтирането внесе в традиционните занаяти. Преди MSLA и SLA леярската работа изискваше ръчно дялане на восък – 8-16 часа на пръстен, години бижутерски опит. Сега със SLA принтер и леярска смола, бижутер прави поръчков пръстен от CAD до отлят пръстен за 24-48 часа. В това ръководство покриваме видовете леярски смоли, кои принтери са подходящи, и реалния работен процес от CAD до отлято бижу.
Защо леярска смола, а не восък
Традиционната бижутерска и дентална леярска работа ползва пчелен или синтетичен восък. Бижутерът ръчно дяла модел от блок восък, после го облива в гипс („инвестиция“), който се пече до 800°C и восъкът се изпарява, оставяйки кухина за лиене на метал.
Преди 3D принтиране бижутерът имаше две опции:
- Ръчно дялане на восък. 8-16 часа на пръстен, 16-30 часа на сложен медальон. Изисква години бижутерски опит. Качеството зависи от ръката.
- CNC фрезоване на восък. 1-3 часа на изделие, но с ограничения в размера (фрезата не достига вътрешни подкоси) и без възможност за сложни оригинал-форми (паяжинни структури, фрактали).
SLA с леярска смола разрешава и двата проблема:
- Време: от CAD до отлята част 24-48 часа (срещу седмици ръчно).
- Сложност: SLA принтирането паяжинни структури, вътрешни подкоси, всяка форма възможна в CAD.
- Повторяемост: един CAD дизайн принтира 100 идентични модела (за серия пръстени за магазин).
- Себестойност: SLA смолна модел = €1-€3 в материал срещу €5-€10 ръчно дялан восък.
Ключово свойство на леярската смола: чист изгаряне без пепел. При пещ 700-800°C смолата се изпарява напълно (като восък), оставяйки чиста кухина в гипса. Стандартна SLA смола НЕ изгаря чисто – оставя пепел, която замърсява отливката.
Видовете leene с леярска смола:
- Lost wax casting (изгубен восък метод). Смолен модел → гипсова инвестиция → пещ → метал в кухината. За бижутерия, дентална, малки метални компоненти.
- Sand casting (пясъчно леене). Пясъчна форма се прави около смолен модел → металично леене. За по-големи компоненти.
- Vacuum casting (вакуумно леене). Силиконова форма се прави около смолен модел → пластмасови или полиуретанови отливки. За малки серии (5-50 броя).
Видове леярска смола
Formlabs Castable Wax 40 (€275/литър):
Стандартът в индустрията. 40% реален пчелен восък + смола. Изгаря с чист изгаряне – без пепел при 700°C. Препоръчван за Formlabs Form 3+ и Form 4. Резолюция: 25 µm.
Спецификации:
- Burnout температура: 700-800°C
- Остатъчна пепел: < 0.05%
- Цена на 100 ml: €27.50
- Един типичен пръстен изисква 2-5 ml = €0.55-€1.40 в материал
Formlabs Castable Wax (€275/литър):
Известна още като „Castable Wax 100“. Само смола без восък, по-устойчив на принтиране, но с малко по-голяма остатъчна пепел (0.1%). Препоръчван за начинаещи бижутери.
Siraya Tech Castable (€65/литър):
Хобистка алтернатива на Formlabs Castable. Подобни леярски характеристики при една четвърт от цената. Работи на MSLA принтери. Препоръчвам за бижутерски стартъп или хобист.
Phrozen Wax-like Castable (€70/литър):
Тайвански конкурент. Качествена леярска смола, добра наличност в България.
Anycubic Castable Resin (€55/литър):
Бюджетна леярска смола. По-висока остатъчна пепел (0.3%) – приемливо за хобистки приложения, не за фини бижутерски работи.
Detax Freeprint Cast (€350/литър):
Дентална леярска смола. Специализирана за дентална корона, частична протеза, мост. Сертифицирана за Detax exocad система. По-скъпа от стандартни леярски смоли.
3DXTech CastIt (€95/литър):
Професионална леярска смола за индустриални приложения. Малки метални компоненти за аерокосмическа индустрия, специализирани механични части.
Препоръка по приложение:
- Хобистки бижутер: Siraya Castable (€65/литър)
- Бутиков бижутерски ателие: Phrozen Wax-like (€70/литър) или Formlabs Castable Wax 40 (€275/литър за повторяемост)
- Дентална лаборатория: Detax Freeprint Cast (€350/литър)
- Индустриални метални прототипи: 3DXTech CastIt (€95/литър)
Препоръчани принтери
За хобистки бижутер и стартъп ателие:
- Anycubic Photon Mono M5s (€368) – 12K MSLA, отлична резолюция (19 µm XY). Работи със Siraya Castable, Phrozen Wax-like, Anycubic Castable.
- Elegoo Saturn 3 Ultra (€402) – по-голяма работна зона за серия пръстени в един build.
- Phrozen Sonic Mighty 8K (€420) – алтернатива с малко по-висока резолюция.
За бутиков бижутерски ателие с поръчково производство (5-30 поръчки/месец):
- Formlabs Form 3+ (€3500) – премиум SLA с валидиран процес. Препоръчвам за поръчково производство със зен повторяемост.
- Formlabs Form 4 (€4500) – 4× по-бърз от Form 3+, идеален за серия пръстени.
- Phrozen Sonic Mini 8K (€350) – алтернативен MSLA с малък обем но висока резолюция (22 µm).
За дентална лаборатория:
- Formlabs Form 3+ с Dental SG / Castable Wax 40 – стандарт за дентална 3D принтиране.
- Desktop Health Einstein Pro XL (€8500) – професионален дентален DLP с интеграция към exocad и 3Shape.
- EnvisionTEC Vida HD (€30 000-€50 000) – индустриален дентален SLA.
За индустриални метални прототипи:
- 3D Systems ProJet 3600 W (€80 000+) – професионален SLA с многомaтериална поддръжка.
- EnvisionTEC Perfactory 4 (€35 000) – DLP с висока повторяемост.
За малък бижутерски ателие в София с потребност от 10-30 пръстена/месец: Anycubic Photon Mono M5s (€368) + 1 литър Siraya Castable (€65) + wash & cure станция (€150) + Малка пещ за изгаряне (€500-€1000, ползвана) + Vacuum casting станция за метал (€2000-€4000 за начинаещ комплект) = €3083-€5583 за пълен старт. ROI: 6-12 месеца с приходи €100-€500 на пръстен.
Работен процес от CAD до отлят пръстен
Стъпка 1: CAD дизайн
Започнете с CAD софтуер – Rhino + RhinoGold (€2000 годишно), Matrix Gold (€800 годишно), или безплатни алтернативи (Blender за общо CAD, RhinoCAM за бижутерия).
Принципи на CAD за SLA leene:
- Минимална дебелина на стена: 0.4-0.6 mm (за 22 µm MSLA).
- Минимална дебелина на гнезда за камъни: 0.3 mm на стените на гнездото.
- Аз дренажни отвори за смолата – поне 1 mm диаметър на най-ниската точка на затворени обеми (за изтичане на не-отвърдена смола).
- Гнезда за камъни – направете гнездото 0.05 mm по-малко от размера на камъка (за пресово сглобяване след отливане).
- Допуски за оф-формната смала – добавете 0.05-0.1 mm на критичните размери (отливката се свива 0.5-1%).
Стъпка 2: Подготовка за принтиране в слайсер
ChiTuBox или Lychee Slicer за MSLA. PreForm за Formlabs.
Оптимизации за леярска смола:
- Layer height: 0.05 mm за фини детайли (бавно – 5-8 часа за 30 mm пръстен).
- Layer height: 0.10 mm за стандартно (3-4 часа).
- Експозиция на слой: 3-4 секунди (за 12K MSLA).
- Дънни слоеве: 8-12 при експозиция 40-60 секунди.
- Подпори: дебели (0.55-0.65 mm tip), плътна гъстота, ангъл 45-60°.
Стъпка 3: Принтиране
Един пръстен 25×20×15 mm принтирането за 2-3 часа на Anycubic Photon Mono M5s. 5-10 пръстена в един build = 2-3 часа (принтиращо време е независимо от броя пръстени в обема).
Стъпка 4: Сваляне и измиване
- Свалете принтира от платформата.
- Измийте в IPA 3-5 минути.
- Изсушете с въздух.
Стъпка 5: UV отвърдяване
- 10-15 минути в UV камера (Anycubic wash & cure 2.0 или Form Cure).
- Леярските смоли изискват леко по-кратко отвърдяване от стандартни (за да остане малко мек преди изгаряне).
Стъпка 6: Сваляне на подпорите
Внимателно отрежете подпорите с фини бижутерски клещи. Не оставяйте остатъци, които ще доведат до пепел.
Стъпка 7: Инвестиция (гипсово заливане)
- Поставете смолния модел в гипсова форма с инвестиционна гипсова смес (Plasticast, R&R).
- Вакуумирайте за изтичане на въздушни мехури.
- Оставете 1-2 часа да втвърди.
Стъпка 8: Burnout (изгаряне на смолата)
- Поставете формата в специализирана пещ за изгаряне.
- Програмиран температурен профил:
- 0-2 часа: до 300°C (бавно – да не разпукне гипса)
- 2-4 часа: 300-650°C (главен изгаряне цикъл)
- 4-6 часа: 650-800°C (пълно изгаряне на остатъци)
- 6-8 часа: задръжте при 800°C (стабилизация)
- 8-10 часа: бавно охлаждане до 500°C (готово за леене на метал)
Стъпка 9: Леене на метал
- Вакуумно или центрофужно леене на златен/сребърен сплав в готовата кухина.
- Време на леене: 5-15 минути.
Стъпка 10: Сваляне на гипса и почистване
- Потопете в студена вода (гипсът се разпада).
- Срежете отлятото бижу от леярския канал.
- Почистете с пясъкоструйка, шкуркане, полиране.
- Гнездо за камък: настройте с ръчни инструменти.
- Поставете камък.
Общо време от CAD до готов пръстен: 24-72 часа.
Реални примери от бижутерска практика в България
Пример 1: Поръчков сребърен пръстен с диамант
Клиент: млад бижутер в София, който работи с малък ателие и поръчково производство.
Решение: Anycubic Photon Mono M5s с Siraya Castable. CAD дизайн (2 часа), 3D принтиране (3 часа), инвестиция и изгаряне (12 часа автоматизирано), леене на сребро (1 час), почистване и полиране (2 часа), настройка на камък (30 минути).
Себестойност:
- Смола: €1.50
- Гипс: €2
- Сребро: €25 (5 g × €5/g)
- Диамант: €150-€500 (зависи от размер и качество)
- Труд: €100-€200 (зависи от ставка)
- Общо: €278-€728
Продажна цена в магазин: €600-€1500 в България. Маржова норма: 50-70%.
Пример 2: Серия от 20 идентични годежни пръстени
Клиент: бижутерия „Златно Подкови“ в Пловдив, поръчка за магазинна серия.
Решение: Phrozen Sonic Mighty 8K с Phrozen Wax-like Castable. CAD дизайн (4 часа), 20 пръстена в 2 build-а (4 часа принтиране), инвестиция и изгаряне (12 часа), серийно леене (4 часа), почистване (10 часа).
Себестойност на серия:
- Смола: €15
- Гипс: €20
- Сребро: €500 (20 пръстена × 5 g × €5/g)
- Труд: €600
- Общо: €1135 за 20 пръстена = €56.75 на пръстен.
Продажна цена: €150-€300 на пръстен. Маржова норма: 60-70%.
Пример 3: Платинов пръстен за венчална церемония
Клиент: луксозен бижутер в Бургас, поръчка за платинов пръстен с 0.5 ct диамант.
Решение: Formlabs Form 3+ с Castable Wax 40 (по-висока повторяемост за луксозни клиенти). 1 пръстен в един print = 2.5 часа.
Себестойност:
- Смола: €1.50
- Гипс: €2
- Платина: €450 (10 g × €45/g)
- Диамант 0.5 ct: €1500
- Труд: €300
- Общо: €2253.50
Продажна цена: €4000-€6000. Маржова норма: 40-50%.
Пример 4: Дентална корона от злато
Клиент: дентална лаборатория в София, работеща с УМБАЛ зъболекари.
Решение: Formlabs Form 3+ с Castable Wax 40 (Dental wash & cure). Дигитално сканиране на зъб → CAD дизайн в exocad → 3D принтиране → инвестиция → изгаряне → леене на дентално злато → обработка и полиране.
Себестойност на корона:
- Смола: €0.80
- Гипс: €1
- Дентално злато: €120-€180 (2-3 g × €60/g)
- Труд: €80
- Общо: €202-€262
Цена за пациент: €450-€800 (с маржова норма за лабораторията 40-50% + маржова норма за зъболекаря 30-40%).
Пример 5: Поръчково бижу за корпоративен подарък
Клиент: софийска IT компания, поръчва 30 идентични гравирани бижутерски значки като подарък за служители.
Решение: Anycubic Photon Mono M5s с Anycubic Castable. CAD дизайн с гравиран лого (1 час), 30 значки в 2 build-а (4 часа), инвестиция и изгаряне (12 часа), леене на сребро (3 часа), почистване (8 часа).
Себестойност:
- Смола: €10
- Гипс: €15
- Сребро: €450 (30 значки × 3 g × €5/g)
- Труд: €400
- Общо: €875 за 30 значки = €29.20 на значка.
Корпоративна цена: €50-€80 на значка (включително гравиране и опаковка). Маржова норма: 40-50%.
Често задавани въпроси (FAQ)
Калкулатор за експозиция на Sla с леярска смола – за бижутерия и дентална леярска работа
Изчисли оптималното време за принтиране със смола.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 27 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 27 юни 2026.