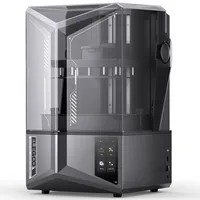
Elegoo Saturn 4 Ultra е голямоформатен mono LCD MSLA принтер, насочен към любители и полупрофесионалисти, които искат 12K резолюция, светкавична скорост и платформа 219×123×220 mm – без компромис с детайла. Tilt-release механизмът намалява силата на отлепяне и позволява по-бързи и по-надеждни принтове спрямо класическите FEP конструкции.
Какво представлява
Saturn 4 Ultra използва монохромен LCD панел с 12K разделителна способност и диагонал около 10 инча, което дава пикселен размер от приблизително 19 µm. Технологията MSLA (Masked Stereolithography Apparatus) засвечва целия слой едновременно, така времето на слой зависи само от настройката на UV експозицията, а не от размера на модела. Tilt-release вместо вертикален pull отделя всеки слой без резки удари върху принта, което е особено важно при смоли с висока вискозитет и при крехки ажурни структури. Принтерът е ориентиран към моделисти за военни игри (wargaming), дентална и бижутерска индустрия и всеки, на когото точността е по-важна от скоростта.
Технически спецификации
| Технология | Mono LCD / MSLA (UV 405 nm) |
|---|---|
| Работен обем | 219 × 123 × 220 mm |
| Резолюция на екрана | 12K (11520 × 6480 px) |
| Размер на LCD | ~10 инча (диагонал) |
| Пикселен размер | ~19 µm (XY) |
| Механизъм на отлепяне | Tilt-release (наклонено отлепяне) |
| Клас / Цена | Hobbyist · ~430 € |
За кого е
- Миниатюри и фигурки (wargaming) – 12K панелът улавя мускулни влакна, нитове и мечове с ширина под 0,1 mm – идеален за Warhammer, DnD и колекционерски фигури (Хоби и настолни игри)
- Дентални модели и хирургични шаблони – голямата платформа позволява принтиране на пълна дъга или на 8–10 единични модела едновременно с клинично приемлива точност (Дентална медицина)
- Бижутерски master-и и восъчни позитиви – Castable wax и castable смоли правят прецизни восъчни позитиви за директно изгаряне и отливане в злато, сребро и платина (Бижутерство и ювелирство)
Подготовка и калибрация
- Нивелирай платформата спрямо FEP: развий фиксиращите болтове на платформата, спусни я до нулева позиция с лист хартия или използвай ръководения от принтера процес, след което затегни болтовете равномерно. Равномерен натиск по цялата площ на платформата гарантира адхезия на първите слоеве и предотвратява скосени или изкривени основи.
- Изпълни експозиционен тест (Cones of Calibration или RERF): принтирай стандартизирана тест матрица с нарастваща UV експозиция и избери нивото, при което конусите са дефинирани, а линиите – без слепване. Оптималното ниво на експозиция при конкретната смола и слой дебелина – без недоекспониране (отпадане на детайли) или преекспониране (загуба на прецизност).
- Провери FEP / nFEP филма: погледни срещу светлина – мъгляви, матови петна или пукнатини означават износен филм. Смени го при > 15 минутно работно натрупване или при видимо повреждане. Чист и прозрачен филм пропуска UV равномерно, което директно влияе на детайлността и адхезията на слоя към самата смола, а не към FEP.
- Контролирай нивото и температурата на смолата: напълни ваната до белязаното ниво MAX, а преди принтиране провери, че смолата е затоплена поне до 20–25 °C (оптимално 25–30 °C) – при нужда използвай нагревател или постав вана в топла вода. Студена или прекалено малко смола причинява неравномерно втвърдяване, слепване към FEP и неуспех в адхезията – особено при ситни части с голям чашкообразен обем.
Чести дефекти и решения
Помощник за експозиция по смола
Избери тип смола за начални стойности на експозицията (типични за mono-LCD машини). Това са СТАРТОВИ стойности – винаги направи експозиционен тест, защото точните секунди зависят от мощността на твоя екран и конкретната смола:
Заключение
Saturn 4 Ultra е сериозен инструмент за всеки, на когото са нужни едновременно голяма платформа и микронна прецизност. 12K панелът и tilt-release механизмът го правят конкурентен в сегмента около 400 €, а широката поддръжка на смоли го отваря към дентална, бижутерска и moделистка употреба. Правилната калибрация на платформата и експозицията са 90% от успеха – инвестирай времето в тях еднократно и ще събираш перфектни принтове.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 30 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 30 юни 2026.