

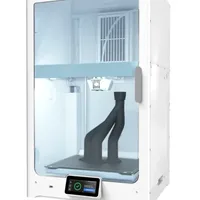
UltiMaker S7 е флагманският двуекструдерен FDM принтер на UltiMaker, проектиран за изискващи производствени и инженерни среди. С работен обем 330×240×300 mm, автоматично нивелиране, гъвкава подгрята платформа и HEPA филтрация, S7 надгражда директно S5 и поставя нов стандарт за надеждност, автоматизация и удобство при първо ниво.
Какво представлява
S7 е наследникът на успешния S5 – UltiMaker са запазили проверената двуглавна Print Core архитектура и просторния работен обем, но са добавили три ключови подобрения: (1) гъвкава магнитна PEI платформа за лесно откачане на принтове без шпатула, (2) вградена HEPA+активен въглен филтрация за работа в офис или образователна среда и (3) оптимизирана автоматична процедура за нивелиране, която съкращава времето за настройка. Машината работи с UltiMaker Cura и поддържа разтворими PVA опори – ключова технология за сложни геометрии без ръчно отчупване. Позиционирана е в индустриалния и просумер сегмент и се среща в R&D отдели, университети и малки производства.
Технически спецификации
| Технология | FDM двуекструдерен (Dual Print Core) |
|---|---|
| Работен обем | 330 × 240 × 300 mm |
| Екструдерна система | Dual Print Core – бърза смяна без инструменти |
| Платформа | Гъвкава магнитна PEI, подгрята до 140°C |
| Филтрация | HEPA + активен въглен |
| Нивелиране | Автоматично активно нивелиране |
| Свързаност | Wi-Fi, Ethernet, UltiMaker Digital Factory |
| Клас / Цена | Индустриален · ~8 500 € |
Приложения и индустрии
- Сложни функционални прототипи с PVA опори – Двуекструдерната система печата водоразтворими PVA опори едновременно с основния материал – след разтваряне в обикновена вода се получават прецизни вътрешни канали и нависнали геометрии без следи от ръчно отчупване. (Продуктов дизайн и инженеринг)
- Производствени приспособления и фикстури – Нylon, ABS и PC позволяват производство на устойчиви на натоварване монтажни шаблони и позиционери директно от CAD файл – бърз и евтин заместител на фрезованите алуминиеви фикстури за малки серии. (Автомобилостроене и производство)
- Малкосерийно производство на крайни части – Прецизно двуглаво принтиране с инженерни полимери (Nylon, PC, CPE) позволява директно производство на функционални крайни части – 1 до 100 броя – без скъп инструментален разход за инжекционно формоване. (Потребителска електроника и аерокосмос)
Производствен процес
- Почисти гъвкавата PEI платформа с изопропилов алкохол (IPA). Обезмаслена повърхност без остатъци гарантира оптимална адхезия на първия слой.
- Стартирай автоматичното активно нивелиране от менюто на принтера. Принтерът картографира топографията на платформата и компенсира неравностите по цялото поле X/Y по време на принтиране.
- Настрой Z-offset за прецизен натиск на първия слой. Първият слой е добре "сплескан" и залепнал без "слонско стъпало" или отлепяне на ъгли.
- Изпълни калибрация на двата Print Core-а (XY офсет) в UltiMaker Cura или от екрана. Двата екструдера са прецизно наредени – критично за качеството на шевовете при двуматериално принтиране и точността на PVA опорите.
- Настрой разхода на материал (flow) за всеки Print Core поотделно чрез Cura. Оптимизиран поток – без структурни празнини от недостатъчна екструзия или блобове от свръхекструзия.
Ключови съображения
Материали и приложения
Избери материал/сплав, който тази машина обработва, за да видиш свойствата му и типичните приложения:
Заключение
UltiMaker S7 е еволюция, а не революция спрямо S5 – но трите конкретни подобрения (гъвкава платформа, HEPA филтрация, оптимизирано нивелиране) правят ежедневната работа значително по-комфортна. Машината е идеална за екипи, които разчитат на PVA опори за сложни геометрии и имат нужда от надежден, нискошумен принтер с одобрена безопасност за офис среда. Ако скоростта е приоритет, CoreXY машини като Bambu X1C предлагат по-бърз работен цикъл; ако приоритетът е прецизно двуматериално принтиране с инженерни полимери в управляема среда – S7 е трудно да бъде победен.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии