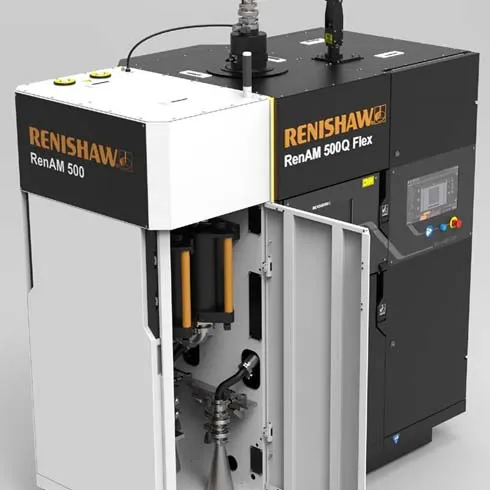
Renishaw RenAM 500 е индустриален метален LPBF (Laser Powder Bed Fusion) принтер, проектиран за производство на висококачествени метални компоненти с изключителна повторяемост. С работен обем 250×250×350 mm, до четири 500 W фибър-лазера и интегрираното решение InfiniAM за мониторинг на процеса в реално време, RenAM 500 е предпочитан избор за аерокосмическото производство, медицинските импланти и прецизната инструментална екипировка.
Какво представлява
RenAM 500 е серия LPBF машини от Renishaw – компания с над 50 години опит в метрологията и прецизното машиностроене. Серията включва модели Q (четири лазера за максимална производителност), S (един лазер за изследвания и малки серии) и Flex (лесна смяна на прах за мулти-материална работа). Ключовото предимство на Renishaw е затворената прахова система – праховете се зареждат, рециклират и изпразват без ръчен контакт, което осигурява безопасна работа и висока повторяемост на праховия слой. Вграденият InfiniAM мониторинг засича аномалии в топилната баня (melt pool) в реално време, позволявайки паралелна валидация на всяка изградена част. Машините от серията RenAM 500 са сертифицирани за употреба в регулирани индустрии, включително AS9100 (аерокосмос) и ISO 13485 (медицини изделия).
Технически спецификации
| Технология | LPBF – Laser Powder Bed Fusion (SLM/DMLS) |
|---|---|
| Работен обем | 250 × 250 × 350 mm |
| Лазерна система | 1–4 × 500 W Yb фибър-лазер (зависи от модела) |
| Мониторинг на процеса | InfiniAM Spectral + InfiniAM Central (melt-pool в реално време) |
| Система за прах | Затворена, с автоматизирано пресяване и рециклиране |
| Инертна атмосфера | Аргон или азот; O₂ < 0.1% |
| Клас / Цена | Индустриален · ~750 000 € |
Приложения и индустрии
- Медицински импланти и дентални протези – производство на персонализирани ортопедични импланти (тазобедрени, гръбначни, черепни) и дентални корони/мостове от Ti6Al4V и CoCr с биосъвместимо покритие и сложни трабекуларни порести структури за остеоинтеграция (Медицина и дентална медицина)
- Аерокосмически структурни компоненти – изграждане на леки конструктивни части с топологична оптимизация от Inconel 718/625 и Ti6Al4V – монтажни скоби, горивни форсунки, топлообменници с вградени канали – под AS9100 контрол на качеството и InfiniAM трасируемост (Аерокосмос и отбрана)
- Прецизна инструментална екипировка с охлаждащи канали – производство на пресформи и инструментална екипировка от марагинг стомана и инструментална стомана с конформни охлаждащи канали, следващи точно профила на формата – съкращава цикъла на инжекционно леене с 20–40% (Леярство и пластмасопреработване)
Производствен процес
- Подготовка: заредете сертифициран прах в затворената система, проверете O₂ ≤ 0.1% и задайте параметрите на изграждане (слой, мощност, скорост на сканиране) в QuantAM. Безопасна, инертна атмосфера с правилни параметри – минимален риск от окисляване или порьозност.
- LPBF изграждане с InfiniAM мониторинг: машината изгражда частта слой по слой; InfiniAM Spectral записва интензитета на топилната баня и засича аномалии (пори, пукнатини) в реално време. Пълна трасируемост на всеки слой; аномалиите се засичат по време на процеса – не след него.
- Термична обработка и отрязване: извадете платформата, поставете в пещ за релаксиране на напреженията (стрес-релиф), след което отрежете частите от платформата чрез EDM или банцигиг. Намалени остатъчни напрежения; частите са готови за последваща механична обработка.
- Финишна обработка и контрол: CNC или EDM довършване на функционални повърхности, HIP (Hot Isostatic Pressing) за критични части, CMM/CT верификация с Renishaw метрология. Части, готови за употреба, с документирани механични свойства и пълна трасируемост до сертификата на праха.
Ключови съображения
Материали и приложения
Избери материал/сплав, който тази машина обработва, за да видиш свойствата му и типичните приложения:
Заключение
RenAM 500 представлява Renishaw в метала – компания, чийто ДНК е прецизността и трасируемостта. Затворената прахова система, InfiniAM мониторингът в реално време и съответствието с AS9100/ISO 13485 правят тази машина предпочитан избор за организации, за които всяка компонента трябва да бъде доказуемо добра – не само добре изглеждаща. За аерокосмоса, медицината и прецизната инструментална екипировка RenAM 500 задава стандарта за контрол на процеса при метален LPBF.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 юли 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 юли 2026.