

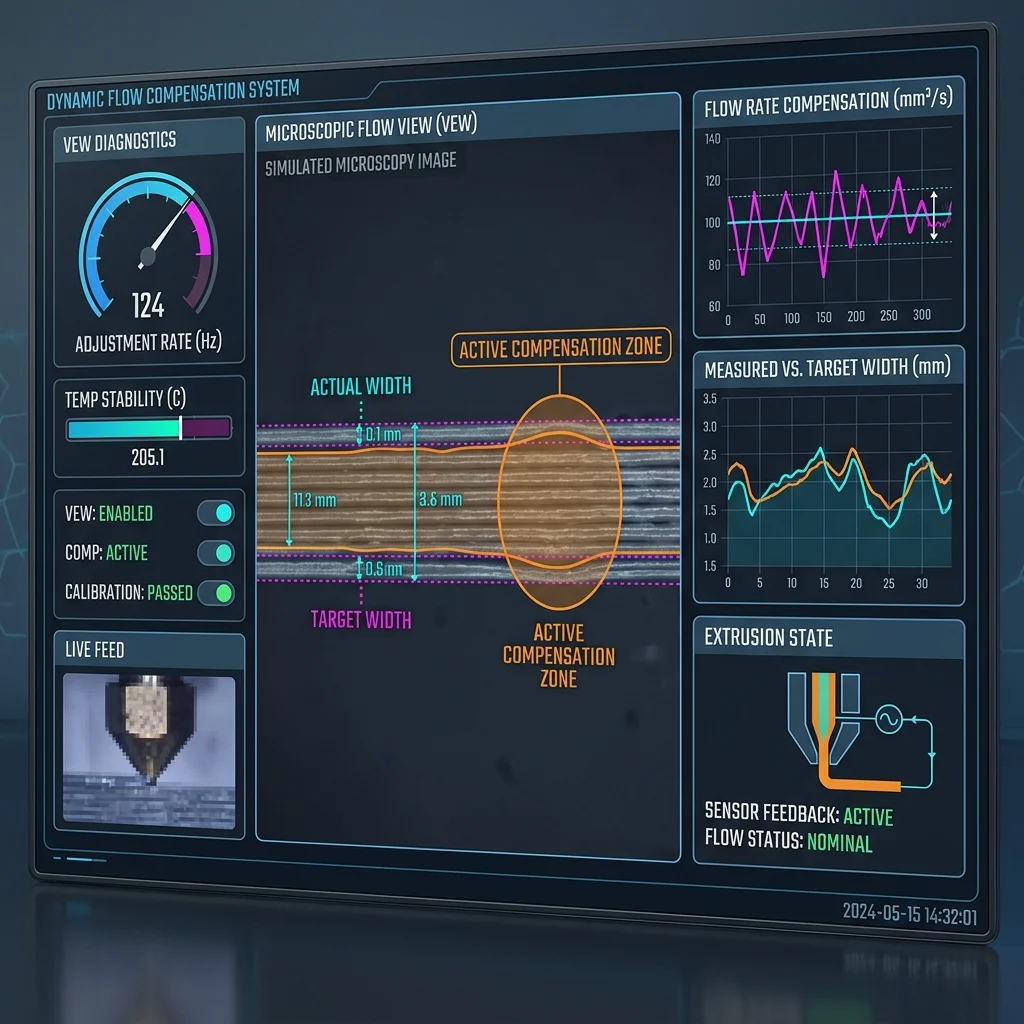
Днес разглеждаме компенсацията на ширината на екструзионната нишка в реално време – технология, която автоматично коригира дебита на екструзия за поддържане на константна ширина на нишката, независимо от скоростта, ъгъла и геометрията. В EduFacturing виждаме това като критична стъпка към „самонастройващия се“ принтер.
Проблемът: Вариация на ширината
При FDM принтиране, ширината на нишката (bead width) зависи от множество фактори:
- Скорост: При висока скорост, натрупването на налягане закъснява → по-тънка нишка.
- Ъгли: При остри завои, дюзата забавя → по-дебела нишка (over-extrusion).
- Ретракция: След ретракция, first extrusion е по-тънка (under-extrusion).
- Температурна вариация: ±2°C промяна в hotend-а → ±5–10% промяна във вискозитета.
Интерактивен избор на филамент
Отговори на 3 бързи въпроса и намери оптималния материал за твоя проект.
1. Какви са механичните изисквания към детайла?
2. При каква температура ще работи детайлът?
3. Има ли специфични изисквания за средата?
Нашата препоръка:
PLA филамент
Идеален за лесно принтиране, визуализация на модели и декоративни цели.
Подходи за компенсация
1. Pressure Advance (Klipper)
Софтуерна предкомпенсация на хидравличното забавяне:
- При ускорение → увеличава E-feed.
- При забавяне → намалява E-feed.
- Ефект: Постоянна ширина при промяна на скоростта.
2. Closed-Loop Flow Control
Сензор (оптичен или лазерен) измерва ширината на нишката в реално време:
- Feedback: Сравнява измерената с целевата ширина.
- Correction: Коригира E-стъпки или скорост за компенсация.
- Реализация: Изследователски проекти (не масово комерсиални).
3. Predictive Flow Compensation
ML модел предсказва необходимата корекция на дебита:
- Input: G-code (скорост, ъгъл, retraction history, температура).
- Output: Flow rate multiplier за всеки сегмент.
- Предимство: Не изисква допълнителен сензор.
Предимства и недостатъци
Предимства:
- Подобрена размерна точност: Постоянна ширина → по-прецизни детайли.
- По-добър визуален вид: Равномерни нишки без вариации.
- Подобрена якост: Константна нишка → по-добра междуслойна адхезия.
Недостатъци:
- Сложност: Closed-loop изисква допълнителен сензор.
- Калибрация: Pressure Advance изисква прецизна настройка.
- Compute: Real-time ML корекция изисква processing power.
FAQ
Калкулатор за Компенсация на ширината на екструзионната нишка в реално време
Интерактивен калкулатор за оптимизация.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии