

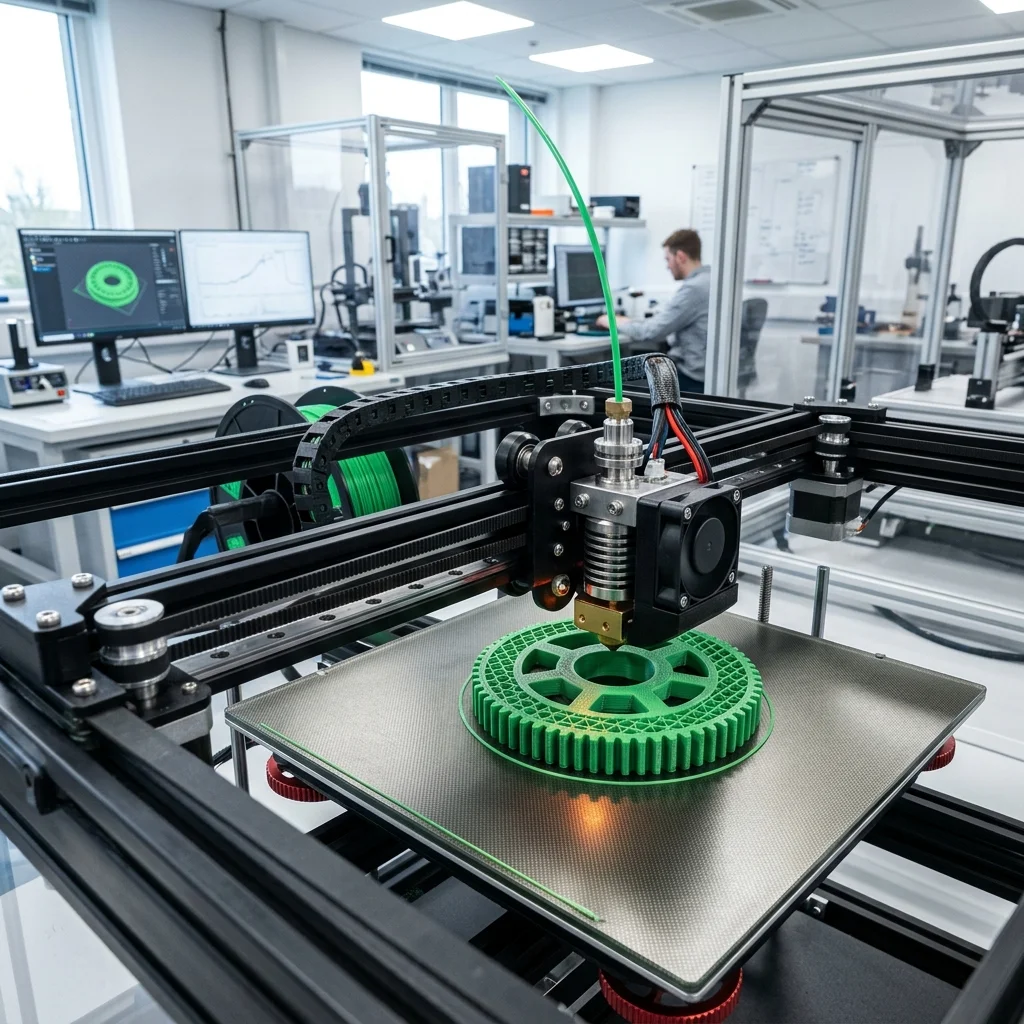
В света на адитивното производство, вечният конфликт винаги е бил между времето за изработка и прецизността на детайла. Всеки мейкър иска частите му да са готови „вчера“, но същевременно очаква перфектни повърхности без артефакти като ringing или ghosting. Истината е, че този баланс не се крие просто в плъзгача за скорост на вашия слайсър, а в дълбокото разбиране на физиката на машината.
За да отключите пълния потенциал на вашия 3D принтер, трябва да мислите отвъд базовите настройки. Необходима е хармония между механичната коравина на рамката, интелигентността на фърмуера и термодинамиката на екструдера. Нека разглобим този процес на съставните му части и да видим как съвременните технологии трансформират правилата на играта.
Физика на движението: Инерция, маса и вибрации
В основата на проблема със скоростта стои класическата механика. Когато принтиращата глава (hotend) се движи с висока скорост и внезапно трябва да смени посоката си при остър ъгъл, нейната маса генерира кинетична енергия, която трябва да бъде абсорбирана от рамката. Ако системата не е достатъчно корава, тази енергия се трансформира във вибрации. Резултатът? Артефакти като „ringing“ (ехо) по повърхността на детайла.
Затова кинематиката на принтера е критична. Системи като CoreXY или Delta превъзхождат класическите Cartesian (Bed-slinger) дизайни при високи скорости, защото минимизират движещата се маса (леки принтиращи глави и неподвижен по ос X/Y работен плот). Инвестицията в по-здрави линейни направляващи и правилното обтягане на ремъците са първите стъпки към опитомяването на инерцията.
Магията на фърмуера: Acceleration, Jerk и Input Shaping
Скоростта сама по себе си не е толкова опасна, колкото ускорението (Acceleration) и внезапната промяна на вектора (Jerk / Junction Deviation). Високото ускорение намалява времето за принтиране драстично, но натоварва механиката. Тук на сцената излизат съвременните фърмуери като Klipper и Marlin 2.1+.
Най-важната функция днес е Input Shaping (компенсация на резонанса). Чрез използване на акселерометри (като ADXL345), фърмуерът „изслушва“ собствените резонансни честоти на принтера и модифицира G-code командите в реално време, за да ги неутрализира. Това позволява на машини да работят с ускорения от 10,000 mm/s² и нагоре, запазвайки кристално чисто качество на стените, елиминирайки нуждата от компромис.
Обемен поток и динамика на екструдирането (Volumetric Flow)
Механиката може да е бърза, но може ли пластмасата да се стопи навреме? При високи скорости, лимитът често се превръща във Volumetric Flow Rate (обемният поток на хотенда), измерен в mm³/s. Ако принтерът се движи по-бързо, отколкото нагревателят може да стопи филамента, ще получите under-extrusion (недоекструдиране) и слаба адхезия между слоевете.
За да компенсирате, трябва да използвате High-Flow хотенди с по-дълги зони на топене или по-големи дюзи (напр. 0.6mm CHT дюзи). Освен това, функцията Linear Advance (или Pressure Advance в Klipper) е абсолютно задължителна. Тя компенсира закъснението на налягането в Боудън или Дайрект екструдера, гарантирайки, че при рязко ускорение или спиране, количеството подадена пластмаса остава константно. Без нея, бързите ъгли се превръщат в деформирани петна.
Слайсър стратегии за модерния мейкър
Оптимизацията завършва в слайсъра. Умното принтиране не означава просто увеличаване на скоростта глобално. Най-добрият подход е диференцирането: външните периметри (Outer Walls) трябва да се принтират по-бавно (напр. 60-80 mm/s), за да се гарантира перфектен повърхностен финиш.
За сметка на това, вътрешните периметри, инфилът (Infill) и движенията на празен ход (Travel moves) могат да бъдат ускорени до максимума на машината. Използването на адаптивни височини на слоя (Adaptive Layer Height) също помага – дебели слоеве за правите, бързи секции и фини слоеве за сложните криви. Чрез тези интелигентни слайсър тактики получавате най-доброто от двата свята: структурна здравина, впечатляваща естетика и оптимално време.
Заключение
Балансът между скорост и качество вече не е компромис между двете крайности, а инженерен пъзел. С правилната комбинация от корава механика, интелигентен фърмуер с Input Shaping, мощен хотенд и стратегическо слайсване, можете да пречупите традиционните ограничения. Бъдещето на 3D принтирането не е просто по-бързо – то е по-умно.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии