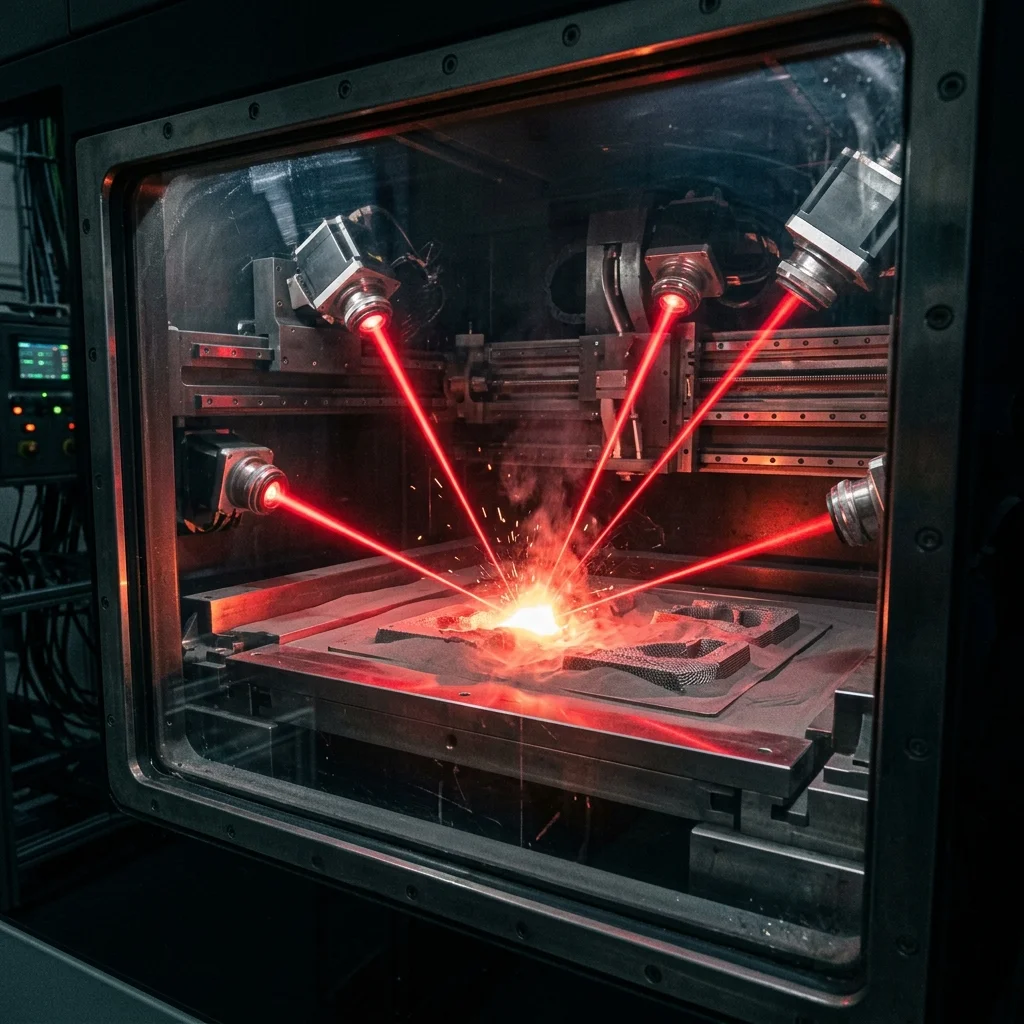
Днес влизаме в сърцето на индустриалното метално 3D принтиране – мулти-лазерните PBF-LB (Powder Bed Fusion – Laser Beam) системи. Преди няколко години машините с един лазер бяха стандартът. Сега EOS, SLM Solutions (Nikon), TRUMPF и Renishaw предлагат системи с 4, 8, дори 12 лазера, работещи едновременно върху една праховологова платформа. Защо? Защото единственият начин да направиш PBF рентабилен за серийно производство е да увеличиш производителността драстично, без да жертваш качеството.
Физиката на мулти-лазерното сканиране
Проблемът с единичния лазер
При PBF с един лазер (обикновено 200–500W Yb-fiber при 1070 nm), лазерът трябва да сканира цялата площ на напречното сечение за всеки слой. При голям билд обем (400×400 mm) и слой от 40 μm, времето на сканиране на един слой може да надхвърли 30–60 минути.
Решението: Паралелизъм
Мулти-лазерните системи разделят билд полето на зони (или използват overlap стратегии), където всеки лазер обработва собствен сегмент. При 4 лазера, времето за слой пада ~4×. При 8 лазера – ~8×.
| Брой лазери | Производителност (cm³/час) | Типичен представител |
|---|---|---|
| 1 × 400W | 15 – 25 | EOS M 290 |
| 4 × 400W | 60 – 100 | EOS M 400-4, SLM 500 |
| 4 × 700W | 80 – 130 | TRUMPF TruPrint 5000 |
| 8 × 700W | 140 – 200 | SLM 800 (Nikon SLM) |
| 12 × 1000W | 200 – 350 | SLM NXG XII 600 |
Интерактивен избор на филамент
Отговори на 3 бързи въпроса и намери оптималния материал за твоя проект.
1. Какви са механичните изисквания към детайла?
2. При каква температура ще работи детайлът?
3. Има ли специфични изисквания за средата?
Нашата препоръка:
PLA филамент
Идеален за лесно принтиране, визуализация на модели и декоративни цели.
Предизвикателства при мулти-лазерни системи
1. Stitching (Зоново свързване)
Когато два лазера обработват съседни зони, в границата между тях (overlap zone) се образува зона на свързване (stitch zone). Ако лазерните параметри не са прецизно калибрирани, тази зона може да има различна микроструктура, порьозност или остатъчни напрежения.
2. Газов поток (Gas Flow Management)
Шлировият газ (argon/nitrogen) трябва да отведе металните изпарения и спатери (spatter) от лазерната зона. При 8–12 лазера, генериращи спатер едновременно, газовият поток трябва да е значително по-мощен и прецизно насочен, за да не замъглява оптиката на съседните лазери.
3. Термично управление
Множеството лазери генерират значително повече топлина в билд камерата. Предварителното загряване на платформата (до 200–500°C за определени суперсплави) трябва да бъде хомогенно, а охлаждащата система – значително по-мощна.
Материали и приложения
| Материал | Типични лазерни параметри | Приложения |
|---|---|---|
| Ti-6Al-4V | 4× 400W, слой 60 μm | Авиационни скоби, медицински импланти |
| Inconel 718 | 4× 700W, слой 40 μm | Турбинни лопатки, ракетни инжектори |
| AlSi10Mg | 8× 400W, слой 30 μm | Автомобилни структурни компоненти |
| 316L Stainless | 4× 400W, слой 50 μm | Медицински инструменти, фланци |
| Maraging Steel | 4× 400W, слой 40 μm | Формовъчни инструменти |
Предимства и недостатъци
Предимства:
- Драстично увеличена производителност: 4–12× по-бързо от единичен лазер.
- По-голям билд обем: Машини като NXG XII 600 достигат 600×600×600 mm.
- Серийно производство: Прави PBF рентабилен за серии от 100–10 000 бр.
- Без жертване на качеството: При правилна калибрация, качеството е идентично с единичен лазер.
Недостатъци:
- Екстремна цена: NXG XII 600 струва > €2 000 000.
- Сложна калибрация: Всеки лазер изисква индивидуална калибрация + stitch zone оптимизация.
- По-висок разход на инертен газ: Повишен gas flow за управление на спатер.
- Необходимост от специализиран персонал: Операторите трябва да разбират мулти-лазерната физика.
FAQ
Интерактивен Анализатор за Мулти-лазерни pbf системи: 4–12 лазера за серийно метално производство
Избери профил за да видиш детайлен анализ.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 27 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 27 юни 2026.