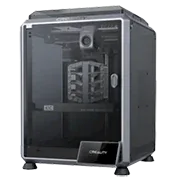
Creality K1C е затворен CoreXY FDM принтер от prosumer клас, построен специално около въглеродните и абразивни материали. Буквата „C” означава Carbon – машината излиза от завода с фабрично втвърдена дюза и затворена камера, готова за CF-Nylon, PET-CF и PC без никакъв допълнителен ъпгрейд. С работен обем 220×220×250 mm и скорости до 600 mm/s, K1C се позиционира като достъпен влизачен порт в инженерното 3D принтиране.
Какво представлява
K1C е оптимизираната за въглеродни материали версия на флагмана K1 на Creality. „C” в названието не е маркетинг – принтерът излиза от завода с втвърдена дюза от стомана, способна да обработва абразивни CFR нишки без износване. Затворената камера поддържа равномерна висока температура, което е задължително условие за ABS, ASA, PC и по-взискателните нейлони. Вградената AI камера наблюдава печата и сигнализира при видими дефекти. Машината работи на Klipper прошивка и поддържа Input Shaper и Pressure Advance, а ако търсите скорост – 600 mm/s са реална граница при PLA. К1C е насочена към изобретатели, малки производства и педагози, които искат директно да принтират функционални части от инженерни материали, без предварителна смяна на дюзи или добавяне на корпус.
Технически спецификации
| Технология | FDM (CoreXY, затворена камера) |
|---|---|
| Работен обем | 220 × 220 × 250 mm |
| Максимална скорост | до 600 mm/s |
| Дюза | фабрично втвърдена стомана (Carbon-ready) |
| Калибрация | автоматична – нивелиране, Input Shaper, AI камера |
| Многоматериалност | единична дюза (без AMS) |
| Клас / Цена | Prosumer · ~599 € |
За кого е
- Автомобилни приспособления и фикстури – производство на здрави фикстури и шаблони, способни да издържат на значителни механични натоварвания, използвайки CF-Nylon директно от фабричната дюза (Автомобилостроене)
- Бързо прототипиране – бързо производство на функционални прототипи за проверка на форма, сглобка и ергономия при скорости до 600 mm/s (Продуктов дизайн)
- Кутии за електроника по поръчка – малкосерийно производство на специализирани електронни корпуси с висока прецизност и издръжливост от ASA или PC в затворената камера (Потребителска електроника)
Калибрация стъпка по стъпка
- Почисти работната платформа обстойно с изопропилов алкохол (IPA). Чиста повърхност без мазнини осигурява оптимална адхезия на първия слой.
- Изпълни автоматичното нивелиране на леглото и фино настрой Z-offset разстоянието. Перфектно наситен първи слой – без „слонско стъпало” и без недостатъчно залепване.
- Калибрирай E-steps на екструдера с команда M92 и коригирай flow rate в слайсера. Точна екструзия на материала – без недоекструзия и без свръхекструзия.
Чести дефекти и решения
Препоръчани настройки по материал
Избери материал, за да видиш препоръчаните температури (емпирични диапазони от 561 OrcaSlicer/Bambu профила) плюс конкретни съвети за тази машина:
Заключение
K1C е рядкото изключение в prosumer сегмента – принтер, който излиза от завода готов за въглеродни и инженерни материали, без нужда от ъпгрейд на дюзата или добавяне на корпус. Затворената камера, фабрично втвърдената дюза и Klipper прошивката с Input Shaper го правят практически инструмент за функционални части, а не само за визуални прототипи. За цената от около 599 € K1C предлага рядко съотношение между достъпност и инженерна готовност.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 30 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 30 юни 2026.