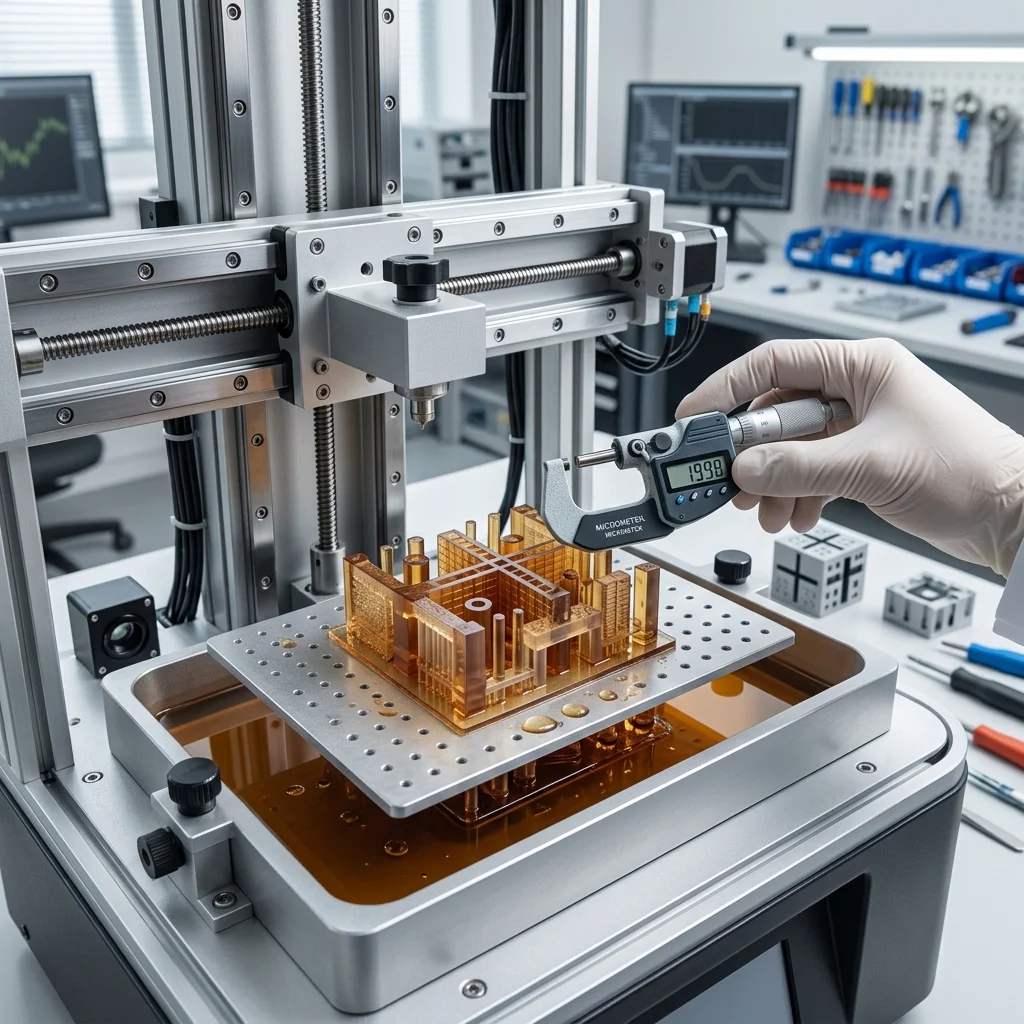
В света на EduFacturing, преходът от функционални прототипи към безупречни, готови за производство детайли от смола изисква много повече от просто натискане на бутона за старт. VAT полимеризацията – независимо дали е SLA, DLP или LCD – оперира въз основа на деликатен баланс между фотохимия, флуидна динамика и механична прецизност. Дори оптичните системи от най-висок клас могат да дадат лоши резултати, ако работните параметри са неправилно конфигурирани.
Истинското майсторство при работата със смолен 3D принтер далеч надхвърля фабричните настройки. То изисква разбиране на това как UV фотоните взаимодействат с фотоинициаторите, как силите на отлепване (peel forces) натоварват новосформирания слой и как микроскопичните движения на смолата могат да причинят проблеми с точността, известни като 'blooming' (размазване). В това изчерпателно ръководство ще разгледаме критичните стъпки за калибриране, които превръщат вашия принтер от обикновена машина във високопрецизен производствен инструмент.
Основата: Абсолютна нула на Z-оста и адхезия към работната плоча
Успехът на всеки принтиране със смола се решава в първите няколко микрометра. Идеално нивелираната работна плоча (build plate) осигурява равномерно разпределение на светлината и консистентна адхезия в целия работен обем. При нивелирането целта не е просто плочата да е успоредна на LCD екрана, а да се установи истинска Z-нула, която отчита дебелината на вашето FEP или ACF фолио. За първоначалните слоеве (burn-in layers) обикновено са необходими времена за експозиция от 5 до 8 пъти по-дълги от нормалните, за да се преодолеят първоначалните сили на отлепване. Прекомерната експозиция на дъното обаче води до 'слонски крак' – сериозно размерно разширение в основата на моделите. Използването на преходни слоеве (transition layers) в слайсъра плавно намалява експозицията от началната до стандартната фаза, минимизирайки вътрешното напрежение.
Фотохимична прецизност: Калибриране на експозицията за нормалните слоеве
Времето за експозиция е сърцето на вашия смолен принтер. То определя скоростта на фотополимеризацията. Недостатъчната експозиция води до структурна слабост, деламинация и загуба на поддържащите структури. Прекомерната експозиция причинява разсейване на UV светлината, което удебелява фините детайли, затваря малки отвори и 'раздува' детайла. За да откриете точната стойност до милисекунда, използвайте специализирани калибрационни модели. Матрицата XP2 (Validation Matrix) е отлична за бърза оценка на баланса между позитивни и негативни пространства (щифтове и отвори). За функционална здравина, особено при принтиране на предварително съпорнати модели, тестът 'Cones of Calibration' предоставя ясен индикатор (pass/fail), който гарантира, че смолата е достатъчно полимеризирана, за да издържи напрежението при отлепване, без да се жертват микродетайлите.
Управление на силите на отлепване (Peel Forces): Скорост, височина и време за почивка
Всеки път, когато даден слой се полимеризира, той химически се свързва с FEP фолиото. Механичното издигане трябва внимателно да отлепи модела от фолиото, без да го откъсне от поддържащите структури. Това се управлява от вашата скорост и височина на повдигане. За големи напречни сечения стратегията за двуетапно управление на движението (TSMC – Two-Stage Motion Control) е оптимална. Започнете с бавна начална скорост на повдигане (напр. 40-50 мм/мин) за първите 2-3 мм, за да нарушите внимателно вакуума и да преодолеете силата на отлепване, последвано от по-висока скорост за остатъка от движението. Също толкова критично е и 'времето за почивка' (Rest Time / Light-Off Delay). Вискозните смоли се нуждаят от време да се стекат обратно под работната плоча и да се успокоят, преди UV светлината да се включи. Без достатъчно време за почивка, смолата се експонира, докато все още е в движение, което причинява 'blooming' – замъглена повърхност, която разрушава точността на размерите.
Точност на размерите: Компенсация на свиването и пост-обработка
За разлика от FDM технологията, принтирането със смола е екзотермична химична реакция, която включва обемно свиване. Повечето стандартни фотополимерни смоли се свиват с 1% до 3% по време на процеса на полимеризация, както в принтера, така и в камерата за окончателно изпичане. За да постигнете инженерни допуски, принтирайте обекти за калибриране на размерите и ги измерете с дигитален шублер. Използвайте компенсацията на мащаба във вашия слайсър (X/Y/Z Shrinkage adjustment), за да неутрализирате обемното намаляване. Освен това, помнете, че крайните размери се фиксират едва след щателно измиване (за премахване на неполимеризираната смола по повърхността) и равномерно допълнително изпичане (post-curing) под специализиран UV източник. Неравномерното изпичане ще доведе до изкривяване (warping) с течение на времето.
Факторът околна среда: Температура и вискозитет на смолата
Фотохимичните реакции са силно зависими от температурата. Идеалният работен диапазон за повечето инженерни и стандартни смоли е между 25°C и 30°C. Студената смола става силно вискозна, което възпрепятства флуидната динамика по време на цикъла на повдигане и драстично увеличава силите на отлепване, което често води до деламинация по средата на принтирането. Освен това, ниските температури инхибират фотоинициаторите, което означава, че смолата изисква значително по-дълги времена на експозиция, за да достигне същата степен на полимеризация. Интегрирането на нагревател в камерата или нагревателна лента за ваната стабилизира процеса, гарантирайки, че вашите перфектно калибрирани времена на експозиция остават валидни независимо от условията в работилницата.
Заключение
Калибрирането на VAT полимеризационен 3D принтер е систематичен процес на изолиране и тестване на променливи. Чрез овладяване на взаимодействието между времето за експозиция, механичната динамика на повдигане и контрола на околната среда, вие отключвате истинския потенциал на вашия хардуер. Независимо дали принтирате сложни дентални модели, високоякостни инженерни скоби или детайлни артистични миниатюри, строгият протокол за калибриране е най-добрият мост между дигиталната концепция и безупречната физическа реалност. Добре дошли в ерата на прецизността на EduFacturing.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 15 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 15 юни 2026.