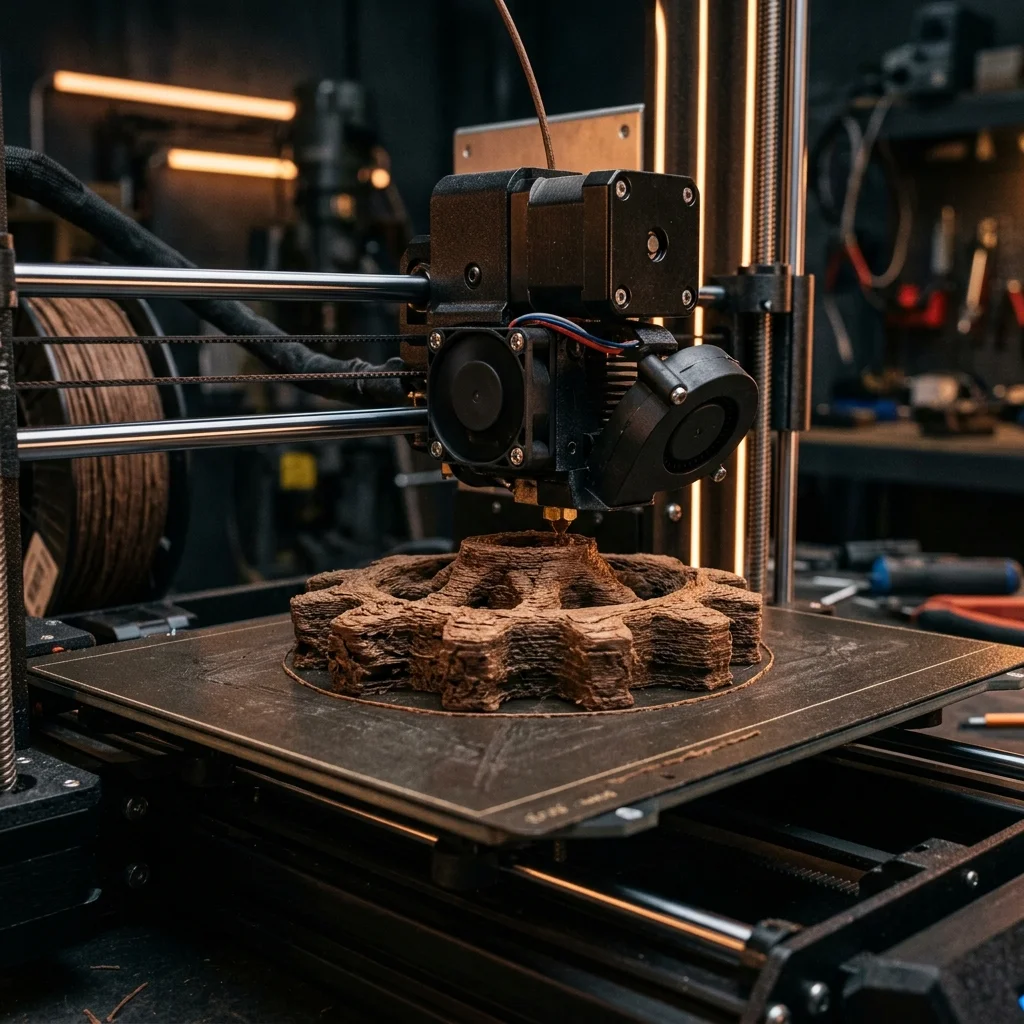
3D принтирането със специални композитни нишки (съдържащи дървесни или метални частици) разширява възможностите на FDM технологията отвъд стандартните пластмаси. Тези материали предлагат уникална естетика, тегло и текстура, позволявайки създаването на детайли, които визуално и на допир наподобяват истинско дърво, мед, бронз или стомана. За да се постигнат качествени резултати обаче, процесът изисква специфична подготовка на хардуера и прецизно настройване на параметрите за принтиране.
Какво представляват металните и дървените нишки?
Композитните нишки за FDM се състоят от базов полимер (най-често PLA) смесен с фини прахови частици от съответния материал. При дървесните нишки това е фина дървесна пудра или корк, докато при металните се използват частици от мед, бронз, месинг или неръждаема стомана.
Процентното съдържание на тези добавки може да достигне до 80% (особено при тежките метални композити), което коренно променя поведението на материала при топене и екструзия. Крайните детайли не притежават структурната здравина на чистия метал или дърво, но предлагат автентичен външен вид и могат да се обработват с традиционни техники (шкуркане, полиране, байцване).
Основни изисквания към хардуера
Принтирането с композитни материали налага някои задължителни модификации по 3D принтера, за да се избегнат повреди и запушвания:
1. Устойчива на абразия дюза (Hardened Steel / Ruby) Металните и дървесните частици са изключително абразивни. Стандартната месингова дюза ще се износи и разшири само след няколкостотин грама материал. Препоръчва се използването на дюзи от закалена стомана, рубин или волфрамов карбид.
2. По-голям диаметър на дюзата За да се предотврати задръстване от едрите частици в нишката, абсолютният минимум за дюза е 0.4 mm, но най-оптимални резултати се постигат с 0.6 mm или 0.8 mm дюзи.
3. Директен екструдер (Direct Drive) Тъй като тези нишки често са по-крехки (чупливи) от стандартния PLA, екструдерът с директно задвижване осигурява много по-надеждно подаване в сравнение с Bowden системите.
Препоръчани 3D принтери
Не всеки принтер е готов за принтиране с абразивни материали ‘out-of-the-box’. Ето водещите модели, които се справят отлично:
1. Bambu Lab X1-Carbon Този модел идва стандартно с екструдер и дюза от закалена стомана, което го прави готов за принтиране с абразивни материали веднага след разопаковане. Затворената камера и сензорите за поток осигуряват безпроблемен процес.
2. Prusa Research Prusa i3 MK4 Благодарение на прецизния си Nextruder, MK4 подава дори крехките дървесни нишки без проблем. Изключително важно е обаче фабричната месингова дюза да бъде заменена с ObXidian или друга устойчива дюза.
3. UltiMaker S7 Професионална система, която използва специален CC (Print Core CC) за абразивни материали. Предлага перфектна повторяемост и надеждност за индустриални потребители.
Препоръчани марки материали
Изборът на качествен композит е критичен. Нискокачествените нишки често имат непостоянно съдържание на частици, което води до запушвания.
1. ColorFabb Пионери в композитните материали. Техните Woodfill (с фини дървесни частици) и Copperfill/Bronzefill (с изключително високо съдържание на метал) са индустриален стандарт за артистични приложения.
2. Fillamentum Серията Timberfill предлага феноменално разнообразие от дървесни нюанси (Light Wood, Rosewood, Champagne), които миришат на истинско дърво по време на принтиране и реагират отлично на байц.
Специфики при принтирането и постобработката
Настройките за принтиране са различни от тези за стандартен PLA. При дървесните нишки, промяната на температурата на хотенда с няколко градуса може да промени цвета на детайла (по-висока температура = по-тъмен цвят), което позволява симулация на дървесни фладери (wood grain).
Постобработката е фазата, в която магията се случва. Дървесните детайли трябва да се изшкурят леко, за да се разкрият частиците, след което могат да се лакират. При металните нишки, първоначалният принт изглежда матов и подобен на глина. Едва след агресивно шлайфане и полиране с метална вата (steel wool) или в ротационна полираща машина (rock tumbler), детайлът придобива блясъка и студенината на истински метал.
Често задавани въпроси (FAQ)
Калкулатор за Fdm 3d принтиране с метални и дървени нишки – пълно ръководство
Интерактивен калкулатор за оптимизация.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 27 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 27 юни 2026.