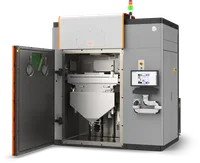
3D Systems DMP Flex 350 е индустриална машина за директно метално принтиране (DMP/LPBF), проектирана за производство на плътни, висококачествени метални части от реактивни сплави като титан и кобалт-хром. Вакуумната камера с инертна атмосфера осигурява съдържание на кислород под 25 ppm – критично условие за нулева порьозност при аерокосмически и медицински компоненти.
Какво представлява
DMP Flex 350 използва технологията Direct Metal Printing – 3D Systems-овото наименование за Laser Powder Bed Fusion (LPBF). 500 W влакнест лазер последователно стопява слоеве метален прах върху платформа с размери 275×275×420 mm. Ключовата разлика спрямо конкурентите е вакуумната камера: преди всяко изграждане камерата се вакуумира и се запълва с аргон, поддържайки O₂ < 25 ppm. Това прави машината особено подходяща за реактивни метали (Ti, CoCr), при които дори следи от кислород причиняват окисляване и влошаване на механичните свойства. Допълнително предимство е сменяемата платформа (Removable Print Module – RPM): платформата с готовия блок може да се извади и прехвърли директно в пещ за термична обработка, без да се докосва частта. Машината е насочена към аерокосмически производители, медицински и дентални OEM-и и компании в полупроводниковата индустрия.
Технически спецификации
| Технология | DMP / LPBF (Laser Powder Bed Fusion) |
|---|---|
| Работен обем | 275 × 275 × 420 mm |
| Лазерна мощност | 500 W влакнест лазер |
| Атмосфера на камерата | Вакуум + аргон, O₂ < 25 ppm |
| Платформа | Сменяем модул (RPM – Removable Print Module) |
| Клас / Цена | Индустриален · ~700 000 € |
Приложения и индустрии
- Аерокосмически компоненти от титан – Структурни носещи части, скоби и топлообменници от Ti6Al4V с ниска порьозност (> 99.9% плътност), отговарящи на изискванията на AS9100 и DO-160. (Аерокосмос и отбрана)
- Медицински импланти и дентални протези – Персонализирани ортопедични импланти, дентални корони и мостове от CoCr и Ti6Al4V с остеоинтегративна порьоза решетъчна структура (lattice), съответстващи на ISO 13485. (Медицина и дентална индустрия)
- Прецизни индустриални и полупроводникови инструменти – Дюзи, конформни охлаждащи канали и тестови приспособления от неръждаема стомана 17-4PH и Inconel 718 за полупроводникови машини и инжекционни матрици. (Полупроводникова и прецизна механика)
Производствен процес
- Подготовка на прахова пълнителна система и инспекция на прах (морфология, влага, гранулометрия). Прахът отговаря на изискванията на OEM-спецификацията – правилна сферичност и липса на агломерати.
- Зареди сменяемата платформа (RPM), затвори камерата и стартирай цикъла вакуум → аргон (O₂ < 25 ppm). Нискокислородна инертна атмосфера е потвърдена от вградения O₂ сензор – реактивните метали могат да се изграждат без риск от окисляване.
- Изпълни DMP изграждането по валидирани лазерни параметри (мощност, скорост, хач, дебелина на слой) за избрания материал. Консолидирани слоеве с минимална порьозност, стабилна плавилна баня и контролирани остатъчни напрежения.
- Извади RPM модула, прехвърли в пещ и извърши термична обработка (HIP и/или нормализиране) за снемане на остатъчни напрежения. Снети остатъчни напрежения и хомогенизирана микроструктура – части готови за разделяне от платформата.
- Отрежи части от платформата (EDM или банциг), почисти праха и извърши финишна обработка (CNC, полиране, пясъкоструене). Части с финални размерни допуски и повърхностна грапавост, готови за NDT инспекция и доставка.
Ключови съображения
Материали и приложения
Избери материал/сплав, който тази машина обработва, за да видиш свойствата му и типичните приложения:
Заключение
DMP Flex 350 поставя летвата за качество при индустриалния метален AM: вакуумната камера и сменяемата платформа го правят предпочитан избор навсякъде, където нискокислородната атмосфера и верификацията на микроструктурата са сертификационно изискване. За аерокосмически структури от титан, медицински импланти с остеоинтегративни решетки и полупроводникови инструменти, изискващи нулева толерантност към включвания, машината предлага доказан производствен маршрут от прах до сертифицирана метална част.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 юли 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 юли 2026.