

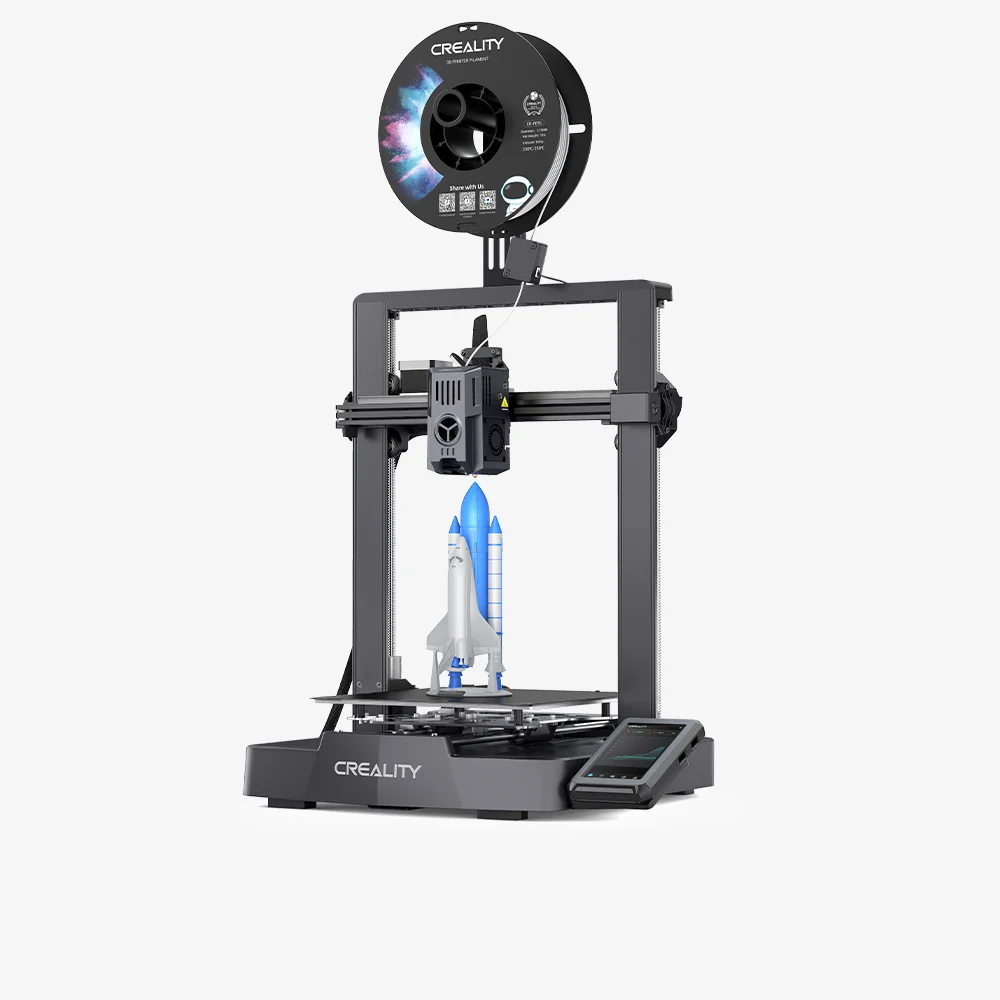
Creality Ender-3 V3 KE е бюджетен open-frame CoreXZ FDM принтер, който донесе Klipper и скорости до 500 mm/s под 300 евро. С работен обем 220×220×240 mm, автоматично нивелиране и Input Shaper наготово, V3 KE е естественият избор за начинаещи и ентусиасти, които искат да принтират бързо – без да харчат много.
Какво представлява
Ender-3 V3 KE е петото поколение на най-продавания домашен принтер в света, но с изцяло ново движение: CoreXZ кинематика, при която принтиращата глава се движи едновременно по X и Z с два независими двигателя. Резултатът е по-малко движеща се маса, по-малко вибрации и практически постижими 300–500 mm/s. Машината работи на Klipper – отворената прошивка, използвана от професионалните машини – и включва автоматично нивелиране с 25-точкова мрежа и готова компенсация на резонанса (Input Shaper). Open-frame конструкцията прави работата с PLA и PETG лесна, но ограничава достъпа до материали, чувствителни към въздушни течения. Без затворена камера, без камера за наблюдение, без многоматериална система – V3 KE е инструмент за едноматериално бързо принтиране на изключително достъпна цена.
Технически спецификации
| Технология | FDM (CoreXZ, open-frame) |
|---|---|
| Работен обем | 220 × 220 × 240 mm |
| Максимална скорост | до 500 mm/s |
| Прошивка | Klipper (с Creality OS интерфейс) |
| Нивелиране | автоматично – CR Touch, 25-точкова мрежа |
| Компенсация на резонанса | Input Shaper (включен) |
| Клас / Цена | Бюджетен · ~280 € |
За кого е
- Бързо прототипиране – Принтиране на ранни дизайн модели за проверка на форма, сглобка и ергономия, използвайки скоростта до 500 mm/s за кратки цикли. (Инженеринг и продуктов дизайн)
- Образователни проекти – Създаване на физически модели на абстрактни концепции за ученици и въведение в основите на адитивното производство с достъпна машина. (Образование и STEM)
- Функционални части в малки серии – Производство на персонализирани шаблони, скоби и резервни елементи в малки партиди (1–100 броя) от PLA или PETG. (Производство)
- Хоби и творчески модели – Принтиране на косплей реквизит, настолни миниатюри и персонализирани домашни решения с PLA или гъвкав TPU. (Забавление и хоби)
Калибрация стъпка по стъпка
- Почисти PEI платформата с изопропилов алкохол (IPA). Чиста повърхност без масла и прах – максимална адхезия на първия слой.
- Стартирай автоматичното нивелиране (Auto-level) от менюто на принтера. Принтерът изгражда прецизна топографска мрежа от 25 точки за автоматична компенсация на неравностите.
- Настрой фино Z-offset по време на принтиране на първия слой. Екструдираният материал е правилно натиснат към леглото – без делинация (offset твърде висок) и без слонско стъпало (offset твърде нисък).
- Калибрирай стъпките на екструдера (E-steps) с командата M92 и коригирай flow rate в слайсера. Принтерът екструдира точно командирания обем материал – без свръхекструзия (блобове) и недоекструзия (празнини).
- Провери калибрацията на Input Shaper през Klipper или опъни ремъците ако има ghosting. Механичните резонанси са компенсирани – ghosting и ringing артефакти са елиминирани при висока скорост.
Чести дефекти и решения
Препоръчани настройки по материал
Избери материал, за да видиш препоръчаните температури (емпирични диапазони от 561 OrcaSlicer/Bambu профила) плюс конкретни съвети за тази машина:
Заключение
Ender-3 V3 KE доказва, че бюджетният принтер може да принтира бързо и надеждно. Klipper, Input Shaper и автоматичното нивелиране наготово го правят по-лесен за настройка от предшествениците му, а CoreXZ кинематиката дава реални 300+ mm/s без зашеметяващи вибрации. Ограниченията са ясни: open-frame конструкцията затваря вратата пред ABS и инженерни полимери, няма камера за наблюдение и няма многоматериална система. За PLA, PETG и TPU обаче – V3 KE е трудно победим в своя ценови клас.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии