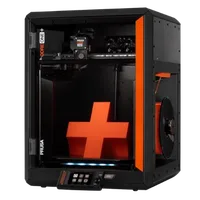
Prusa Core One е затвореният CoreXY FDM принтер на Prusa Research – машина, която обединява нагледната простота на екосистемата PrusaSlicer с инженерната строгост, нужна за принтиране на технически полимери. С работен обем 250 × 220 × 270 mm, автоматична компенсация на резонанса Input Shaper и напълно затворена камера, Core One е следващата стъпка за всеки, израснал на MK4 и готов за по-взискателни материали.
Какво представлява
Core One е отговорът на Prusa на затворените CoreXY машини – конструкция, при която принтиращата глава се движи в хоризонталната равнина, докато платформата се спуска само по оста Z. Резултатът са по-равномерни ускорения, по-малко вибрации и реална скорост над 200 mm/s без компромис с качеството. Затворената камера задържа топлина и предпазва ABS, ASA, PC и CF-Nylon от внезапно охлаждане – основната причина за warping при инженерни полимери. Машината работи изцяло в екосистемата на Prusa: PrusaSlicer, Prusa Connect и опционалният MMU за многоматериално принтиране.
Технически спецификации
| Технология | FDM (CoreXY, затворена камера) |
|---|---|
| Работен обем | 250 × 220 × 270 mm |
| Максимална скорост | до 500 mm/s (препоръчана 200–300 mm/s) |
| Компенсация на резонанса | Input Shaper (автоматична) |
| Многоматериалност | MMU (опционален), до 5 материала |
| Клас / Цена | Prosumer · ~1400 € |
За кого е
- Производство на шаблони и приспособления – изработка на специализирани производствени шаблони от CF-Nylon и PC с висока якост на опън и издръжливост в затворена камера (Автомобилна индустрия)
- Бързо итеративно прототипиране – създаване на функционални прототипи за проверка на форма, сглобка и ергономия за часове вместо за дни, с точност гарантирана от CoreXY кинематиката (Индустриален дизайн и R&D)
- Образование и STEM лаборатории – обучение по 3D дизайн и производство в училищни и университетски среди с машина, позволяваща реално принтиране на технически материали (Образование)
Калибрация стъпка по стъпка
- Почисти PEI платформата с изопропилов алкохол (IPA) и изпълни автоматичното нивелиране на леглото. Обезмаслена, геометрично хоризонтална повърхност – гарантирана адхезия на първия слой.
- Фино настрой Z-offset по време на принтирането на първия слой. Първият слой прилепва плътно, без да е сплескан – предотвратени 'Bed adhesion fail' и 'Elephant's foot'.
- Изпълни калибрацията на разхода (Flow) чрез Print Flow Tower в PrusaSlicer. Прецизна екструзия без под- или свръхекструзия.
- Изпълни автоматичната компенсация на резонанса (Input Shaper). Потиснати вибрации и 'ringing' при по-високи скорости – видимо по-чисти стени.
Чести дефекти и решения
Препоръчани настройки по материал
Избери материал, за да видиш препоръчаните температури (емпирични диапазони от 561 OrcaSlicer/Bambu профила) плюс конкретни съвети за тази машина:
Заключение
Core One е логичното надграждане за Prusa потребителя, готов за инженерни материали и по-висока производителност, без да напуска екосистемата, на която разчита. Затворената камера отваря вратата към ABS, ASA, PC и CF-Nylon, CoreXY кинематиката пести реално време при сложни детайли, а PrusaSlicer и Prusa Connect гарантират познатия работен процес.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 30 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 30 юни 2026.