

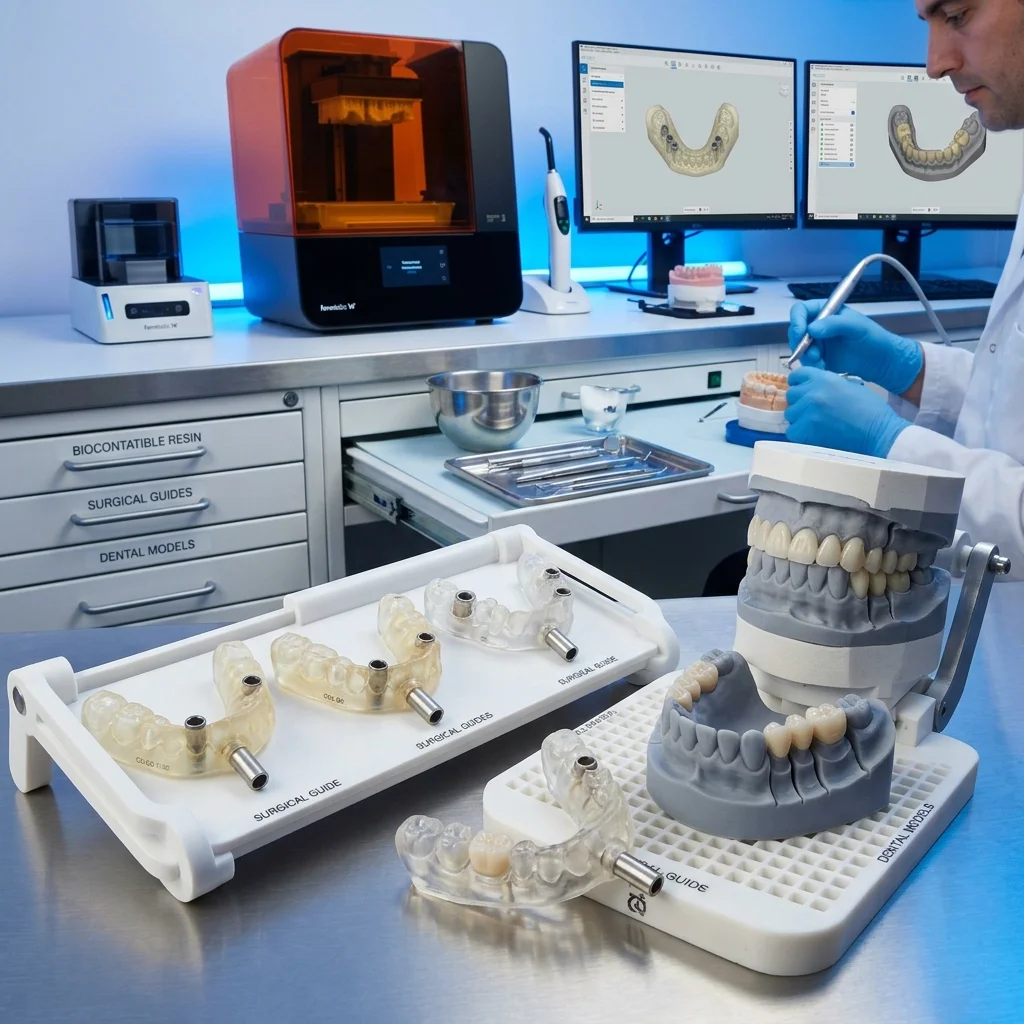
Днес се потапяме в една от най-строго регулираните и технологично интензивни сфери на адитивното производство – дигиталната дентална медицина. В EduFacturing често обичаме да казваме, че 3D принтерите са просто „кирките и лопатите“, но истинската революция се случва в химията и физиката на материалите. През 2025–2026 г. биосъвместимите смоли вече не са просто материал за временни конструкции – те навлизат уверено в сферата на постоянните възстановявания и директното принтиране на ортодонтски апарати.
Нека разгледаме инженеринга зад тези материали, физико-химичните им свойства и защо биосъвместимостта е въпрос на системен протокол, а не просто надпис върху етикета.
Физика и химия на биосъвместимостта: Какво се случва под повърхността?
За разлика от стандартните фотополимери за хоби принтиране, денталните биосъвместими смоли се формулират по коренно различни стандарти. Те са съставени предимно от високопречистени метакрилатни мономери и олигомери (като UDMA – уретан диметакрилат, Bis-GMA и реактивни разредители като TEGDMA), комбинирани с прецизни фотоинициатори (обикновено TPO – дифенил(2,4,6-триметилбензоил)фосфин оксид) и нано-керамични или стъклени пълнители за повишаване на механичната якост.
Ключовите инженерни предизвикателства тук са две:
1. Степен на конверсия (Degree of Conversion – DoC)
По време на фотополимеризацията, течните мономери се свързват в твърда полимерна мрежа чрез разкъсване на въглерод-въглеродните двойни връзки (C=C). При стандартните смоли степента на конверсия рядко надхвърля 60–70%, което е напълно достатъчно за механична стабилност. При биосъвместимите смоли обаче степента на конверсия трябва да бъде възможно най-висока (целеви диапазон 85–95% за максимална безопасност).
Важно е да се отбележи, че това не е абсолютна регулаторна граница; биосъвместимост може да бъде постигната и при 70–80% DoC, при условие че свободните мономери са напълно отстранени чрез правилно измиване. Ако този праг не бъде достигнат и останат свободни мономери, под въздействието на слюнката и температурата в устната кухина тези извличащи се (екстрахиращи се) мономери преминават в тъканите на пациента. Те имат доказана цитотоксичност (ISO 10993-5) и могат да предизвикат алергични реакции, тъканна некроза или сенсибилизация.
2. Дължина на вълната: 385 nm срещу 405 nm
През 2025–2026 г. индустриалният стандарт за професионално дентално принтиране категорично се измества към 385 nm UV светлинни източници (DLP и LCD), измествайки класическите 405 nm.
- Оптична физика: При 385 nm разсейването на светлината (свързано с разсейването на Релей, което е обратнопропорционално на четвъртата степен на дължината на вълната (lambda^{-4})) е всъщност физически по-голямо спрямо това при 405 nm. Въпреки това, по-високата разделителна способност се дължи на значително по-високата абсорбция на UV светлината от фотоинициаторите (като TPO) и добавените UV блокери/абсорбери в смолата. Това силно ограничава дълбочината на проникване (критичната дебелина на слоя (C_d)) и елиминира неконтролираното странично полимеризиране (lateral cure bleed), гарантирайки изключителна прецизност при възпроизвеждането на маргиналните граници.
- Спектрална ефективност: Тъй като TPO има пик на абсорбция около 380–385 nm, реакцията протича много по-ефективно. Това позволява формулирането на смоли без прекомерно количество фотоинициатори, които иначе биха оцветили детайла в жълто или биха влошили неговата биосъвместимост.
Веригата на валидиране (Validation Chain): Вторият закон на денталното 3D принтиране
Тук трябва да бъдем пределно ясни: нито една смола не е биосъвместима сама по себе си в бутилката. Биосъвместимостта е резултат от стриктно спазване на валидирана верига от процеси (Validation Chain). Ако промениш дори един параметър, медицинският сертификат на детайла автоматично отпада.
Тази верига се състои от четири задължителни стъпки:
- Принтиране (Printing): Използват се само валидирани профили за конкретния принтер, при които интензитетът на светлината (mW/cm²) и времето на експозиция на всеки слой са калибрирани лабораторно, за да гарантират оптимална първоначална полимеризация.
- Измиване (Washing): Отстраняването на остатъчната течна смола се извършва в сертифицирани устройства (напр. Form Wash, SprintRay ProWash S) с Изопропилов алкохол (IPA >99%) или гликолови етери (DPM / TPM). Недоизмиването оставя лепкав повърхностен слой, богат на токсични мономери. Прекалено дългото измиване пък води до абсорбция на разтворител в полимерната матрица, нейното отслабване и деформация.
- Изсушаване (Drying): Детайлът трябва да се изсуши напълно (обикновено със сгъстен въздух), за да се изпари целият разтворител, преди да премине към следващата стъпка.
- Пост-втвърдяване (Post-Curing): Това е най-критичният момент. Използват се специализирани камери (напр. Otoflash G171, Form Cure L, SprintRay ProCure 2), които комбинират мощно UV лъчение с определена дължина на вълната и контролирана температура (често между 60°C и 80°C). При някои материали (като тези за постоянни коронки) се изисква защитна азотна атмосфера (N₂). Азотът измества кислорода от камерата, предотвратявайки формирането на т.нар. кислород-инхибиран повърхностен слой (oxygen-inhibition layer), който остава слабо полимеризиран и лепкав.
Регулаторна рамка: ISO 10993 и Класификация на медицинските изделия
Приложението на биосъвместими материали се определя от тяхната регулаторна класификация според европейския регламент MDR (EU) 2017/745:
- ISO 10993-5 (Цитотоксичност): Оценява дали детайлът отделя вещества, които убиват клетките.
- ISO 10993-10 (Сенсибилизация): Проверява за потенциал от алергични реакции и сенсибилизация при контакт с лигавицата или кожата.
- ISO 10993-23 (Дразнене): Оценява локалния потенциал за дразнене (процедура, обособена отделно от ISO 10993-10).
- ISO 20795-1/2: Определя механичните стандарти за протези и ортодонтски апарати.
| Категория смола | Медицински клас (MDR) | Водещи примери (2025–2026) | Якост на огъване (Flexural Strength) | Типично клинично приложение |
|---|---|---|---|---|
| Хирургични водачи | Class I | Formlabs Surgical Guide, KeyPrint KeyGuide | >= 80 MPa | Шаблони за прецизно имплантиране (кратковременен контакт). |
| Шини за бруксизъм | Class IIa | KeyPrint KeySplint Soft, SprintRay NightGuard Flex | >= 50 MPa (с висока еластичност) | Нощни шини против изтриване на зъбите; изискват баланс между твърдост и гъвкавост. |
| Временни коронки | Class IIa | NextDent C&B Micro Filled Hybrid, Asiga DentaTooth | 100 – 130 MPa | Временни конструкции за мостове и единични коронки с престой до 1 година. |
| Постоянни коронки | Class IIb | SprintRay Ceramic Crown, BEGO VarseoSmile Crown plus | 110 – 230 MPa | Постоянни единични коронки, онлеи и фасети с високо съдържание на нано-керамични пълнители. |
| Протези (Бази & Зъби) | Class IIa | 3D Systems NextDent Denture 3D+, Formlabs Denture Base/Teeth | >= 65 MPa | Тотални и частични подвижни протези; изключителна устойчивост на счупване и износване. |
Интерактивен водач за отстраняване на дефекти
Избери симптом на дефект при принтиране, за да разбереш причините и как да го решиш.
Stringing
Възможна причина: Влажен филамент, твърде висока температура или ниска ретракция.
Бързо решение:
- Изсуши филамента за 4-6 часа на 50°C.
- Намали температурата на дюзата с 5-10°C.
- Увеличи дължината на ретракция с 0.5 – 1.0 mm.
Предимства и недостатъци на денталното 3D принтиране с биосъвместими смоли
Предимства:
- Скорост и персонализация (Chairside Workflow): Възможност за принтиране на хирургичен водач или временна корона в рамките на едно посещение на пациента (под 1 час принтиране и пост-обработка с бързи DLP принтери).
- Икономическа ефективност: Минимален разход на материал в сравнение с фрезоването (subtractive manufacturing), където голяма част от скъпия блок PMMA или цирконий отива под формата на стружки.
- Геометрична свобода: Директно принтиране на кухи структури, индиректни бондинг шини (IBT) и комплексни анатомични детайли, които са невъзможни за фрезоване с класически ротационни инструменти.
- Подобрена точност при 385 nm: Достигане на отклонения под 50 микрона, което осигурява перфектно прилягане на конструкциите.
Недостатъци:
- Висока цена на оборудването за пост-обработка: Сертифицираните UV и азотни камери и миещи машини често струват колкото самия принтер.
- Липса на толеранс към грешки: Нарушаването на протокола за измиване или втвърдяване може да направи крайния детайл токсичен за пациента, без това да се вижда с просто око.
- По-ниска износоустойчивост спрямо циркония: Въпреки навлизането на постоянните хибридни смоли през 2026 г., те все още имат по-кратък експлоатационен живот в сравнение със синтерования циркониев диоксид или прескерамиката.
Често задавани въпроси (FAQ)
Интерактивен Анализатор за Биосъвместими смоли: бъдещето на дигиталната дентална медицина
Избери профил за да видиш детайлен анализ.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии