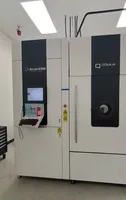
Arcam EBM Q20plus от GE Additive е индустриална машина за Electron Beam Melting (EBM) – процес, при който мощен електронен лъч с 3 kW стопява метален прах слой по слой във вакуумна камера при температура на легло около 700 °C. Резултатът е почти нулеви остатъчни напрежения и изключително плътни детайли от титан и титанови алуминиди, предназначени за аерокосмоса и ортопедичната хирургия.
Какво представлява
EBM е роднина на металния лазерен синтер (LPBF), но вместо лазер използва електронен лъч, фокусиран и отклоняван от електромагнитни лещи. Вакуумната среда предпазва реактивни метали като титана от окисляване, а предзагряването на праха до ~700 °C намалява термичния шок между слоевете. Това прави EBM предпочитан за медицински импланти с трабекуларна (гъбеста) структура и за аерокосмически компоненти от TiAl, материал прекалено крехък за традиционна обработка. Q20plus е оптимизиран за производство на лопатки за авиационни турбини и тазобедрени чашки на голям обем.
Технически спецификации
| Технология | EBM – Electron Beam Melting (синтероване с електронен лъч) |
|---|---|
| Работен обем | Ø 350 × 380 mm (цилиндрична зона) |
| Мощност на лъча | 3 kW електронен лъч, многоточково сканиране |
| Работна среда | Вакуум (~10⁻³ mbar) – без окисляване на реактивни метали |
| Температура на легло | ~700 °C предзагряване на прах |
| Дебелина на слой | 50–200 µm (в зависимост от материал) |
| Клас / Цена | Индустриален · ~1 200 000 € |
Приложения и индустрии
- Аерокосмически компоненти от TiAl – Производство на лопатки за нисконалягащи турбинни степени от гама-TiAl – материал с половин теглото на никеловите суперсплави и стабилен до 800 °C, недостъпен за конвенционална обработка (Аерокосмос и авиация)
- Ортопедични импланти с трабекуларна структура – Чашки за тазобедрена ставна протеза и гръбначни клетки от Ti6Al4V ELI с принтирана гъбеста повърхност, насърчаваща врастването на костта (остеоинтеграция) без циментова фиксация (Ортопедия и медицински импланти)
- Турбинни и горивни компоненти – Структурни части от CoCr и Inconel 718 за промишлени газови турбини и авиационни двигатели, изискващи плътност > 99,9 % и механични свойства, равностойни на кованите (Енергетика и задвижвания)
Производствен процес
- Подготовка на камерата и зареждане на прах: провери вакуумната система, напълни прахоразпределителя с сертифициран метален прах и верифицирай пълнотата на резервоара. Херметична вакуумна среда (~10⁻³ mbar) и достатъчен запас от прах за целия build-цикъл.
- Предспичане и EBM процес: машината автоматично предзагрява праховия слой с дефокусиран електронен лъч до ~700 °C, след което извършва синтероване на контурите и запълването слой по слой. Спечен, плътен детайл с ниски остатъчни напрежения, заобиколен от топъл (слабо спечен) прахов кейк.
- Охлаждане под вакуум: след завършване на build-а камерата се охлажда контролирано под вакуум или инертен газ, за да се предотврати термичен шок и окисляване. Детайлите достигат безопасна температура за изваждане без пукнатини или деформации от бързо охлаждане.
- Отстраняване на спечен прах (PRS) и финиширане: използвай Powder Recovery System (PRS) за продухване и отделяне на неспечения прах (рециклируем); след това пясъкоструй и – при нужда – HIP за затваряне на остатъчна порьозност. Чист детайл с финална повърхностна грапавост Ra 25–35 µm (преди полиране) и плътност > 99,9 % след HIP.
Ключови съображения
Материали и приложения
Избери материал/сплав, който тази машина обработва, за да видиш свойствата му и типичните приложения:
Заключение
Arcam EBM Q20plus заема уникална ниша в металния адитивен свят: вакуумната среда и горещото легло я правят единствения практичен индустриален избор за TiAl компоненти и за ортопедични импланти с органична трабекуларна структура. Цената и сложността я поставят далеч извън достъпа на малките производства, но за аерокосмически и медицински OEM производители тя е стратегическа инвестиция, която елиминира ковашки и шлифовъчни операции, невъзможни с конвенционална технология.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 юли 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 юли 2026.