

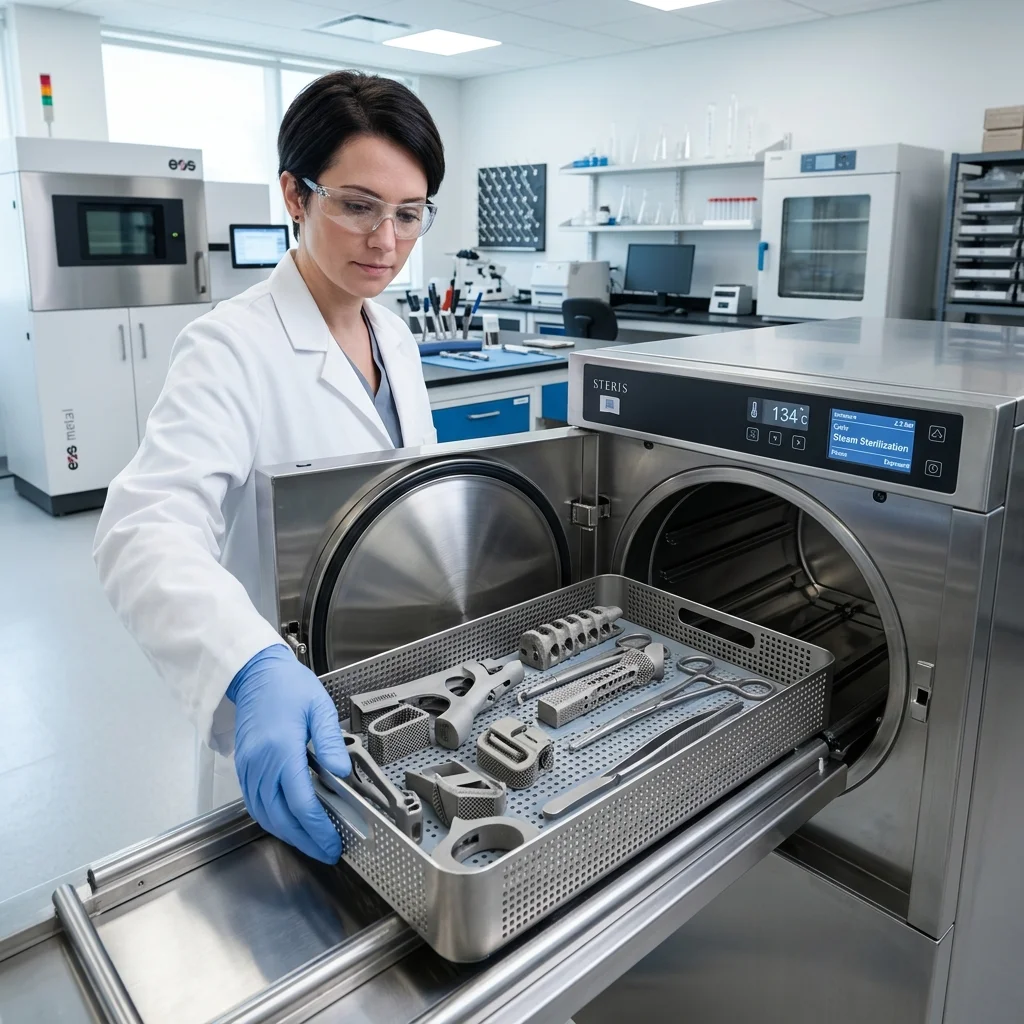
Интеграцията на 3D принтирането в медицината революционизира начина, по който се произвеждат хирургични инструменти и персонализирани водачи за пациенти. Благодарение на бързото прототипиране и производството на място (point-of-care), болниците могат да създават инструменти, съобразени с конкретната процедура. Въпреки това, пренасянето на тези иновации от принтера в стерилната среда на операционната зала е свързано със специфични предизвикателства.
Стерилизацията е абсолютно задължителна стъпка за всяко медицинско изделие. За разлика от традиционните инструменти от неръждаема стомана, 3D принтираните полимери имат различни точки на топене, химическа устойчивост и структурни свойства. Разбирането на сложното взаимодействие между високопроизводителни материали като PEEK или ULTEM и строгите техники за стерилизация – като автоклавиране, етилен оксид или плазма от водороден пероксид – е от решаващо значение за гарантиране на безопасността на пациентите.
Уникалните предизвикателства на 3D принтираните геометрии
За разлика от конвенционално произведените хирургични инструменти, които обикновено са фрезовани от масивни блокове метал или шприцвани, 3D принтираните детайли често имат сложни, порести или многослойни структури. Процесът Fused Deposition Modeling (FDM), например, може да остави микроскопични кухини между слоевете. Тези миниатюрни пукнатини могат да задържат биологични замърсители, което прави цялостното почистване и стерилизиране сложна задача. Освен това, кухите вътрешни структури (infill) могат да компрометират процеса, ако стерилизантът не може да проникне ефективно. За да се избегне това, медицинските изделия често трябва да се принтират със 100% пълнеж и да се проектират без глухи отвори, за да се гарантира, че стерилизиращата среда обгръща напълно детайла.
Високотехнологични биосъвместими полимери: PEEK и ULTEM
Изборът на материал е в основата на създаването на стерилизируем 3D принтиран хирургичен инструмент. Стандартните пластмаси като PLA или обикновен ABS ще се деформират, стопят или сериозно деградират под въздействието на високата температура и налягане в болничните автоклави. Вместо тях медицинската индустрия разчита на високотехнологични термопласти.
**PEEK (Polyetheretherketone)** е известен със своята изключителна механична якост, химическа устойчивост и висока точка на топене, което го прави изключително подходящ за парно автоклавиране, без да губи точността на размерите си. **ULTEM™ (Polyetherimide)**, по-специално класове като ULTEM 1010 и 9085, е друг основен материал в медицинското адитивно производство. Тези биосъвместими смоли (често отговарящи на стандартите ISO 10993 и USP Class VI) имат отлична термична стабилност. Тъй като издържат на многократни цикли на стерилизация, те са идеални за здрави хирургични водачи за многократна употреба.
Доказани методи за стерилизация в адитивното производство
Изборът на правилния протокол за стерилизация зависи изцяло от използвания полимер.
**Автоклавиране (Стерилизация с пара):** Това е най-разпространеният и достъпен метод в болниците. Използва пара под високо налягане при температури обикновено от 121°C до 134°C. Докато обикновените пластмаси се разрушават, материали като PEEK и ULTEM запазват структурната си цялост.
**Етилен оксид (EtO):** Нискотемпературен газов метод, идеален за чувствителни към топлина полимери. Прониква изключително добре в сложни геометрии, но изисква дълъг период на аерация за отстраняване на токсичните остатъчни газове.
**Изпарен водороден пероксид (VHP / Газова плазма):** Друга нискотемпературна алтернатива, която е бърза и не оставя токсични остатъци. Предпочита се за деликатни детайли, които биха се деформирали от термичния стрес в автоклава.
**Гама облъчване:** Често се използва за консумативи за еднократна употреба и разчита на йонизиращо лъчение. Макар и ефективно, многократното излагане може да доведе до крехкост и обезцветяване на някои полимери с течение на времето.
Дизайн и последваща обработка за стерилност
Успешният цикъл на стерилизация започва още в CAD софтуера. Инженерите трябва да проектират хирургичните инструменти с плавни преходи, избягвайки остри вътрешни ъгли, където могат да се натрупат бактерии. След принтирането, последващата обработка (post-processing) е също толкова критична. Поддържащите структури (supports) трябва да бъдат премахнати прецизно, а повърхностите често се нуждаят от шлайфане, барабанно полиране или химическо заглаждане, за да се запечатат микроскопичните празнини между слоевете. По-гладката повърхност драстично намалява риска от задържане на бактерии и позволява на стерилизиращите агенти да действат равномерно. Винаги се изискват строги тестове за валидиране, за да се гарантира, че комбинацията от дизайн, материал и метод на стерилизация отговаря на медицинските стандарти.
Заключение
С напредването на 3D принтирането, границата между традиционното и адитивното производство на място (point-of-care) става все по-незабележима. Чрез използването на високотехнологични полимери като PEEK и ULTEM, заедно с валидирани методи за стерилизация като автоклавиране и VHP, медицинските специалисти могат уверено да внедряват персонализирани хирургични инструменти. Разбирането на тази динамика гарантира, че бързите иновации в 3D принтирането няма да компрометират абсолютните стандарти за безопасност на пациентите в операционната зала.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии