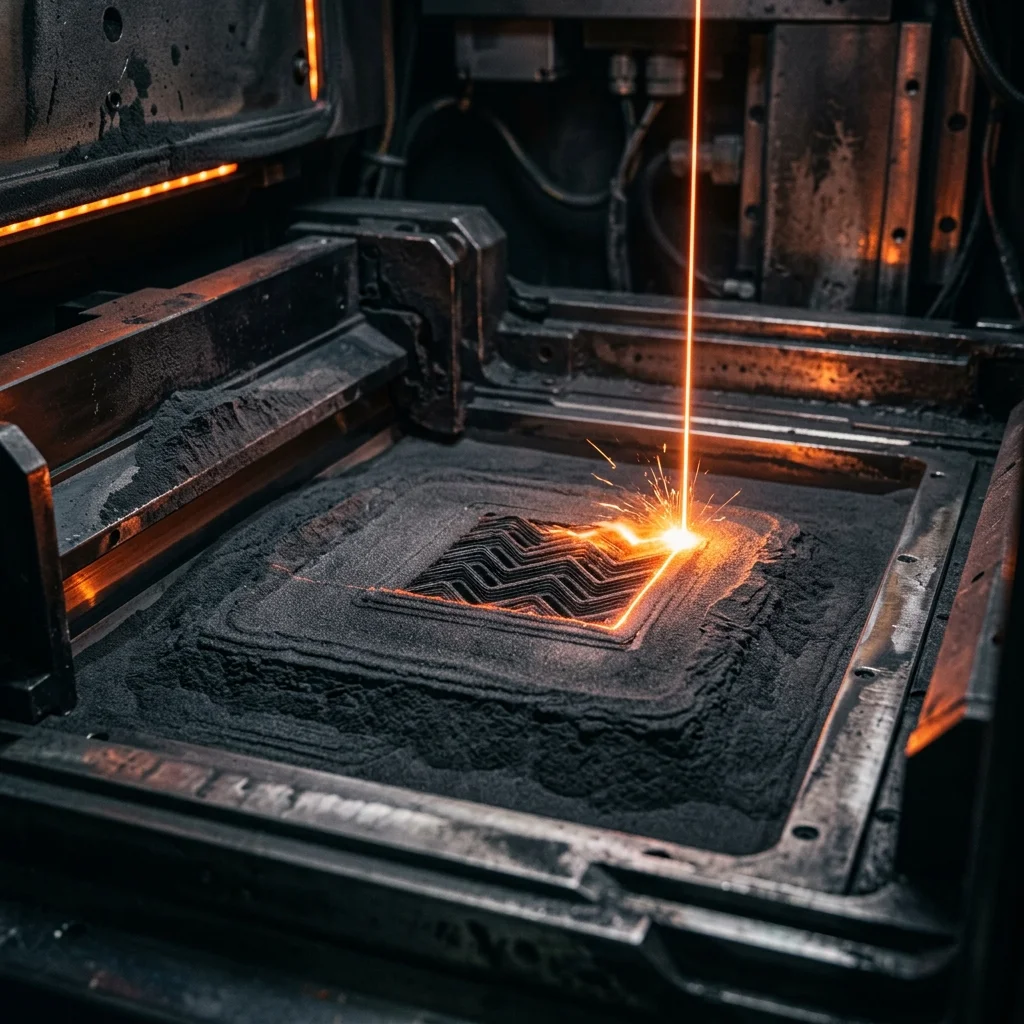
SLS на бенч-топ е сравнително нова категория – преди 2019 г. селективното лазерно синтероване изискваше промишлени машини за €100 000 и нагоре. Днес Formlabs Fuse 1+ 30W (€25 000 за пълния пакет с Sifter и Fuse Blast) и Sintratec S2 (€38 000) са двете най-достъпни SLS системи на европейския пазар. И двете принтират истинско найлоново-12 (PA12) без подпори, и двете изискват пясъкоструйна обработка след принтиране, и двете работят със суров прах. Но философията е много различна – Fuse 1+ е затворена екосистема със собствени материали (Formlabs Nylon 12, TPU 90A, PA11, ESD Resin), а Sintratec S2 е отворен за външни прахове и има по-голяма работна зона. Това сравнение разглежда коя машина е подходяща за инженерен прототипен ателие в София, медицинска лаборатория за хирургични шаблони или производствено-консултативно бюро.
Спецификации точка по точка
Цена: Fuse 1+ 30W €25 000 за принтер + Sifter (пресевно устройство за прах) + Fuse Blast (камера за пясъкоструйно почистване). Sintratec S2 €38 000 за принтер + станция за подготовка на прах + камера за охлаждане. Fuse 1+ по-евтин с €13 000.
Работна зона: Fuse 1+ 165×165×300 mm = 8 литра вертикална кутия. Sintratec S2 160×160×500 mm = 12 литра. Sintratec 1.5× по-голям обем, но същата широчина.
Лазер: Fuse 1+ – 30W фибер лазер, нова версия с 50% повече мощност от оригиналния Fuse 1. Sintratec S2 – 2× 30W диодни лазери. И двете принтират с подобна скорост; Sintratec пести малко време за обмен между слоевете.
XY резолюция: Fuse 1+ 100 µm (laser spot). Sintratec S2 90 µm. Равен – двата принтират детайли с минимален размер ~0.5 mm.
Дебелина на слой: 100-150 µm и двата. Не може да слизате под 100 µm на SLS – праховата физика го ограничава.
Материали: Fuse 1+ работи САМО с Formlabs прахове – Nylon 12 (€100/кг свеж + €30/кг рециклиран), Nylon 12 GF (с фибростъкло), TPU 90A, Nylon 11, ESD Safe. Sintratec S2 работи с Sintratec PA12 (€90/кг) + сертифицирани външни прахове (BASF Ultrasint, Evonik Vestosint). Sintratec печели в гъвкавост на материали.
Рециклиране на прах: Fuse 1+ автоматично смесва свеж + рециклиран прах в Sifter с препоръчителна пропорция 30/70. Sintratec S2 ползва ръчен пресевен процес. Fuse 1+ е по-автоматизиран.
Качество на принтиране и пакетна плътност
Двете машини принтират с подобна точност – детайл от 50 mm излиза с допуск ±0.3 mm, което е приемливо за функционални прототипи, EOAT за роботи, шарнирни механизми и сложни геометрии с вътрешни кухини.
Ключово предимство на SLS пред FDM и SLA: не са необходими подпори. Прахът около детайла подкрепя надвесите естествено. Това означава, че можете да принтирате 50-100 детайла в един обем (build chamber), запълвайки 3D обема ефективно. Това се нарича „пакетна плътност“ (packing density) и е критично за производствена SLS употреба.
Fuse 1+ пакетна плътност: ~10-12% от обема (рутинни производствени параметри). Един пълен build chamber побира ~80-100 малки детайла. Време за принтиране: 36-48 часа.
Sintratec S2 пакетна плътност: ~12-15%. По-голямата вертикална зона позволява по-високи стекове. Един build chamber побира ~120-150 малки детайла. Време за принтиране: 48-60 часа.
Повърхност след принтиране: и двата дават „граничаст“ резултат на пясъка преди обработка. След пясъкоструйка (Fuse Blast или ръчен сандбласт) повърхността е матова, прозрачна за оцветяване с водна боя. За гладка повърхност необходима е допълнителна обработка – вибрационна оризинка, химично изглаждане или ръчно шкуркане.
Плътност на детайла: ~95% от плътността на инжектиран PA12. Това означава якост на опън 45-50 MPa (близо до инжектиран PA12 при 60 MPa), удароустойчивост 95% от инжектирана част.
Цялостен работен процес и време от поръчка до доставка
Истинският тест на SLS не е спецификацията – а колко бързо и плавно протича целият цикъл от CAD до готов детайл.
Fuse 1+ работен поток (типичен ден):
- Подготовка CAD и зареждане в PreForm: 30 минути
- Принтиране: 36 часа (среден build)
- Охлаждане: 24 часа (КРИТИЧНО – горещият прах не може да се отстрани; част от build chamber)
- Изваждане и предварително почистване в Sifter: 30 минути
- Пясъкоструйка в Fuse Blast: 15 минути на детайл за пълно почистване Общо време от CAD до готов детайл: ~70 часа за един чейн от 50 детайла.
Sintratec S2 работен поток:
- Подготовка CAD: 30 минути
- Принтиране: 48 часа
- Охлаждане: 24 часа
- Ръчно изваждане и просейване: 60-90 минути (ръчно с четка и пресявно сито)
- Пясъкоструйка: 15 минути на детайл Общо време: ~85 часа за същия обем.
Fuse 1+ има малко по-кратък работен цикъл благодарение на автоматизирания Sifter. Sintratec S2 изисква малко повече ръчен труд.
За малък инженерен ателие в София (10-20 детайла на седмица): и двата принтера ще работят пълен капацитет. За средно бюро (50+ детайла на седмица) препоръчваме двата принтера паралелно или един от двата с трета смяна оператор.
Биологична съвместимост и регулаторна готовност
За медицински и дентални приложения Fuse 1+ има значително предимство – Formlabs предлага сертифицирани прахове за хирургични шаблони (Nylon 12 White, EU MDR I класификация), вътре-устни шаблони, ортопедични шинни ленти.
Sintratec S2 поддържа PA12 без официален MDR сертификат. За пациентско приложение в България (УМБАЛ, БДА регулирана дейност) ще трябва да направите своя собствена валидация на материала и процеса – това отнема 6-12 месеца и струва €15 000-€30 000.
За индустриални приложения (автомобилни прототипи, аерокосмически EOAT, инструменти и шаблони, потребителски стоки) – и двата принтера са еквивалентни и не изискват сертификат.
За ESD безопасни приложения (електронни корпуси, антистатични шинни ленти за чисти стаи) – Fuse 1+ предлага сертифициран ESD Safe прах с ESD характеристики 10^6-10^9 Ω. Sintratec не предлага сертифицирано ESD решение към 2026.
За гъвкави приложения (носене на дрехи, чужда козметика, обувки) – и двата принтера приемат TPU прах, но Formlabs TPU 90A има по-голяма популярност за производство на ботки и пръстенни уплътнения.
Вердикт по приложение
Малък инженерен ателие за прототипи в малък обем (1-5 детайла/седмица): Fuse 1+ 30W. По-евтин, по-автоматизиран, амортизира се за 3-5 години.
Дентална и медицинска лаборатория за хирургични шаблони: Fuse 1+ 30W. Само Formlabs предлага сертифицирани прахове, готови за европейски MDR одобрение.
Производствено-консултативно бюро за серийно SLS производство (20+ детайли/седмица): Sintratec S2. По-голяма пакетна плътност, отворен материален избор, по-малък разход на килограм при употреба на BASF/Evonik прахове.
Аерокосмическо или автомобилно прототипиране (България – Plovdiv 3D Hub, ВВЗ Самоков): Sintratec S2. По-голяма зона за големи EOAT и инструменти.
Образователна институция (Технически университет в София): Sintratec S2. Отвореният материален избор позволява експерименти със студентски проекти, гъвкавост за развитие на собствени материали в R&D дисертации.
Първи SLS принтер за фирма без SLS опит: Fuse 1+ 30W. По-малко криви на обучение, по-добра поддръжка от европейски Formlabs дистрибутори, по-малък риск от провал в първата година.
Често задавани въпроси (FAQ)
Калкулатор за Formlabs fuse 1+ 30w срещу sintratec s2 – sls сравнение
Интерактивен калкулатор за оптимизация.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 27 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 27 юни 2026.