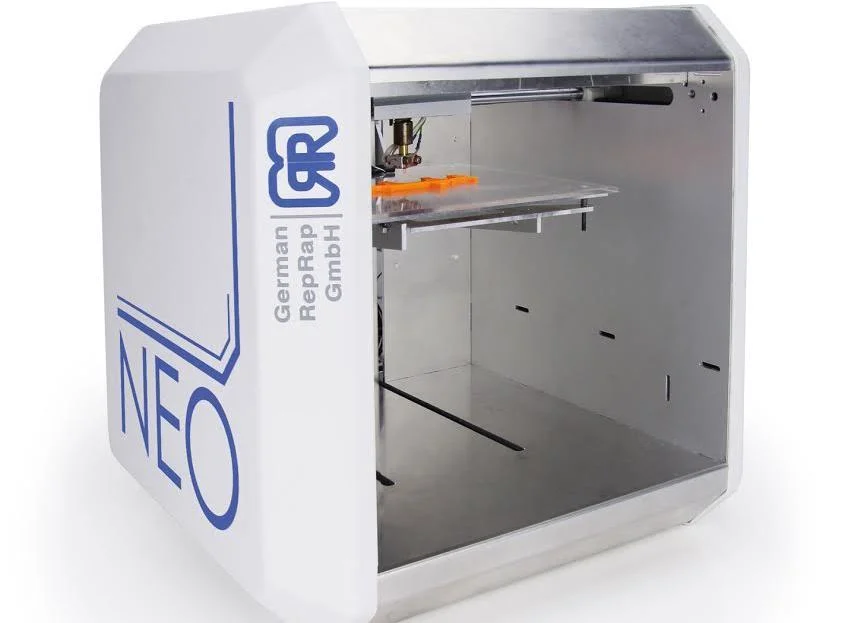
Какво представлява German RepRap Neo
German RepRap Neo е 3D принтер на производителя German RepRap [1]. Името „Neo“ („нов“ на гръцки корен) обичайно маркира по-достъпен, опростен модел в продуктова гама, а не флагман – и именно това подсказва и работният обем на машината, който е компактен спрямо по-обемните индустриални модели на същата марка. German RepRap е немски производител с история в 3D принтирането, познат по-скоро с по-професионални решения, така че Neo изглежда позициониран като входно или учебно ниво в тяхната гама.
Класът тук е компактна настолна машина – подходяща за ограничено пространство, малка работилница или учебен кабинет, където приоритет е предвидимостта и повторяемостта на малки детайли, а не максималният обем на пространството за принтиране. Ръководство на чешки език (превод на търговец, не оригинал на производителя) е достъпно като отделен документ [2] за хора, които искат да навлязат по-дълбоко от общите спецификации, изведени тук.
Технически спецификации
| Производител | German RepRap [1] |
| Работен обем | 150 x 150 x 150 mm [1] |
| Дюза / брой екструдери | 1 екструдер, дюза 0,5 mm [3] |
| Максимална температура на хотенда | не е посочена в наличния източник |
| Нагрята платформа | не е посочено в наличния източник |
| Скорост на принтиране | не е обявена като спецификация на производителя |
| Цена и година на пускане | не са посочени в наличния източник |
Работен обем 150 x 150 x 150 mm [1] е кубична форма – еднакви граници по трите оси, което улеснява мисленето при ориентиране на детайли, тъй като няма „къса“ и „дълга“ страна на масата, за разлика от правоъгълните машини. Кубичен обем от този размер е сравнително малък дори за настолен клас и е типичен избор при машини, оптимизирани за компактност и надеждност на малки серии, а не за едри детайли на едно парче. Всяка друга спецификация извън изброените по-горе не е част от проверения източник и затова умишлено не е посочена тук като факт за конкретния модел.
За кого е German RepRap Neo
150 x 150 x 150 mm [1] е достатъчен за малки функционални детайли – конектори, стойки, калъпи за проби, учебни модели, компоненти за електроника, резервни части с ограничен размер. Машина с този обем рядко е първи избор за някой, който планира да принтира предимно едри детайли на едно парче – за такива случаи по-подходящи са машини с значително по-голям обем, каквито съществуват и в самата гама German RepRap.
Германското производство традиционно се свързва с по-строг инженерен подход към механиката и повторяемостта, а компактният обем на German RepRap Neo играе в полза на именно тази предвидимост – по-къси движещи разстояния по трите оси обикновено означават по-малко механичен луфт и по-лесно постигане на стабилна прецизност. Това прави модела разумен избор за учебна среда, в която повторяемостта на резултата е по-важна от максималния размер на детайла, както и за работилница, в която мястото на бюрото е ограничено.
Калибрация стъпка по стъпка
При кубична машина с обем 150 x 150 x 150 mm [1] последователността на калибрация е класическа за картезиански тип принтери, но с предимството на по-малки разстояния за проверка. Първо се проверява механиката – опънати ремъци, изправени релси по X, Y и Z, липса на луфт в задвижващите елементи. Малкият обем прави тази проверка по-бърза, но не намалява значението ѝ – при кубична машина дори малко отклонение по една от осите се усеща пропорционално повече, защото няма „дълга“ ос, в която грешката да се разсее визуално.
Следва нивелиране на платформата в няколко точки, обичайно в четирите ъгъла и центъра, и задаване на Z-offset за първия слой – разстоянието между дюзата и масата в началото на принтирането. При кубичен обем е добра практика проверката да се направи във всичките четири ъгъла на 150-милиметровата площ, защото при толкова компактна маса дори малка непаралелност между дюзата и платформата се проявява осезаемо в целия обхват на принтиране.
Накрая се калибрират e-steps на екструдера и потокът на материала (flow) чрез тестово кубче и единични стени с известна дебелина, за да се сверят реалните размери спрямо зададените в софтуера за подготовка на принтиране. Тези стъпки са еднакви независимо от марката и обема на машината.
Чести дефекти и решения
Изкорубване (warping) по ъглите на широки плоски детайли е по-рядко срещан проблем при кубична машина с малък обем от 150 x 150 x 150 mm [1], просто защото геометрично трудно се принтират много широки плоски повърхности в такъв обем. Все пак при материали, чувствителни към температурни разлики, проблемът остава възможен и по-малките детайли, но с тънки плоски основи. Наличният източник не потвърждава дали платформата е нагрята, затова температурата на масата трябва да се провери директно на машината, преди да се разчита на нея за материали отвъд PLA.
Стрингинг (тънки конци между отделни зони на детайла) идва обичайно от прекомерна температура на дюзата спрямо материала или от недостатъчна ретракция (retraction) при преход между зони. При компактен обем детайлите често са с повече дребни елементи близо един до друг, което означава повече преходи на глава между зони и повече поводи за поява на конци – затова фината настройка на ретракцията си заслужава допълнително внимание при машина от този клас.
Слабото сцепление между слоеве по вертикалната ос е физическо свойство на самата FDM технология – слепването в равнината XY е близо до 100%, докато по Z обичайно е в порядъка на 60 до 80% – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z). При малки детайли с тънки стени тази анизотропия е особено важна, защото натоварените зони често са именно тънките вертикални стени, а не масивното тяло на детайла.
Препоръчани настройки по материал
Следните стойности са общи ориентири за FDM от ядрото на правилата на EduFacturing, не спецификация на German RepRap Neo – важат за материала, не за конкретната машина, и трябва да се калибрират фино на място.
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura)
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura)
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura)
Общ ориентир за надвес без опора е около 45 градуса (dfam.fdm.overhang_angle) – над този ъгъл геометрията обикновено се нуждае от опорни структури, независимо от размера на машината. При компактен обем от 150 x 150 x 150 mm [1] надвесите обикновено засягат по-малка площ наведнъж, което улеснява постигането на чист резултат дори без агресивна оптимизация на опорите.
Заключение
German RepRap Neo е компактна кубична машина на немския производител German RepRap с работен обем 150 x 150 x 150 mm [1]. Това е потвърденият факт от проверения източник – конкретна дюза, температурен таван на хотенда, наличие на подгряване на платформата, скорост на принтиране, цена и година на пускане не са част от него и затова умишлено не са включени като спецификации тук. За по-задълбочена информация е достъпно ръководство на чешки език (превод на търговец, не оригинал на производителя) [2]. За хора с ограничено пространство и нужда от предвидими малки детайли, кубичната геометрия на German RepRap Neo е разумна отправна точка.
Източници
- grr_neo.def.json, Cura 5.4.0 – дефиниция на German RepRap Neo
- german_reprap_neo.pdf – ръководство на чешки език (превод на търговец, не оригинал на производителя)
- grr_neo_extruder_0.def.json, Cura 5.4.0 – файл на екструдера (дюза и брой екструдери)
Общи ориентири за FDM: ядрото на правилата на EduFacturing (material.*.cura, dfam.fdm.*).
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.