

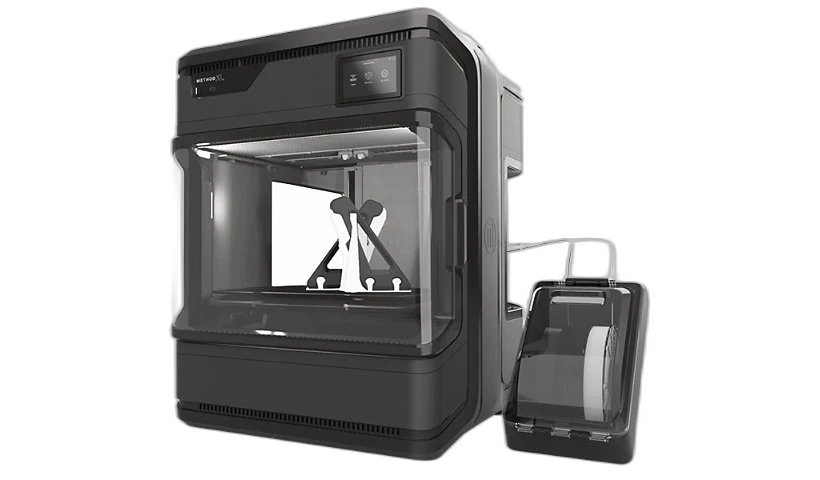
UltiMaker Method XL е професионален FDM принтер с активно подгрявана камера до 100°C и работен обем 305×305×320 mm, проектиран за инженерни материали, изискващи контролирана термична среда. Двойната екструзия с разтворими опори (RapidRinse/SR-30) и повторяемостта от производствен клас го правят предпочитан инструмент в индустрията, аерокосмоса и автомобилостроенето.
Какво представлява
Method XL е наследник на платформата MakerBot Method, пренесена под марката UltiMaker след сливането им. Ключовата му характеристика е активно подгряваната затворена камера – за разлика от пасивно загряващите се камери при повечето настолни принтери, тук камерата се поддържа на постоянна температура до 100°C по цялото принтиране. Това елиминира термичния градиент, причиняващ warping при ABS и Nylon, и осигурява изотропни механични свойства, близки до тези на инжекционното шприцоване. Машината е насочена към производствени инженери, R&D отдели и производства, при които повторяемостта и качеството на частта имат приоритет пред скоростта.
Технически спецификации
| Технология | FDM (Fused Deposition Modeling) |
|---|---|
| Работен обем | 305 × 305 × 320 mm |
| Камера | АКТИВНО ПОДГРЯВАНА – до 100°C |
| Екструзия | Двойна (модел + разтворими опори) |
| Поддържани опори | RapidRinse и SR-30 (разтворими) |
| Клас / Цена | Индустриален · ~7 500 € |
Приложения и индустрии
- Инженерни функционални части без warping – принтиране на ABS, Nylon и PC компоненти с подгрята камера до 100°C, която елиминира деформацията от термичен градиент и осигурява повторяемо качество (Автомобилостроене и аерокосмос)
- Инструментална екипировка и производствени приспособления – бързо производство на фикстури, шаблони и стегателни приспособления от Nylon-CF и ABS, заместващи традиционни металообработени части при малки серии (Производство и индустриално инженерство)
- Малки серии крайни части – производство на функционални части директно от CAD с разтворими опори за сложна геометрия и без ръчно почистване след принтирането (Медицинско оборудване и потребителска електроника)
Производствен процес
- Почисти платформата с изопропилов алкохол (IPA) и провери равномерното нанасяне на адхезивния слой. Обезмаслена повърхност гарантира максимална адхезия на първия слой при инженерни материали.
- Включи предварителното загряване на камерата и изчакай достигането на зададената температура (до 100°C) преди старт. Стабилизирана камера елиминира warping и осигурява изотропни механични свойства по целия обем.
- Изпълни автоматичното нивелиране на платформата и фино настрой Z-offset. Правилно позициониран първи слой без „слонско стъпало" или отлепване на ъглите.
- Пусни тест на потока (Flow Tower) за активния и разтворимия екструдер поотделно. Прецизна екструзия от двете глави – без празнини по стените и без излишък по опорните интерфейси.
- Потопи завършената разпечатка в разтворителя (вода за RapidRinse или лимонен д-лимонен за SR-30) и провери пълното разтваряне на опорите. Чиста геометрия на финалната част без следи от опори, готова за директна употреба.
Ключови съображения
Материали и приложения
Избери материал/сплав, който тази машина обработва, за да видиш свойствата му и типичните приложения:
Заключение
UltiMaker Method XL е правилният избор, когато повторяемостта, размерната точност и механичните свойства на инженерни полимери не са предмет на компромис. Активно подгряваната камера до 100°C прави warping при ABS и Nylon практически невъзможен, а двойната екструзия с разтворими опори отключва сложна геометрия без ръчно почистване. Цената е висока – но при правилна бизнес обосновка машината се изплаща чрез спестено машинно и ръчно труд.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии