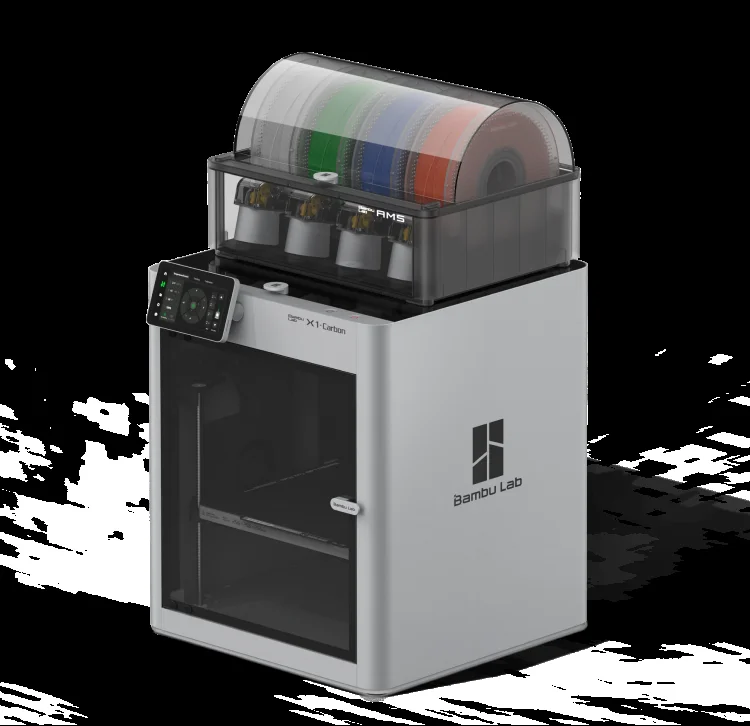
Bambu Lab X1 Carbon е затворен CoreXY FDM принтер от prosumer клас, който направи високоскоростния, многоцветно 3D принтиране достъпен извън индустрията. С работен обем 256×256×256 mm, скорости до 500 mm/s, LiDAR-подпомогната калибрация и системата AMS за автоматична смяна на материали, X1C е еталон за това какво може настолна машина.
Какво представлява
X1 Carbon е флагманът на Bambu Lab – изцяло затворена камера, въглеродни оси и втвърдена дюза, които позволяват принтиране не само на PLA, а и на инженерни полимери като PC, ABS и CF-Nylon. „Carbon“ в името идва от въглеродните водещи пръти, които поддържат високите скорости без вибрации. Машината е насочена към изобретатели, дизайнери и малки производства, които искат индустриална надеждност на бюро, без часове ръчна настройка.
Технически спецификации
| Технология | FDM (CoreXY, затворена камера) |
|---|---|
| Работен обем | 256 × 256 × 256 mm |
| Максимална скорост | до 500 mm/s |
| Дюза | втвърдена стомана (за абразивни материали) |
| Калибрация | автоматична – LiDAR, нивелиране, Input Shaper |
| Многоматериалност | AMS (Automatic Material System), до 4 ролки |
| Клас / Цена | Prosumer · ~1200 € |
За кого е
- Свръхбързо прототипиране – визуални и функционални прототипи за проверка на форма и сглобка, използвайки скоростите до 500 mm/s. (Индустриален дизайн и R&D)
- Многоцветни и многоматериални сглобки – автоматично принтиране на сложни модели или геометрии с разтворими опори (PVA/HIPS) през AMS. (Образование и потребителски стоки)
- Здрави функционални инструменти – приспособления, фикстури и крайни части от CF-Nylon, PC и ABS в стабилна затворена камера. (Автомобилостроене и аерокосмос)
Калибрация стъпка по стъпка
- Почисти PEI платформата с изопропилов алкохол (IPA). Чиста повърхност без мазнини гарантира максимална адхезия на първия слой и предотвратява отлепяне.
- Стартирай автоматичното нивелиране и LiDAR проверка на първия слой. Перфектно изравнена платформа и точно изчислен Z-offset – без „слонско стъпало“.
- Пусни калибрацията на разхода (flow) и Pressure Advance. Оптимизиран поток на филамента – без блобове от свръхекструзия или празнини от недостатъчна.
- Изпълни компенсацията на резонанса (Input Shaper). Измерени и приложени честоти, които потискат „призрачните“ вълнички и звъненето при високи скорости.
Чести дефекти и решения
Препоръчани настройки по материал
Избери материал, за да видиш препоръчаните температури за X1 Carbon (емпирични диапазони от 561 OrcaSlicer/Bambu профила) плюс конкретни съвети за тази машина:
Заключение
X1 Carbon остава отправна точка за всеки, който иска надежден, бърз и многоматериален настолен принтер с минимум ръчна настройка. Автоматичната калибрация поема тежката работа, затворената камера отваря вратата към инженерни полимери, а AMS прави многоцветното принтиране тривиален. За цената си той дава индустриална предвидимост на бюрото.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 30 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 30 юни 2026.