

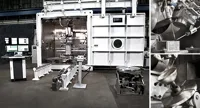
Sciaky EBAM 110 е индустриална машина за електроннолъчево адитивно производство (EBAM) – телоподаващ DED процес, при който мощен електронен лъч стопява метална тел директно върху подложката във вакуумна камера. Резултатът е изграждане на масивни метални заготовки с работен обем до 1778 × 1194 × 1600 mm и скорост на наплавяване до 3–9 kg/час – бързина и мащаб, недостижими за никоя прахова технология.
Какво представлява
EBAM (Electron Beam Additive Manufacturing) е DED (Directed Energy Deposition) процес, разработен от Sciaky. Вместо лазер върху прах, машината използва електронен лъч с висока мощност, фокусиран върху метална тел с диаметър 1–4 mm, в напълно евакуирана камера. Вакуумната среда елиминира окисляването дори при реактивни сплави като титан, а телоподаващата схема дава значително по-висок добив на материал спрямо прахово легло. EBAM 110 не замества фрезата – произвежда near-net-shape заготовки с груба повърхност, след което CNC обработката ги довежда до финален размер. Технологията е насочена към аерокосмически, военни и тежки индустриални приложения, където частите са едрогабаритни, материалите – скъпоценни сплави, а отпадъкът от традиционна механична обработка достига 80–95%.
Технически спецификации
| Технология | EBAM – DED с електронен лъч и метална тел (wire-fed) |
|---|---|
| Работен обем | 1778 × 1194 × 1600 mm |
| Среда | вакуумна камера (предотвратява окисляване на реактивни сплави) |
| Скорост на наплавяване | 3–9 kg/час в зависимост от сплавта и диаметъра на тела |
| Контрол на процеса | IRISS (Interlayer Real-time Imaging and Sensing System) – затворен контур в реално време |
| Повърхностно качество | груба near-net-shape заготовка – изисква CNC довършване |
| Клас / Цена | Индустриален · от ~1 500 000 € |
Приложения и индустрии
- Едрогабаритни аерокосмически титаниеви конструкции – изграждане на крилни лонжерони, рамки на фюзелажи и носещи греди от Ti-6Al-4V с buy-to-fly коефициент под 1.5:1 вместо типичните 20:1 при механична обработка от твърдо (Аерокосмическа и отбранителна индустрия)
- Военни и морски компоненти – производство на резервни и нестандартни части за военни платформи, подводници и надводни кораби, където доставката на кована заготовка е месеци, а EBAM произвежда за дни (Отбрана и морска индустрия)
- Near-net-shape заготовки от скъпоценни сплави – директна консолидация на Inconel, тантал и медни сплави в близка до крайната форма заготовка – минимален отпадък от CNC и максимален добив на материал при екзотични метали с висока цена на килограм (Нефтогазова и тежка индустрия)
Производствен процес
- Подготви CAD модела за EBAM стратегия – дефинирай near-net allowance 3–6 mm и пътищата на наплавяване. Оптимална стратегия на наплавяване, минимален брой преминавания и контролирано топлинно внасяне.
- Евакуирай камерата до работно налягане (< 1 × 10⁻⁴ Torr) и провери целостта на вакуумното уплътнение. Гарантирана защита на реактивните сплави от окисляване по време на наплавяването.
- Стартирай EBAM наплавянето с активен IRISS мониторинг – системата коригира мощността на лъча в реално време слой по слой. Контролирана геометрия и минимизирани вътрешни пори и пукнатини по цялата височина на частта.
- Извади охладената заготовка и подложи на CNC обработка до финален размер и повърхностно качество. Финална геометрия в толерансите на чертежа при значително по-малко изрязан материал спрямо обработка от твърдо.
Ключови съображения
Материали и приложения
Избери материал/сплав, който тази машина обработва, за да видиш свойствата му и типичните приложения:
Заключение
Sciaky EBAM 110 е уникален инструмент за индустрии, в които размерът, скоростта и материалът се пресичат в едно предизвикателство – производство на едрогабаритни метални части от реактивни и скъпоценни сплави при минимален отпадък. Телоподаващият DED процес в пълен вакуум дава deposition rate и работен обем, недостижими за прахово-легловните технологии, а вграденият IRISS контрол гарантира качество слой по слой. EBAM 110 не е машина за детайли – тя е машина за заготовки, и за правилните приложения трансформира buy-to-fly коефициентите и свежда lead-time от месеци до дни.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии