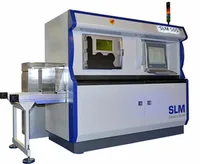
SLM Solutions SLM 500 е голяма индустриална машина за Selective Laser Melting (SLM/LPBF), оборудвана с четири лазера с обща мощност до 2800 W. Работният обем 500 × 280 × 365 mm и мултилазерната архитектура я правят подходяща за серийно производство на едрогабаритни метални части с висока плътност и повторяемост.
Какво представлява
SLM 500 използва технологията Selective Laser Melting – форма на Laser Powder Bed Fusion (LPBF) – при която четири независими лазера едновременно стапят метален прах слой по слой в защитна инертна атмосфера (азот или аргон). Четирилазерната конфигурация (4 × 400 W или 4 × 700 W) позволява паралелна обработка на строителния обем, което намалява времето за изграждане с до 90 % спрямо еднолазерни системи. Машината разполага с напълно затворена верига за прахова обработка, включваща автоматично пресяване и рециклиране на праха, което минимизира излагането на оператора и намалява разходите за материали. SLM 500 е проектирана за авиокосмическото и енергийното производство, където се изисква производство на сертифицирани части с минимални пори и стабилна микроструктура.
Технически спецификации
| Технология | Selective Laser Melting – SLM / LPBF |
|---|---|
| Работен обем | 500 × 280 × 365 mm |
| Брой лазери / Мощност | 4 лазера – 4 × 400 W или 4 × 700 W (до 2800 W) |
| Дебелина на слоя | 20 – 90 µm |
| Атмосфера на изграждане | инертен газ – азот или аргон (< 0.1 % O₂) |
| Прахова обработка | затворена верига – автоматично пресяване и рециклиране |
| Клас / Цена | Индустриален · ~1 200 000 € |
Приложения и индустрии
- Едрогабаритни аерокосмически компоненти – Производство на структурни части с комплексна вътрешна геометрия – например авиационни кронщайни, отражатели и монолитни корпуси – от Ti6Al4V и Inconel, при плътност > 99.9 % и трасируемост на всяка партида (Аерокосмос и отбрана)
- Турбинни и енергийни части – Серийно изграждане на охладителни канали, горелки и лопатки за газови турбини от топлоустойчиви суперсплави (Inconel 718/625), редуцирайки времето за производство спрямо традиционно машинно обработване (Енергетика и газотурбинна индустрия)
- Серийно метално производство с висока производителност – Паралелна мултилазерна обработка за едновременно изграждане на множество части в един цикъл – медицински импланти, инструментална екипировка и automotive части от неръждаема стомана и AlSi10Mg с повторяеми механични характеристики (Медицина, автомобилостроене и общо машиностроене)
Производствен процес
- Подготовка на машината и праха: проверка на кислородното ниво в работната камера (< 0.1 %), зареждане и пресяване на металния прах, верификация на нивото в подаващия резервоар. Инертна атмосфера, предотвратяваща окисляване на праха и пористост в частите.
- Четирилазерно SLM изграждане: машината стопява слой по слой с четирите лазера в паралел, следвайки параметрите на сканиращата стратегия (мощност, скорост, хач разстояние) от валидирания build processor. Равномерно разпределена енергия по целия работен обем, плътност на частите > 99.9 % и намалено общо време за изграждане.
- Термична обработка и отрязване от платформата: части се подлагат на стрес-релийф отгряване (или HIP при нужда) и след това се отрязват от build платформата чрез EDM или банциг. Намалени остатъчни напрежения, стабилизирана микроструктура и освободени части готови за последваща обработка.
- Финишна обработка: CNC машинна обработка на функционални повърхности, наждачно или абразивно покритие, проверка с CT скан или ултразвук за вътрешни дефекти и финална метрологична верификация. Части с крайни размери и повърхностно качество, отговарящи на чертежа, и пълна документация за сертификация.
Ключови съображения
Материали и приложения
Избери материал/сплав, който тази машина обработва, за да видиш свойствата му и типичните приложения:
Заключение
SLM Solutions SLM 500 е едно от най-производителните решения за индустриален метално 3D принтиране: четирите лазера, затворената прахова система и голямото работно пространство я правят особено подходяща за серийно производство на сертифицирани части в аерокосмоса и енергетиката. Инвестицията е значителна, но при правилно внедряване и процесна валидация машината предоставя конкурентно предимство трудно постижимо с конвенционални технологии.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 юли 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 юли 2026.