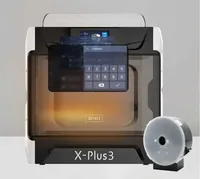
QIDI X-Plus 3 е затворен CoreXY FDM принтер от prosumer клас с активно подгряване на камерата до 65°C – качество, което се среща предимно при индустриални машини. С работен обем 280×280×270 mm и скорости до 600 mm/s, X-Plus 3 е насочен към инженери и малки производства, за които ABS, CF-Nylon и PC са ежедневие.
Какво представлява
X-Plus 3 е инженерната машина на QIDI Tech. Активно подгряваната камера поддържа постоянна температура до 65°C, което потиска warping-а при ABS, ASA, PC и CF-Nylon почти напълно – без значение от размера на частта. Управлението е изградено на Klipper, което дава пълен достъп до Pressure Advance, Input Shaper и разширени Macro-и. Машината работи с втвърдена дюза по подразбиране и е готова за абразивни материали без допълнителни разходи. Няма AMS система – X-Plus 3 е проектиран за надеждно едноматериално принтиране с инженерни полимери, а не за многоцветност.
Технически спецификации
| Технология | FDM (CoreXY, затворена камера с активно подгряване) |
|---|---|
| Работен обем | 280 × 280 × 270 mm |
| Температура на камерата | активна, до 65°C |
| Максимална скорост | до 600 mm/s |
| Дюза | втвърдена стомана (стандарт) |
| Фърмуер | Klipper |
| Многоматериалност | не (единична екструзия) |
| Клас / Цена | Prosumer · ~900 € |
За кого е
- Авто-приспособления и фиксатори – производство на здрави инструменти и шаблони от CF-Nylon с абразивна устойчивост, подходящи за поточна линия (Автомобилостроене)
- Бързо функционално прототипиране – издръжливи, размерно точни прототипи за проверка на форма и функция – часове вместо дни (Продуктов дизайн и инженеринг)
- Малосерийни кутии и корпуси – партиди от 1 до 100 броя персонализирани кутии за електроника от ABS или PC с камерна стабилност (Потребителска електроника)
Калибрация стъпка по стъпка
- Почисти гъвкавата PEI платформа с изопропилов алкохол (IPA). Отстранени мазнини и замърсявания – максимална адхезия на първия слой.
- Изпълни автоматичното нивелиране на леглото. Принтерът картографира повърхността и компенсира всяка механична неравност изчислително.
- Настрой Z-offset динамично при принтиране на първия слой. Оптимален „squish" за залепване – без „слонско стъпало" и без делaминация.
- Калибрирай E-steps (M92) и принтирай Flow Tower за проверка на потока. Екструзионната система подава точния обем полимер – без размерни припокривания или структурни пропуски.
Чести дефекти и решения
Препоръчани настройки по материал
Избери материал, за да видиш препоръчаните температури (емпирични диапазони от 561 OrcaSlicer/Bambu профила) плюс конкретни съвети за тази машина:
Заключение
QIDI X-Plus 3 е рядко срещана комбинация: активно подгрявана камера до 65°C и Klipper фърмуер на просумърска цена. За инженер, работещ редовно с ABS, PC или CF-Nylon, тази машина премахва основните пречки пред инженерното принтиране – warping, heat creep и несъвместимост с абразивни материали. Не предлага многоцветност, но затова пък предлага нещо по-важно: предсказуемост.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 30 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 30 юни 2026.